

Pièces en zinc moulé sous pression : alliages, DFM, finitions et guide RFQ
Les pièces en zinc moulé sous pression sont utilisées lorsqu’un produit nécessite une géométrie métallique complexe, des dimensions répétables, des détails fins de surface, des caractéristiques intégrées et une production répétée efficace.
Cependant, spécifier uniquement « alliage de zinc » ne suffit pas pour obtenir un devis fiable. Le grade d’alliage, la conception des murs, le tirage, la ligne de séparation, les surfaces esthétiques, les exigences de placage, les limites d’usinage, l’inspection et la durée de vie prévue peuvent tous modifier l’outillage et la stratégie de production.
Pour les ingénieurs produits et les acheteurs techniques, la question principale n’est pas simplement de savoir si un composant peut être moulé sous pression. Il s’agit de savoir si l’alliage et la conception choisis peuvent être remplis, éjectés, finis, inspectés et répétés sans flash, porosité, déformation, défauts de plaque ou usinage secondaire inutiles.
Supports SunOnMoulage sous pression sur mesure en alliage de zincde la revue des pièces et de l’ingénierie des moules jusqu’à la coulée d’essai, la finition, l’inspection et la reproduction.
Pièces en zinc moulé sous pression en un coup d’œil
| Exigence du projet | Réalisation typique |
|---|---|
| Pièces décoratives ou fonctionnelles générales | Critique de Zamak 3 |
| Plus grande résistance et dureté | Comparez avec le Zamak 5 ou un autre alliage adapté |
| Amélioration du remplissage des caractéristiques délicates | Critique le Zamak 7 ou une note à haute fluidité |
| Exigences mécaniques ou de fluage plus élevées | Considérons le ZA-8 lorsque le procédé est approprié |
| Texture fine, lettrage ou détails cosmétiques | Finition de la cavité de contrôle et conditions de remplissage |
| Composant extérieur plaqué | Définissez les zones de polissage, de placage et de plaquage |
| Filetages ou alésages critiques | Comparez les caractéristiques de coulage avec l’usinage CNC secondaire |
| Quantité de répétition élevée | Examiner les outils de production et la stratégie des cavités |
| Validation de conception précoce | Envisagez les outils de prototype ou de pont |
| Approbation formelle de qualité | Définir les exigences d’échantillons, d’inspection, de revêtement et de test |
Qu’est-ce que les pièces en zinc moulé sous pression ?
Les pièces en zinc moulé sous pression sont produites en injectant un alliage de zinc en fusion dans une matrice en acier de précision sous pression. Le métal remplit la cavité, se solidifie, puis est éjecté avant le coupage et tout traitement secondaire nécessaire.
Le processus peut intégrer des fonctionnalités telles que :
- Côtes et bosses
- Trous de montage
- Textures décoratives
- Lettrage et logos
- Caractéristiques de charnière
- Profils internes et externes
- Inserts filetés
- Détails de la capture ou de la rétention
- Emplacements de roulement et de pivot
- Structures de blindage électrique
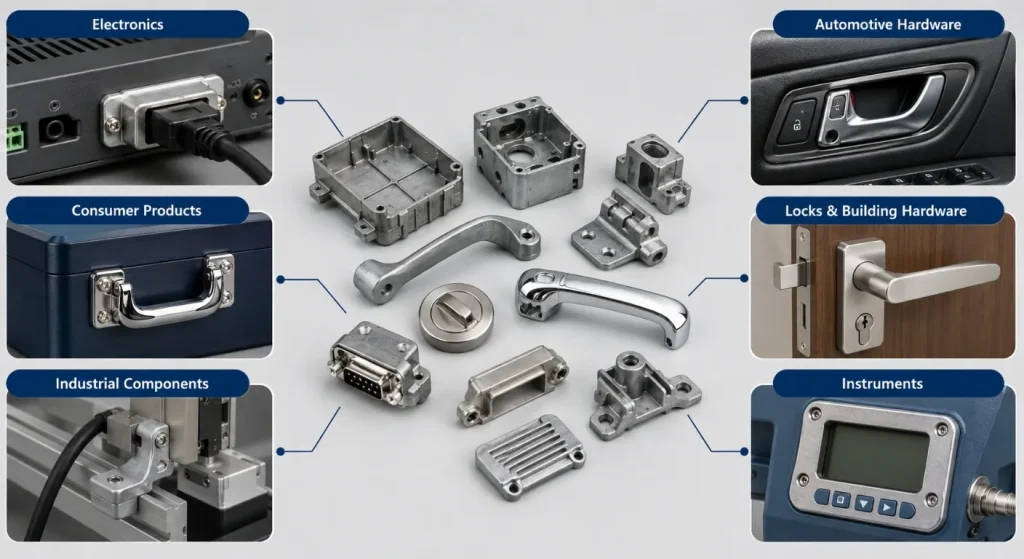
Les applications courantes incluent :
- Boîtiers électroniques et électriques
- Connecteurs et composants de blindage
- Quincaillerie intérieure automobile
- Poignées, serrures et loquets
- Commandes et accessoires d’appareil
- Boîtiers d’instruments
- Supports industriels
- Petits engrenages et éléments mécaniques
- Quincaillerie décorative grand public
L’International Zinc Association décrit les alliages de coulée de zinc comme des matériaux d’ingénierie combinant résistance, ténacité, rigidité, performance des roulements, calibrabilité et capacité de finition. La performance réelle d’un composant fini dépend toujours de l’alliage, de l’épaisseur de la paroi, des conditions de coulée, du vieillissement, de la géométrie et de la température de service.
Choisir un alliage de moulage sous pression au zinc
La demande de renseignements doit indiquer la désignation complète de l’alliage et la norme de matériau applicable.ASTM B86couvre les pièces moulées commerciales en zinc et alliages zinc-aluminium, notamment les alliages 3, 5, 7, 2, ZA-8, ZA-12 et ZA-27.
Château 3
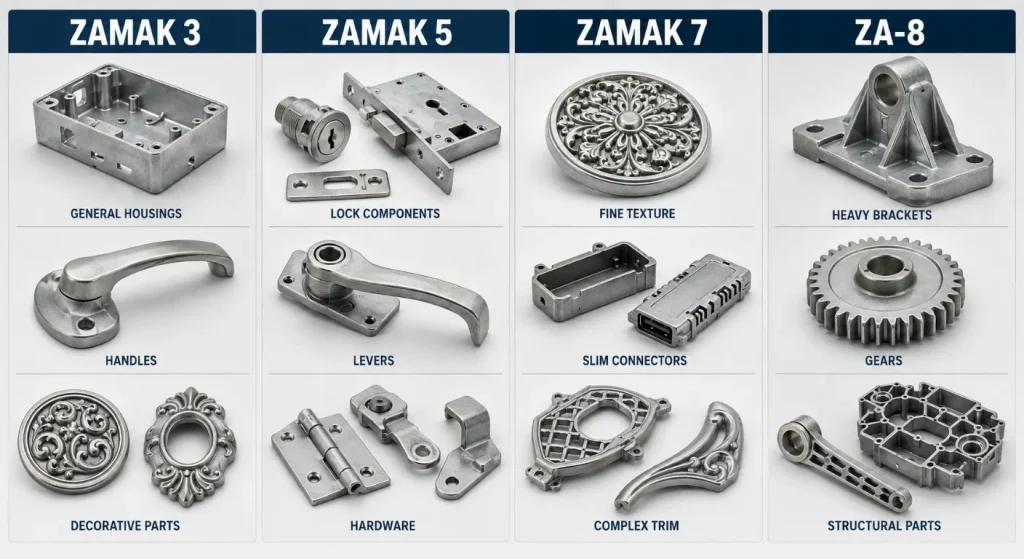
Le Zamak 3 est un alliage de départ courant pour les pièces en zinc moulé sous pression général.
Cela peut convenir :
- Boîtiers décoratifs
- Poignées et quincaillerie
- Composants électroniques
- Crochets généraux
- Pièces d’appareil électroménager
- Composants de consommation plaqués
Il est souvent choisi pour son équilibre entre la calibrabilité, le comportement dimensionnel, la performance mécanique et la réponse de finition.
Château 5
Le Zamak 5 contient plus de cuivre que le Zamak 3 et peut être envisagé lorsqu’une dureté, une résistance ou une résistance à l’usure plus importantes sont requises.
Les applications possibles incluent :
- Matériel mécanique
- Supports chargés
- Composants de levier
- Pièces de serrure
- Accessoires sensibles à l’usure
L’amélioration des performances mécaniques doit être évaluée en même temps que la stabilité dimensionnelle, la ductilité, le blindage et les conditions de service.
Château 7
Le Zamak 7 est un alliage de haute pureté développé pour améliorer la fluidité et la moulée de caractéristiques délicates ou difficiles à remplir.
Il peut être envisagé pour :
- Sections fines ou détaillées
- Pièces cosmétiques
- Géométrie décorative complexe
- Composants nécessitant un remplissage lisse
Un alliage à haute fluidité ne peut pas compenser une porte inadaptée, une mauvaise ventilation, des changements brusques d’épaisseur ou une longueur d’écoulement irréaliste.
PRO-8
Le ZA-8 contient plus d’aluminium que les alliages conventionnels de Zamak et peut être envisagé lorsque les exigences mécaniques dépassent celles du Zamak 3 ou du Zamak 5.
LeGuide des alliages de l’Association internationale du zincidentifie le ZA-8 comme un alliage de plus haute résistance, pouvant être traité par coulage sous pression à chambre chaude et fini selon des procédures courantes d’alliage de zinc.
Le choix de l’alliage doit prendre en compte :
- Charge statique et dynamique
- Température de service
- Épaisseur des parois
- Exigences d’impact
- Usure
- Exposition à la corrosion
- Placage ou peinture
- Stabilité dimensionnelle
- Procédé de production
- Documentation réglementaire
Pourquoi le zinc est-il utilisé pour les pièces moulées sous pression détaillées
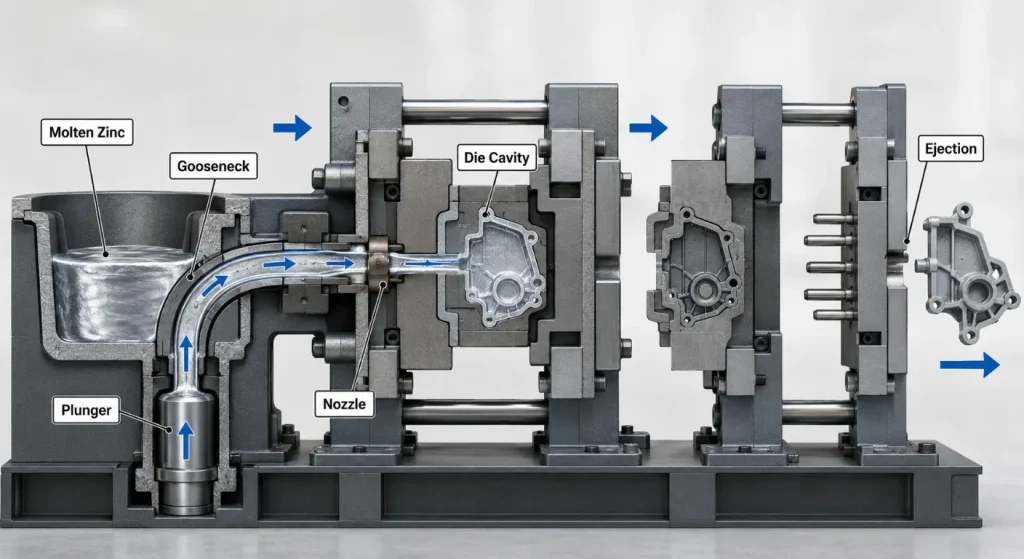
Les alliages de zinc ont une fluidité utile pour reproduire des détails fins, des textures, des nervures, des bosses et des sections relativement fines. Les alliages de zinc conventionnels sont également couramment traités par coulage sous pression à chambre chaude, où le système d’injection est immergé dans l’alliage fondu.
Le procédé à chambre chaude peut permettre une production répétée efficace car le transfert de métal dans la puce est intégré au cycle de la machine.
Cependant, le zinc n’est pas automatiquement le meilleur matériau pour toutes les pièces moulées sous pression.
Les concepteurs devraient également prendre en compte :
- Le zinc a une densité plus élevée que l’aluminium et le magnésium.
- Les charges à long terme et les températures élevées peuvent affecter les performances dimensionnelles ou mécaniques.
- Les environnements corrosifs peuvent nécessiter un revêtement approprié.
- Les structures très grandes et légères peuvent favoriser l’aluminium ou le magnésium.
- De faibles quantités ne justifient pas forcément l’outillage de production.
- Une qualité interne hautement critique peut nécessiter une planification spéciale des processus et des inspections.
Pour une comparaison directe des matériaux, consultez SunOnGuide de moulage sous pression du zinc contre aluminium.
Directives de conception pour les pièces en zinc moulé sous pression
Maintenir des transitions murales contrôlées
Des changements brusques de sections fines à épaisses peuvent affecter le remplissage, le refroidissement, le retrait, l’apparence de la surface et la qualité interne.
Les concepteurs devraient utiliser :
- Murs relativement constants
- Transitions graduelles
- Côtes pour la rigidité
- Sections à carottes au lieu d’une masse solide inutile
- Renforcement local uniquement lorsque la fonction l’exige
Les propriétés mécaniques peuvent également varier selon l’épaisseur de la coulée et les conditions de refroidissement, donc une valeur manuelle ne doit pas être traitée comme identique pour chaque composant.
Ajouter un tirage approprié
Le courant d’air aide la moulée à se libérer de la matrice en acier sans force excessive, rayure, collement ou déformation.
Le draft requis dépend de :
- Profondeur de surface
- Géométrie interne ou externe
- Alliage
- Texture
- Méthode d’éjection
- Exigences dimensionnelles
Utilisez des filets et des rayons
Des transitions nettes peuvent interrompre le flux métallique et créer des concentrations de contraintes dans la coulée ou des bords fragiles dans le moule.
Des rayons appropriés peuvent améliorer :
- Remplissage
- Fabrication d’outils
- Éjection
- Résistance au lancer
- Finition de surface
Concevez soigneusement les nervures et les bosses
Les côtes peuvent augmenter la rigidité sans ajouter une section épaisse et solide. Les bosses supportent les vis, pivots, inserts, roulements et éléments d’assemblage.
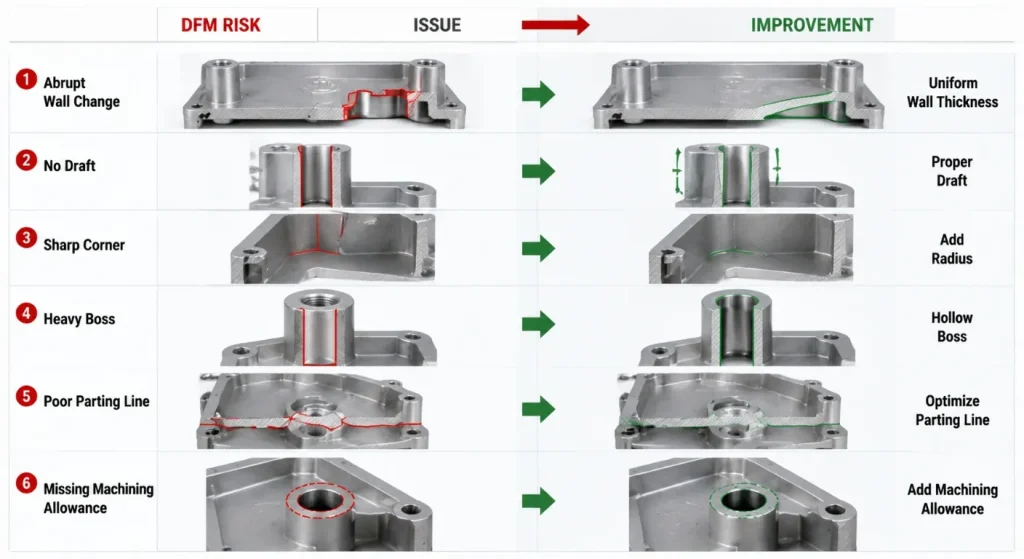
LeRègles de conception IZA pour la moulage sous pression du zincNotez que les nervures peuvent être reliées à des bosses pour répartir les charges concentrées sur une plus grande surface.
Les côtes et les bosses doivent être examinées pour :
- Connexion murale
- Rayon de filet
- Écoulement des métaux
- Éjection
- Sections épaisses locales
- Accès à l’usinage
- Apparence du blindage
Planifier la ligne de départ
La phrase de départ influence :
- Flash
- Apparence esthétique
- Coupe
- Relations dimensionnelles
- Exigences pour les glissières
- Direction d’éjection
- Coût du moule
Les surfaces visibles du produit doivent être identifiées tôt afin que les portes, marques d’éjection, débordements, évents et lignes de séparation puissent être localisés de manière appropriée.
Outillage, Grillage, Ventilation et Éjection
Le moule transforme la conception de la coulée en un procédé de production répétable.
Elle peut inclure :
- Moitiés de la puce de couverture et de l’éjecteur
- Inserts de cavité et de noyau
- Lames et noyaux mobiles
- Système de glissières et de portails
- Conduits et débordements
- Goupilles éjecteurs
- Canaux de refroidissement
- Broches de noyau remplaçables
- Outils de taille
Le système de porte et de conduit doit acheminer le métal dans la cavité sans turbulences inutiles, solidification prématurée ou mauvais remplissage.
Les bouches d’aération et les débordements aident à gérer l’air déplacé, les façades métalliques initiales et les conditions de remplissage. Ils doivent être conçus selon le chemin d’écoulement attendu plutôt que d’être ajoutés seulement après l’apparition de défauts.
Les goupilles éjecteurs doivent libérer la pièce sans marques excessives, déformation ou déformation locale. Les moulages cosmétiques fins et les éléments détaillés peuvent nécessiter un soutien particulièrement soigneux lors de l’éjection.
La stratégie d’outillage est abordée plus largement dans SunOnGuide du moule sous pression.
Chambres chaudes et autres voies de fonte de zinc
La plupart des moulages sous pression en zinc conventionnels sont produits par le procédé à chambre chaude. L’Association internationale du zinc explique que le système à chambre chaude utilise un col de poule immergé pour alimenter l’alliage en fusion dans la puce.
Le ZA-8 peut aussi être moulé sous pression à chambre chaude. Les alliages ZA à haute teneur en aluminium peuvent nécessiter différentes méthodes de coulée, y compris des méthodes à chambre froide ou par gravité, selon l’alliage spécifique et le projet.
Le processus doit être choisi selon :
- Alliage exact
- Taille des pièces
- Conception des murs
- Disponibilité des machines
- Quantité
- Exigences de qualité
- Stratégie d’outillage
- Traitement secondaire
Ne supposez pas que chaque alliage zinc ou zinc-aluminium utilise la même machine, la même conception de moule ou les mêmes conditions de traitement.
Usinage et assemblage secondaires CNC
La fonte sous pression du zinc peut produire des pièces détaillées presque de forme nette, mais certaines caractéristiques peuvent encore nécessiter un usinage.
Les opérations secondaires courantes incluent :
- Alésage de précision
- Fraisage, étanchéité ou faces de montage
- Forage de trous critiques
- Filetage de tapotage
- Emplacements de contrôle des roulements
- Retrait du matériau de grille ou de ligne de séparation
- Ajout d’inserts
- Assemblage mécanique
Les filetages moulés peuvent être pratiques pour certains modèles, tandis que les filetages usinés peuvent être préférés lorsque la classe, l’alignement, la profondeur ou la répétabilité du filetage sont critiques.
Le dessin de la partie doit distinguer :
- Dimensions telles que coulées
- Dimensions usinées
- Datums d’usinage
- Marge d’usinage
- Exigences finales d’inspection
Finition de surface pour pièces en zinc moulé sous pression
Les moulages en zinc peuvent supporter une large gamme de finitions décoratives et fonctionnelles.
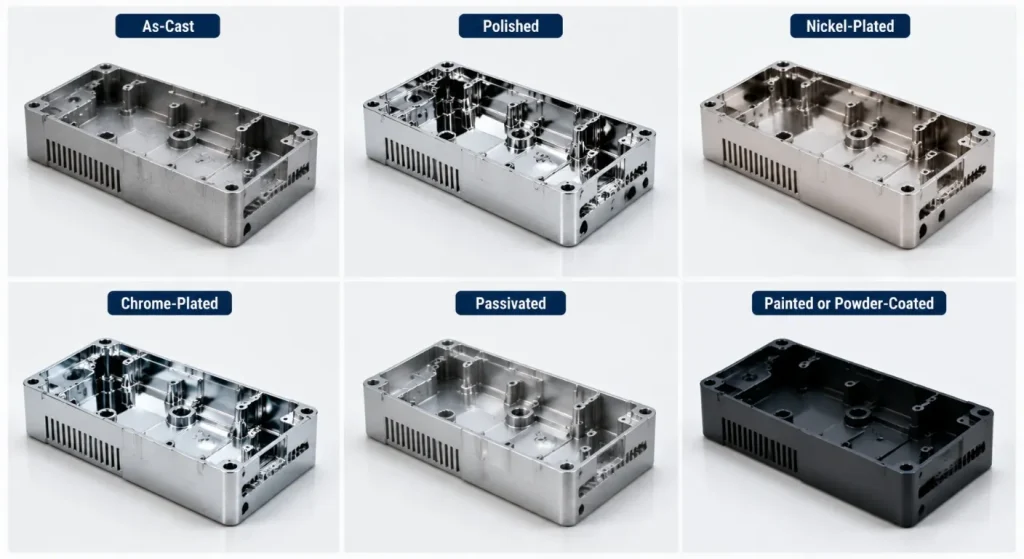
Finition talement moulée et mécanique
Selon les besoins, les pièces peuvent recevoir :
- Ébavure et débavure
- Tumbling
- Finition vibratoire
- Polissage
- Polissage
- Brossage
- Ponçage local
La qualité du casting avant la finition reste importante. Le placage ou la peinture ne peuvent pas cacher de manière fiable les marques profondes d’écoulement, les bosses, la porosité ou un mauvais contrôle de la ligne de séparation.
Égalvanoplastie
LeGuide de finition IZAIl explique que les alliages de soulage sous pression du zinc peuvent être polis et plaqués. Les systèmes décoratifs peuvent inclure des couches de cuivre, nickel, chrome, laiton, argent ou or selon l’apparence et les besoins de service.
La RFQ devrait définir :
- Spécification du placage
- Système de couches
- Couleur et brillance
- Exigence de corrosion
- Zones cosmétiques
- Marques de crémaillère ou de contact
- Protection du filetage
- Épaisseur du revêtement
- Tests d’adhérence
- Échantillon approuvé ou norme de couleur
Passivation, peinture et revêtement en poudre
La conversion chimique ou la passivation peut permettre une protection contre la corrosion avec une épaisseur de revêtement relativement faible.
La peinture et le revêtement en poudre peuvent également être envisagés, mais la préparation de surface, le dégazage, la température de durcition, l’épaisseur du revêtement et le masquage doivent être examinés avant le devis.
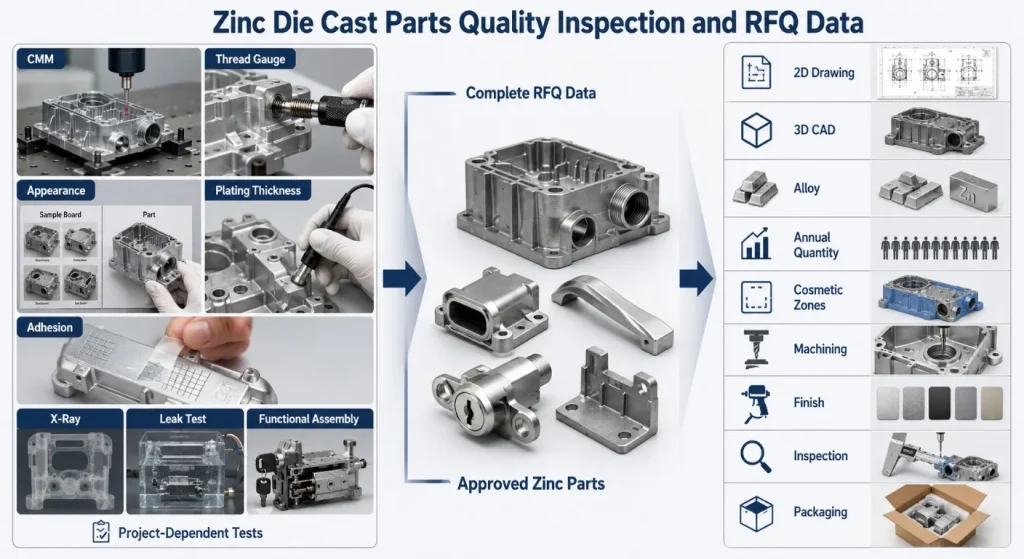
Contrôle qualité pour les pièces en zinc moulé sous pression
L’inspection doit refléter la fonction et l’apparence du composant.
Les contrôles possibles incluent :
- Vérification de la composition de l’alliage
- Inspection dimensionnelle du premier article
- Mesure du CMM
- Calibres de filetage et d’alésage
- Inspection de la platitude
- Normes de surface visuelle
- Mesure de l’épaisseur du plaque
- Tests d’adhérence
- Essais de corrosion lorsque spécifiés
- Radiographie ou scanner pour les besoins internes définis
- Fuite ou test de pression
- Essais d’assemblage fonctionnel
- Inspection de l’emballage
Toutes les pièces ne nécessitent pas tous les tests. Le plan d’inspection doit identifier les caractéristiques qui affectent la fonction, l’apparence, la sécurité, l’étanchéité, l’assemblage ou l’acceptation par le client.
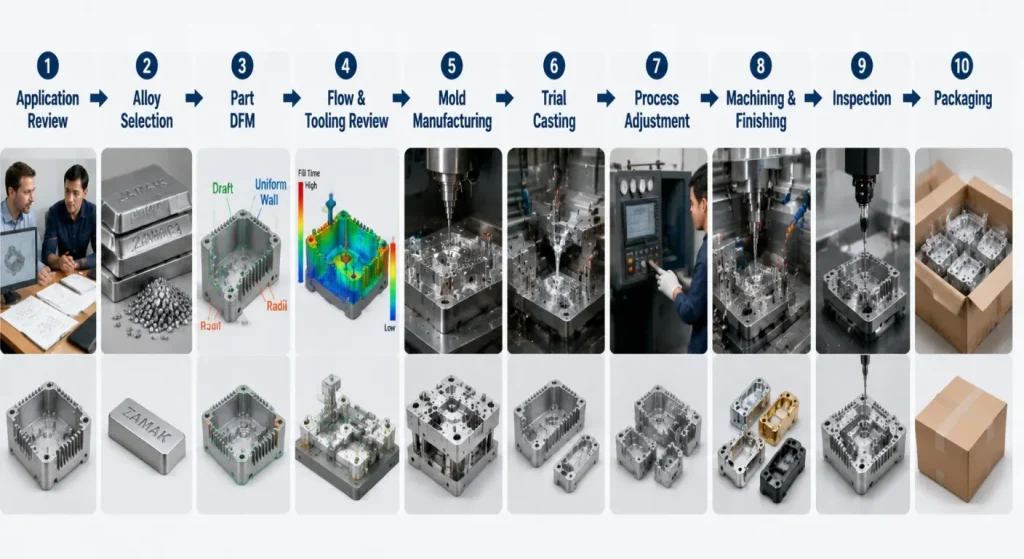
De la critique partielle à la production
Un projet de pièces moulées en zinc sous pression contrôlé suit généralement ces étapes :
- Examen de la candidature :Confirmez la fonction, l’environnement, les charges, l’apparence et les quantités.
- Sélection des alliages :Définissez l’alliage de zinc exact et la spécification applicable.
- Partie DFM :Examinez l’épaisseur des parois, le courant d’air, les nervures, les bosses, la ligne de séparation et l’usinage.
- Revue du flux et des outils :Planifiez les portails, les patins, les évents, les débordements, les glissières et les expulsions.
- Fabrication de moules :Produire et assembler la matrice et les outils de taille.
- Casting d’essai :Évaluez le remplissage, le flash, l’éjection, les dimensions et la qualité de la surface.
- Ajustement du processus :Affinez les paramètres de coulée et les outillages lorsque nécessaire.
- Traitement secondaire :Usinage, polissage, plaquetage, peinture ou assemblage complets.
- Inspection :Vérifiez les exigences dimensionnelles, esthétiques, de revêtements et fonctionnelles.
- Emballage et livraison :Protégez les surfaces esthétiques et maintenez l’identification des pièces.
Quoi inclure dans une RFQ pour pièces en zinc moulé sous pression
Fournir :
- Dessin d’ingénierie 2D contrôlé
- Modèle CAO 3D
- Fonction et application de la partie
- Alliage de zinc requis
- Quantités annuelles et à vie
- Dimensions critiques et GD&T
- Surfaces esthétiques
- Cibles de mur et de poids
- Caractéristiques moulées et usinées
- Filetages et inserts
- Exigences de placage, peinture ou revêtement
- Exigences de corrosion et d’adhérence
- Exigences d’inspection et de rapport
- Assemblage et tests fonctionnels
- Emballage et étiquetage
- Lieu de production cible
- Destination et calendrier de livraison
Pour des facteurs plus larges d’évaluation des fournisseurs, consultez SunOnGuide du fabricant des pièces moulées sous pression.
Foire aux questions sur les pièces en zinc moulé sous pression
1. Quel alliage de zinc est le meilleur pour les pièces moulées sous pression ?
Zamak 3 est un point de départ pratique pour de nombreux composants généraux. Zamak 5, Zamak 7, ZA-8 et autres catégories doivent être sélectionnées lorsque le projet nécessite différentes caractéristiques de résistance, de fluidité, d’usure, dimensionnelles ou de traitement.
2. Les pièces en zinc moulé sous pression sont-elles plus résistantes que celles en aluminium ?
La réponse dépend de l’alliage, de l’épaisseur de la paroi, de la température, de la charge et de la géométrie de la pièce. Les alliages de zinc peuvent offrir une résistance, une rigidité et des performances d’impact utiles, tandis que l’aluminium offre une densité plus faible et peut être meilleur pour des composants plus grands, légers ou à haute température.
3. Les pièces en zinc moulé sous pression peuvent-elles avoir des parois fines ?
Les alliages de zinc peuvent remplir des sections relativement détaillées et fines, mais il n’existe pas d’épaisseur minimale universelle de paroi. La taille de la pièce, la longueur d’écoulement, l’alliage, la conception de la vanne, la capacité de la machine, les nervures, les exigences esthétiques et les conditions de remplissage doivent être examinés ensemble.
4. Les pièces en zinc moulé sous pression ont-elles toujours besoin d’un plaque ?
Non. Certaines pièces peuvent rester moulées ou utiliser un revêtement de conversion, de peinture ou de poudre. Le placage est généralement choisi pour l’apparence décorative, la protection contre la corrosion, l’usure, le contact électrique ou une finition spécifique du produit.
5. Les filetages peuvent-ils être coulés directement sur des pièces en zinc ?
Certains filetages et éléments filetés peuvent être formés lors de la coulée, mais les filetages critiques peuvent nécessiter encore de taraudage, de chasse de filetage, d’inserts ou d’usinage secondaire. La classe de filetage, la charge, l’alignement, l’épaisseur du plaquage et la fréquence d’assemblage devraient guider la décision.
6. Quelles informations sont nécessaires pour un devis de moulage sous pression en zinc ?
Fournir les fichiers 2D et 3D, alliages, quantités, dimensions critiques, zones cosmétiques, usinage, filetage, finition, tests de revêtement, inspection, assemblage, emballage et livraison. Distinguez clairement les caractéristiques telles que coulées et post-usinées.
Conclusion
Des pièces fiables en zinc moulé sous pression commencent avec l’alliage approprié, un design coulable, et des exigences esthétiques et fonctionnelles clairement définies.
Le Zamak 3 prend en charge de nombreuses applications générales, tandis que le Zamak 5, le Zamak 7, le ZA-8 et d’autres alliages répondent à différentes combinaisons de résistance, fluidité, usure et exigences de production. Aucun alliage ne doit être choisi uniquement par son nom.
Les transitions des murs, les tirages, les nervures, les bosses, les lignes de séparation, les vannes, les évents, l’éjection, les marges d’usinage et les finitions doivent être planifiés comme un seul système.
Pour demander une révision de projet,contactez SunOnAvec vos plans, alliages, quantités, dimensions critiques, normes esthétiques, finitions, inspection et exigences d’emballage.
