

Méthodes de contrôle qualité et d’inspection pour l’usinage CNC robotique
Robotique CNC Usining produit des assemblages robotiques, des supports moteur, des boîtiers de roulements, des arbres, des plaques d’effecteur final, des boîtiers de capteurs et des supports structurels. Parce que ces pièces combinent des interfaces mobiles et des assemblages étroitement alignés, l’inspection doit évaluer à la fois la taille dimensionnelle et les relations géométriques.
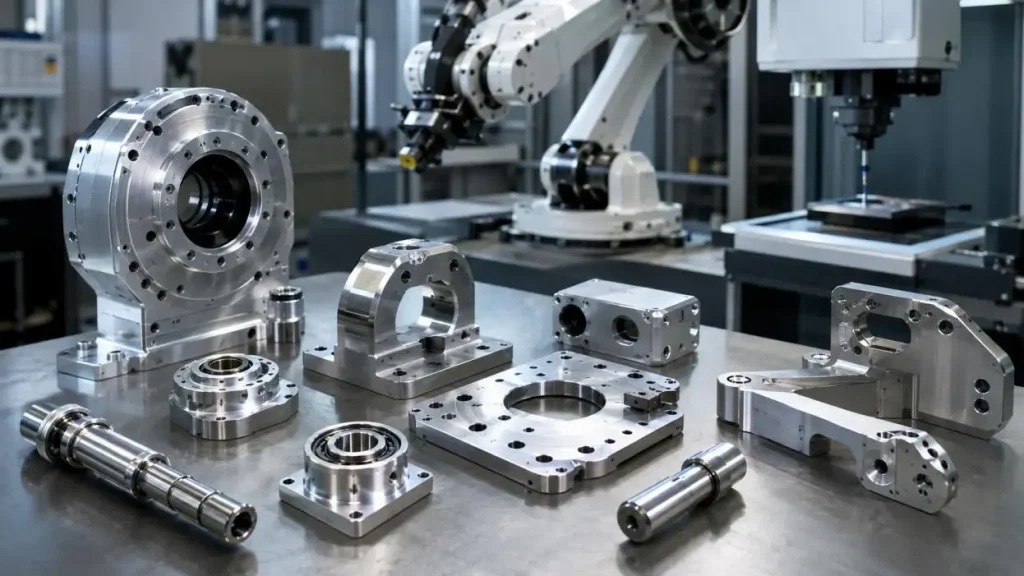
Un plan qualité pratique relie chaque exigence de dessin à la fonction de la pièce, au risque d’usinage et à une méthode de mesure appropriée, plutôt que d’appliquer la tolérance la plus stricte partout.
L’importance de l’inspection
Même de petits changements dans des éléments importants peuvent affecter l’alignement, la friction, le jeu de jeu, les vibrations et l’efficacité de l’assemblage.
• Ajustements de roulements et d’arbres : Les caractéristiques de rotation dépendent du diamètre des alésages et des arbres des roulements, de la rondeur et du runout.
• Interfaces moteur : Les caractéristiques des trous de montage facilitent l’alignement des interfaces moteur-arbre.
• Structures de bras robotiques : La géométrie de l’assemblage est influencée par la position des trous et leur planéité.
• Effecteurs de fin : La planisite de la face de fixation et la position du filetage influencent la répétabilité de l’installation des outils.
Choisir une méthode d’inspection
Aucune méthode d’inspection unique ne permet de vérifier toutes les caractéristiques d’un usinage CNC robotique. La méthode d’inspection dépend de la tolérance et du type de caractéristique, de l’accessibilité, de la finition de surface et du nombre de caractéristiques fabriquées.
| Méthode | Application typique | Considération principale |
| Étriers | Longueurs, largeurs, profondeurs et diamètres généraux | Rapide, mais pas idéal pour des tolérances très faibles |
| Micromètres | Shafts, goupilles, épaisseurs et dimensions précises | Résolution plus élevée avec un accès limité |
| Jauges d’alésage | Vérifications de précision des alésages | Nécessite un standard d’établissement |
| Jauges de goupilles/filetage | Vérifications go/no-go pour les goupilles et trous filetés | Limites de vérification, pas de valeurs |
| Jauge de hauteur | Mesures de hauteur, de marches et de localisation des caractéristiques | Nécessite une plaque de surface |
| CMM | Position et profils de trous, datum, et GD&T | Nécessite de la programmation et un environnement de mesure |
| Système de vision | Petites fentes, bords, profils et parties délicates | L’inspection est définissable par la mise au point et le contraste des contours |
| Testeur de rugosité | Inspection de finition de surface, par exemple Ra | Une méthode d’inspection dimensionnelle ne peut pas remplacer cela |
Étriers, micromètres et manomètres
Pendant le processus d’inspection, des étriers sont utilisés lors de la configuration, de l’inspection en cours et finale.
• Mesure externe : Les étriers peuvent mesurer les caractéristiques extérieures pour la largeur, l’épaisseur et les diamètres extérieurs.
• Mesure interne : Les étriers peuvent mesurer la largeur interne des mâchoires pour les trous, fentes et ouvertures.
• Mesure de profondeur : L’avantage des tiges de profondeur est qu’elles peuvent mesurer la profondeur des creux ainsi que les trous peu profonds.
• Limitations : Les résultats peuvent varier en fonction des conditions des résultats, de l’alignement de la mâchoire et de l’opérateur.
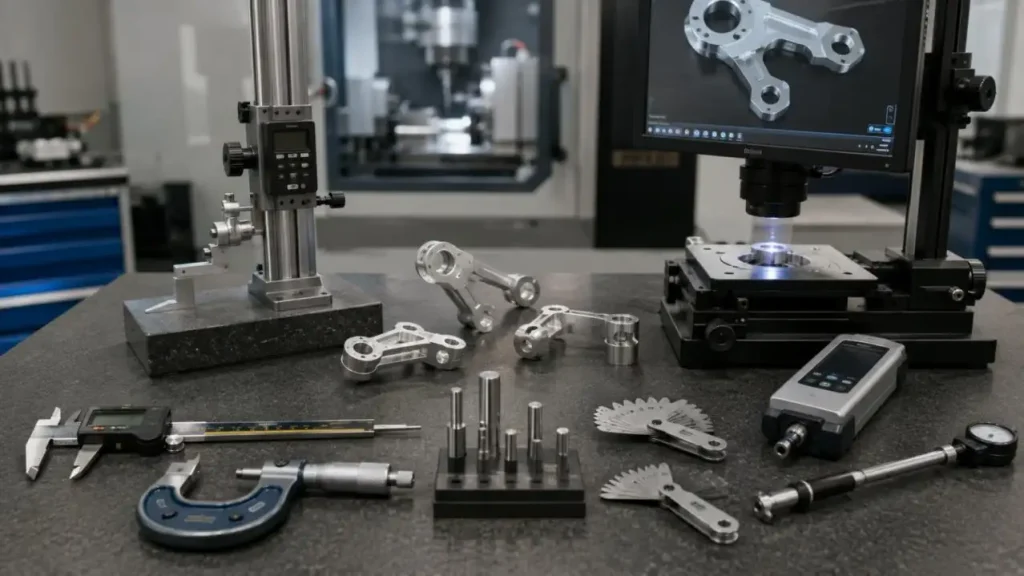
Pour des tolérances plus précises sur les arbres ou sur les sièges des roulements, d’autres instruments tels que les micromètres ou les jauges d’alésage doivent être utilisés.
• Micromètres extérieurs : Généralement utilisés pour mesurer les dimensions extérieures des composants en ingénierie de précision, tels que les arbres et les goupilles, ainsi que pour mesurer les parois et les étapes de précision.
• Micromètres de profondeur : Peuvent mesurer la profondeur de divers épaules, la profondeur des contre-alésages ainsi que des creux.
• Jauges d’alésage : Utilisées pour mesurer le diamètre d’un alésage et vérifier si l’alésage est effilé et/ou détourné.
• Les jauges de limite (jauges à goupilles et filetages) permettent des inspections rapides en cas de production de pièces répétitives.
Inspection CMM pour la géométrie complexe
Une machine de mesure de coordonnées (CMM) définit un volume d’inspection en créant un système de coordonnées cartésiennes 3D (CCS) à partir de la mesure d’une caractéristique ou d’une surface. La machine de mesure (CMM) est un outil essentiel pour les pièces complexes à cinq (5) axes, présentant une grande variété de tolérances géométriques.
Les contrôles typiques de la CMM incluent les suivants :
• Position vraie : Le CMM vérifie le montage et la localisation des trous par rapport aux datums.
• Orientation : Le CMM vérifie les relations perpendiculaires et parallèles de différentes surfaces.
• Forme : Le CMM vérifie la rondeur, la planitude et la cylindricité.
• Profil : Le CMM vérifie la déviation des points mesurés par rapport au CAD.
• Rapports : Les dossiers d’inspection peuvent être générés numériquement par des programmes répétables.
Effets de la température et de la finition de surface
Les dimensions changent avec la température parce que les matériaux se dilatent et se contractent. La température de référence reconnue pour la mesure dimensionnelle industrielle est de 20°C, donc les pièces et instruments de précision doivent être thermostabilisés lorsque des tolérances serrées sont impliquées.
L’anodisage, le placage, la peinture, le polissage et le revêtement en poudre peuvent modifier les dimensions ou la texture de la surface. Les interfaces critiques peuvent donc nécessiter une inspection avant la finition, après la finition, ou aux deux étapes.
Flux de travail recommandé pour le contrôle qualité
| Scène | Activité principale | Bilan typique |
| Revue de conception | Confirmez les datums, GD&T, l’accès à l’inspection et les tolérances | DFM et plan d’inspection |
| Contrôle des matériaux | Vérifier la qualité du matériau spécifiée | Archives matérielles |
| Approbation de l’installation | Vérifiez les installations, outils, décalages et caractéristiques initiales | Vérification de l’installation |
| Premier article | Dimensions d’inspection et caractéristiques critiques | Premier article |
| Contrôle en cours de processus | Surveille de l’usure de l’outil et de la dérive dimensionnelle | Journal d’inspection |
| Inspection finale | Vérifiez les dimensions, la finition et l’apparence | Rapport final |
SunOn's Capacités d’usinage CNC de Robotics
SunOn propose l’usinage CNC pour l’aluminium, l’acier inoxydable, le titane, le laiton, le PEEK, le nylon et d’autres matériaux. Les capacités incluent, sans s’y limiter, l’usinage à cinq axes, l’inspection du CMM et du calibre, l’anodisage, la peinture, le placage, le polissage et le revêtement en poudre.
• Précision dimensionnelle : Les capacités de SunOn varient de ±0,1 mm à ±0,002 mm.
• Finition de surface : Les finitions usinées atteignent Ra 0,8 μm.
• Prototypage rapide : Les projets sélectionnés sont listés avec un délai de 72 heures.
• Production en faible volume : Les quantités de commande publiées se situent entre une et cent unités.
• Flexibilité des outillages : Les pièces sur mesure peuvent être usinées sans outillage dédié, ce qui rend les commandes ponctuelles à faible volume et ponctuelles rentables.
Les données ci-dessus indiquent la capacité de fabrication disponible. L’étendue des solutions de fabrication dépend de caractéristiques telles que le matériau, la géométrie, la fixation, la taille, la finition, la quantité et l’inspection.
Conclusion principale
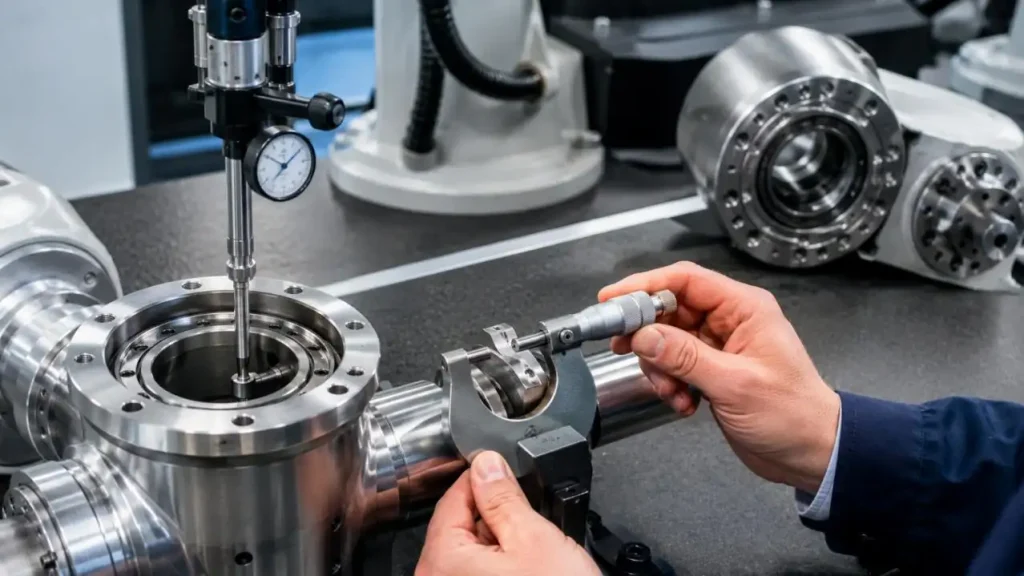
La fiabilité du mouvement robotique, de l’ajustement et de la répétabilité dépend de la précision de l’inspection. SunOn utilise des étriers, micromètres, manomètres, systèmes d’inspection visuelle et CMM pour garantir des dimensions critiques et des relations géométriques complexes tout au long du processus de fabrication.
De la revue DFM et du prototypage rapide à l’inspection finale et à la livraison, nous proposons des services d’usinage CNC robotique pour métaux et plastiques avec des services contrôlés et traçables.
Merci de nous envoyer vos plans ainsi que les exigences du projet, pour une revue technique et un devis.
FAQ
Q1. Qu’est-ce que l’inspection du premier article ?
L’inspection du premier article est le processus consistant à inspecter le premier composant usiné avant de commencer la série.
Q2. Pourquoi l’inspection est-elle cruciale pour les pièces robotiques ?
Les inspections évaluent et garantissent le bon ajustement et l’alignement, la bonne amplitude de mouvement et la cohérence de l’assemblage des pièces.
Q3. Que mesure une CMM ?
Les CMM mesurent des dimensions complexes, des positions de trous, des profils et des tolérances géométriques.
Q4. Les pièces CNC ont-elles besoin d’un étrier, ou est-ce hors de question ?
Un étrier peut être utilisé pour vérifier les dimensions au sens large, mais il peut ne pas être capable de tolérances très serrées.
Q5. Quand les micromètres sont-ils intégrés dans les pièces ?
Les micromètres sont intégrés dans des pièces nécessitant une mesure précise des diamètres et de l’épaisseur, comme dans les arbres et les surfaces portantes.
