

Usinage CNC PEEK : Grades, DFM, recuit et guide RFQ
L’usinage CNC PEEK est utilisé lorsqu’un composant en plastique personnalisé nécessite une combinaison de performances thermiques, de résistance chimique, de résistance mécanique, de résistance à l’usure, d’isolation électrique et d’un poids relativement faible.
Cependant, sélectionner « PEEK » ne suffit pas à définir une pièce fabriquable. Les grades non remplies, remplies de verre, remplies de carbone, à roulement, conductrices et régulées peuvent se comporter différemment lors de l’usinage et en service.
La géométrie des pièces, l’état de la pièce, les contraintes résiduelles, la génération de chaleur, le serrage, les tolérances, la propreté et les exigences d’inspection influencent également la voie d’usinage.
Pour les ingénieurs mécaniques et les acheteurs techniques, la question principale n’est donc pas simplement de savoir si le PEEK peut être usiné. Il s’agit de savoir si la qualité et la conception sélectionnées peuvent être usinées, stabilisées, inspectées et répétées sans déformation inutile, usure de l’outil, gaspillage de matériaux ou risque d’acceptation.
REGARDEZ L’USINAGE CNC EN UN COUP D’ŒIL
| Exigence du projet | Réalisation typique |
|---|---|
| Pièces en plastique de précision générale | Commencez par examiner le PEEK non rempli |
| Raideur accrue et stabilité dimensionnelle | Comparez les grades remplis de verre et remplis de carbone |
| Paliers, guides et composants coulissants | Examinez un roulement dédié ou une qualité d’usure |
| Application électrique ou semi-conductrice | Confirmez les besoins en conductivité, ESD, pureté et dégazage |
| Projet médical ou alimentaire | Spécifiez la qualité commerciale conforme exacte |
| Bagues rondes, anneaux et manchons | Le tournage CNC peut être adapté |
| Boîtiers, plaques et pièces multifaces | Fraisage CNC ou usinage multi-axes |
| Géométrie à tolérance serrée ou à paroi fine | Examinez les contraintes de la crosse, la séquence d’usinage et le recuit |
| Production stable à grande échelle | Comparez l’usinage CNC avec le moulage par injection |
Qu’est-ce que l’usinage CNC PEEK ?
L’usinage CNC PEEK produit des pièces personnalisées à partir de tiges, plaques, tubes, anneaux ou autres matériaux semi-finis en retirant du matériau à l’aide d’équipements contrôlés par ordinateur.
Les opérations courantes incluent :
- Fraisage CNC
- Tournage CNC
- Forage et alamage
- Fraisage et filetage
- Fentes et encochage
- Usinage multiface
- Meulage et roulage
- Ébavurage et finition des bords
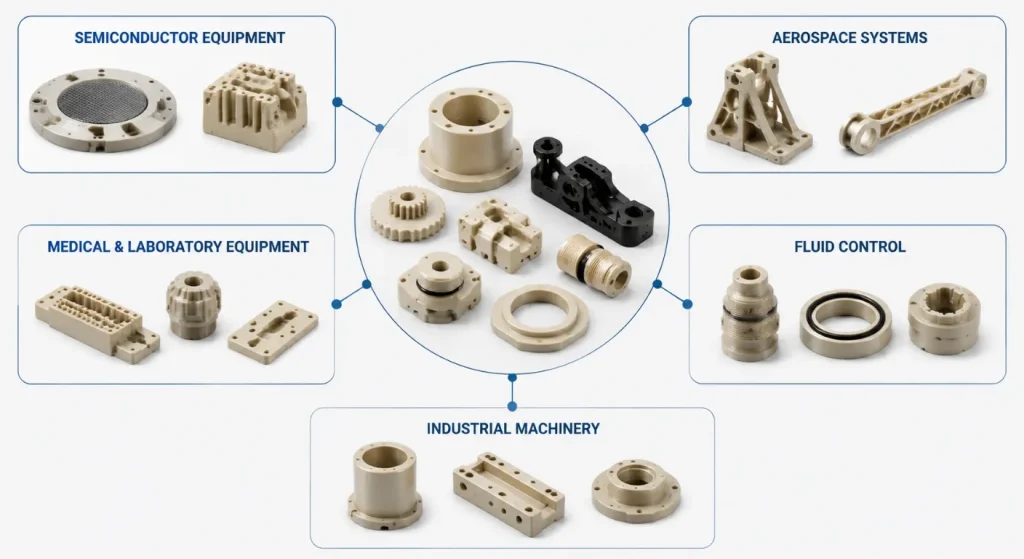
Les composants PEEK usinés typiques incluent :
- Silents, roulements et anneaux d’usure
- Isolants électriques et connecteurs
- Sièges de soupapes et composants du système hydraulique
- Joints, entretoises et rondelles
- Équipements semi-conducteurs
- Composants pompe et compresseur
- Pièces d’instruments de laboratoire
- Supports et boîtiers légers
- Pièces prototypes pour la validation fonctionnelle
Le PEEK est généralement usinable à l’aide d’équipements et de méthodes similaires à ceux utilisés pour les métaux et autres plastiques d’ingénierie, mais les paramètres d’usinage, l’outillage, le refroidissement, la tenue de travail et la préparation des matériaux doivent être adaptés au polymère.
Les projets impliquant plusieurs procédés d’usinage plastique peuvent également être examinés via SunOnServices d’usinage CNC de plastiques.
Choisir la bonne note PEEK
La RFQ devrait identifier la qualité commerciale exacte plutôt que de se limiter à « PEEK ». La résine de base, le type de remplissage, le pourcentage de remplissage, la couleur, le formulaire d’origine, la certification et le statut réglementaire peuvent tous influencer le composant fini.
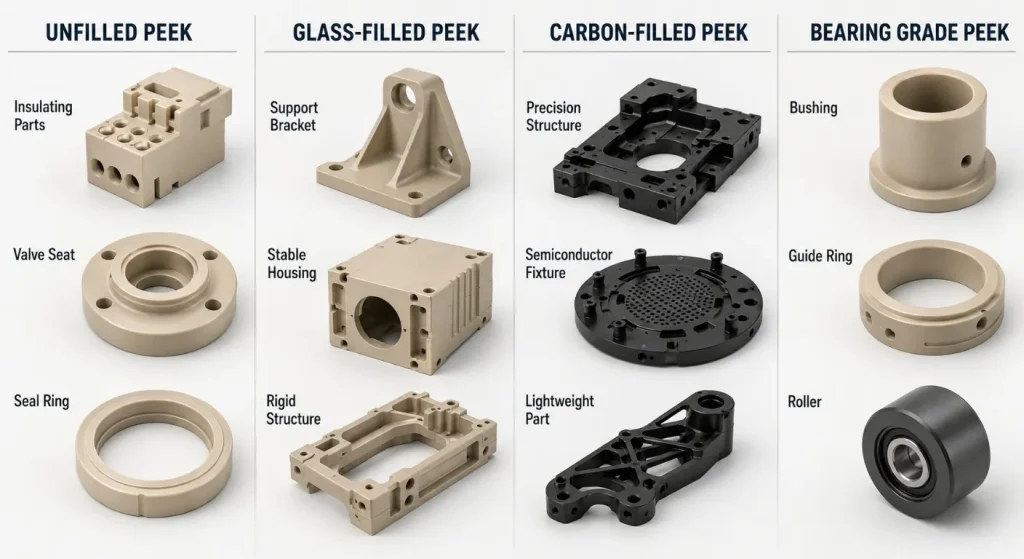
JEU-ŒIL NON REMPLI
Le PEEK non rempli est souvent envisagé pour des pièces de précision générales nécessitant un équilibre entre :
- Performance mécanique
- Résistance chimique
- Isolation électrique
- Performance en tenue
- Stabilité dimensionnelle
- Densité inférieure à celle du métal
Il est couramment utilisé pour les isolants, les pièces de vannes, les joints, les entretoises, les composants de laboratoire et les pièces industrielles générales.
Le matériau non rempli n’est pas automatiquement la meilleure option pour tous les projets. La charge statique, le fluage, la dilatation thermique, la friction et la rigidité requise doivent toujours être évalués.
REGARD REMPLI DE VERRE
Le PEEK rempli de verre est utilisé lorsque la rigidité, la résistance au fluage et la stabilité dimensionnelle sont requises.
Les applications possibles incluent :
- Supports structurels
- Composants isolants
- Dispositifs à haute température
- Pièces à charge statique
- Boîtiers sensibles à la dimension
Les fibres de verre augmentent l’abrassion de l’outil et peuvent influencer la finition de surface, la qualité des tranchants et le comportement des sections fines.
PEEK rempli de carbone
Le PEEK rempli de carbone peut offrir une plus grande rigidité, une stabilité thermique dimensionnelle améliorée et un comportement électrique ou thermique différent par rapport aux matériaux non remplis.
Il peut être pris en compte pour :
- Composants à haute rigidité
- Pièces structurelles de précision
- Composants d’usure
- Équipements semi-conducteurs
- Luminaires mécaniquement chargés
Le composé exact doit être confirmé car les grades remplis de carbone n’ont pas tous la même teneur en fibres, la même conductivité, le même comportement d’usure ou la même documentation réglementaire.
Classements de roulement et de fonction
Les grades PEEK modifiés peuvent contenir du PTFE, du graphite, de la fibre de carbone ou d’autres additifs pour soutenir la friction, l’usure, la conductivité, le contrôle ESD, la détectabilité ou des exigences spécifiques à l’application.
Portfolio matériel PEEK d’Ensingercomprend les catégories non remplies, remplies de verre, remplies de carbone, à palier, conductrices, antistatiques, semi-conductrices, médicales et détectables.
Une qualité générique ne doit pas être substituée à un matériau fonctionnel ou réglementé spécifié sans l’approbation du client.
Pourquoi l’usinage PEEK nécessite un contrôle particulier
Le PEEK est souvent décrit comme dimensionnellement stable et usinable, mais les résultats de précision nécessitent tout de même le contrôle de plusieurs risques spécifiques au polymère.
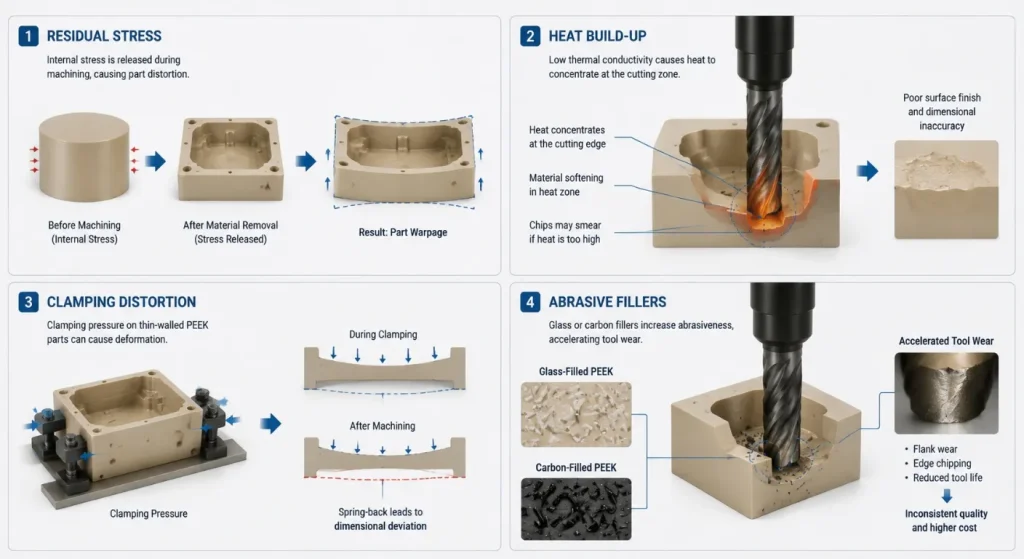
Contrainte résiduelle et recuit
Les contraintes résiduelles peuvent provenir de l’extrusion, du moulage par compression, de la production en forme d’origine ou d’opérations d’usinage antérieures.
Lorsque le matériau est retiré, ces contraintes peuvent être libérées et provoquer :
- Déformation
- Archet
- Changements de diamètre
- Perte de platitude
- Mouvement après le déserrage
- Changements dimensionnels entre l’ébauche et la finition
Selon leGuide de finition et d’usinage du Victrex, un recuit peut être nécessaire avant l’usinage ou comme étape intermédiaire. Une seconde étape de recuit peut être envisagée lorsqu’une grande quantité de matériau est retirée avant l’usinage final.
Le recuit n’est pas un cycle fixe universel. Les instructions du fournisseur de matériaux, l’épaisseur du stock, la pente, la géométrie et la tolérance requise doivent déterminer le procédé.
Accumulation de chaleur
Le PEEK et d’autres polymères conduisent la chaleur de coupe moins efficacement que les métaux. Une chaleur locale excessive peut affecter les dimensions, la finition de surface, le comportement des éclats et les contraintes internes.
Le contrôle de la chaleur peut impliquer :
- Tranchants tranchants
- Flux stable
- Profondeur de coupe contrôlée
- Liquide de refroidissement ou air adapté
- Évacuation des puces
- Réduction du frottement
- Refroidissement suffisant entre les opérations
Le choix du liquide de refroidissement doit également prendre en compte la propreté, la compatibilité et l’application finale.
Distorsion de serrage
PEEK a un module plus faible que la plupart des métaux. Une pression excessive sur les dispositifs peut déformer la pièce lors de l’usinage.
La pièce peut se mesurer correctement pendant la serrage mais bouger après la libération. Le maintien du matériel doit soutenir le composant sans écraser les parois fines ni déformer les alésages et les surfaces d’étanchéité.
Grades armés abrasifs
Le PEEK rempli de verre et de carbone peut user les outils de coupe plus rapidement que le matériau non rempli.
Victrex recommande des outillages en carbure, en carbure revêtu ou à pointe diamantée pour les applications appropriées, car des outils inadaptés peuvent entraîner une usure rapide et une mauvaise qualité de surface.
Adapter le procédé CNC à la géométrie
Fraisage CNC
Le fraisage CNC est couramment utilisé pour :
- Plaques et supports
- Logements
- Poches et emplacements
- Isolateurs
- Composants de type variété
- Faces d’étanchéité
- Dispositifs semi-conducteurs
- Motifs multi-trous
L’usinage à trois axes peut suffire pour une géométrie prismatique accessible.
Tournage CNC
Le tournage CNC convient aux pièces rondes telles que :
- Silents
- Manches
- Anneaux
- Rondelles
- Sièges de soupapes
- Entretoises
- Rouleaux
- Joints cylindriques
Le tournage peut aider à maintenir des relations concentriques entre les alésages, les diamètres extérieurs, les rainures, les épaules et les éléments d’étanchéité.
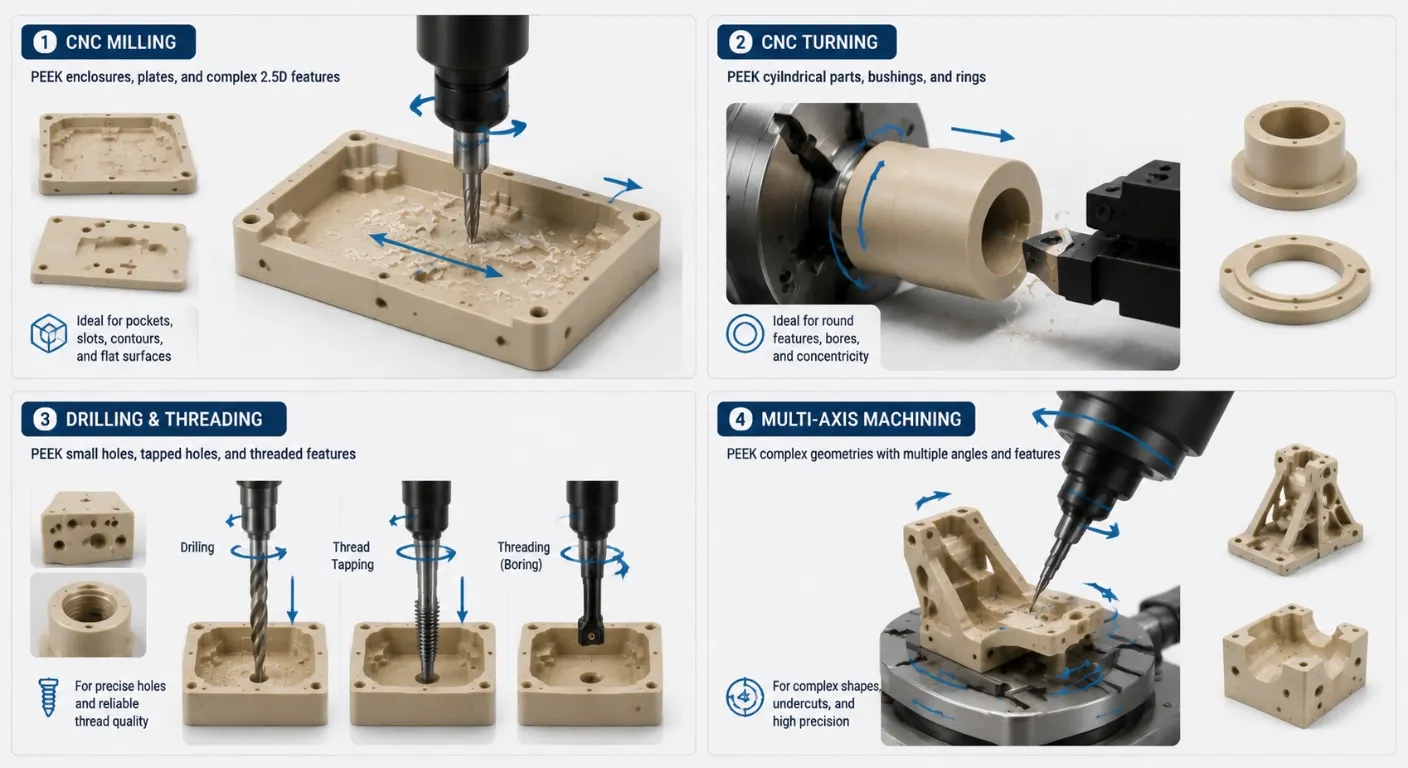
La géométrie mixte peut nécessiter leTournage et fraisage CNCprocessus ou plusieurs configurations contrôlées.
Usinage multi-axes
L’usinage multi-axes peut améliorer l’accès aux trous inclinés, surfaces composées, caractéristiques multifaces et dispositifs complexes.
Réduire le repositionnement peut permettre de meilleures relations de caractéristiques, mais les équipements multi-axes ne peuvent pas compenser les datums incomplets, les tolérances excessives ou la géométrie instable des parois fines.
Risques clés de DFM dans les pièces PEEK usinées
Murs minces
Les parois fines peuvent fléchir sous les forces de coupe et de serrage. Ils peuvent aussi bouger à mesure que le stress résiduel est libéré.
Les améliorations possibles incluent :
- Augmentation de l’épaisseur de la paroi
- Ajout de matériau de support temporaire
- Utilisation du retrait équilibré des matériaux
- Séparation des grossesses et finitions
- Inspection après la décharge du stress
Poches profondes
Les poches profondes nécessitent des outils plus longs et enlèvent une grande quantité de matière d’une région.
Cela peut augmenter les vibrations, la chaleur, le temps d’usinage, la déformation et le gaspillage de matériaux. Réduire la profondeur ou augmenter les rayons internes peut améliorer l’accès et la stabilité.
Petits et profonds trous
Des trous de petit diamètre ou profonds peuvent créer des problèmes d’évacuation des éclats et de contrôle de la chaleur.
Le dessin doit clairement définir :
- Diamètre du trou
- Profondeur forée
- Profondeur effective
- Tolérance positionnelle
- Exigences en surface
- Que le trou soit à travers ou à l’aveugle
Fils profonds
Les filetages PEEK peuvent être usinés, mais les filetages profonds et les matériaux fins autour des éléments filetés peuvent augmenter les risques de déformation et de contrôle des éclats.
Spécifiez l’engagement effectif minimum du fil plutôt que d’étendre inutilement toute la profondeur du fil.
Couverture par tolérance excessive
Toutes les dimensions PEEK ne nécessitent pas une tolérance stricte.
Les exigences critiques doivent se concentrer sur :
- Correspondances
- Scellement
- Concentricité
- Plateté
- Alignement des roulements
- Position du trou
- Interfaces d’assemblage
- Épaisseur fonctionnelle
Les dimensions générales peuvent utiliser une tolérance appropriée par bloc de titre.
Les tolérances et l’inspection doivent refléter le comportement du polymère
La capacité de tolérance dépend de :
- Grade PEEK
- État du stock
- Taille des pièces
- Épaisseur des parois
- Retrait des matériaux
- Température
- Travail
- Stratégie de recuit
- Méthode de mesure
- Temps entre l’usinage et l’inspection
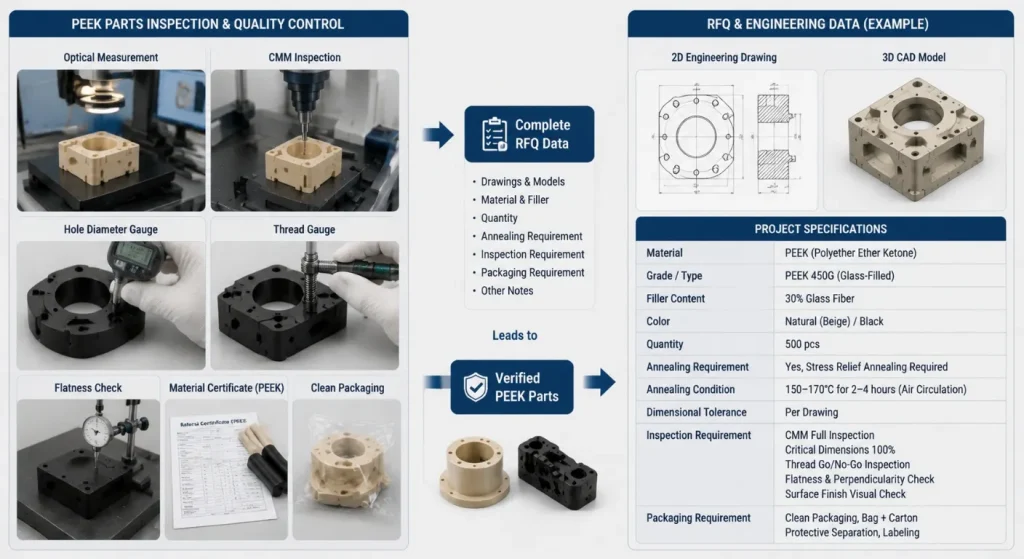
Le plan d’inspection peut inclure :
- Étriers et micromètres
- Calibres d’alésage et de goupille
- Calibres de filetage
- Mesure optique
- Machines de mesure de coordonnées
- Inspection de la platitude
- Mesure de la rugosité de surface
- Inspection visuelle des bords et des meules
- Certificats de matériaux
- Dossiers de propreté
Les pièces de précision sensibles à la température doivent être laissées à se stabiliser avant la mesure finale. Le dessin doit également indiquer la température d’inspection ou la norme requise lorsque cela affecte l’acceptation.
Usinage CNC PEEK vs. moulage par injection
L’usinage CNC est couramment choisi pour :
- Prototypes
- Essais fonctionnels
- Production à faible volume
- Révisions de conception
- Pièces complexes de faible quantité
- Projets sans investissement dans la moisissure
- Caractéristiques d’usinage en blanks moulés ou extrudés
SunOn’sUsinage CNC à faible volumele support peut être utilisé lorsque les quantités ne justifient pas l’outillage dédié à la production.
Le moulage par injection PEEK peut être envisagé lorsque :
- La géométrie s’est stabilisée
- Le volume de répétition est suffisamment élevé
- L’investissement dans le moule est justifié
- La réduction des déchets matériels est importante
- Le composant est adapté au moulage
- Les matériaux et équipements de moulage nécessaires sont disponibles
Les pièces PEEK usinées et moulées ne doivent pas automatiquement être considérées comme mécaniquement identiques. La cristallinité, l’historique thermique, l’orientation des fibres et la méthode de production peuvent influencer la performance.
Pour des applications à basse température ou moins exigeantes chimiquement, un plastique d’ingénierie plus économique peut également suffire. SunOn’sDelrin CNC machining guideoffre une comparaison utile pour les pièces axées sur la rigidité, la performance de glissement et la mécanique générale.
De la revue du matériel à la livraison
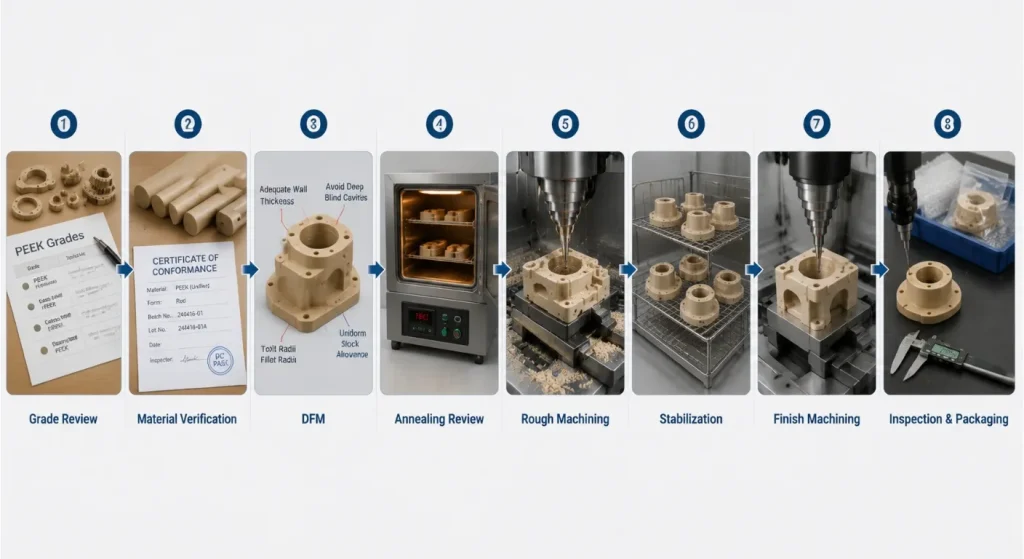
Un projet d’usinage CNC contrôlé PEEK suit généralement ces étapes :
- Examen des RFQ :Confirmez la demande, la note exacte, la quantité, le dessin, la finition, la certification et les exigences de livraison.
- Vérification des matériaux :Examinez le formulaire de stock, les informations sur le lot, les certificats et la documentation fournisseur.
- Critique du DFM :Identifiez les contraintes, l’épaisseur de la paroi, le serrage, l’accès à l’outil, la tolérance et les risques liés aux meules.
- Planification pour soulager le stress :Déterminez si un pré-usinage ou un recuit intermédiaire est nécessaire.
- Usinage brut :Retirez le matériau dans une séquence contrôlée et équilibrée.
- Usinage de finition :Dimensions fonctionnelles complètes après stabilisation ou traitement intermédiaire.
- Nettoyage et inspection :Vérifiez les dimensions, surfaces, bords, documentation et exigences en propreté.
- Emballage protecteur :Évitez les rayures, la contamination, la déformation et le contact entre pièces.
Quoi inclure dans une demande d’offres PEEK pour l’usinage CNC
Fournir :
- Dessin d’ingénierie 2D contrôlé
- Modèle CAO 3D
- Qualité exacte du PEEK et du fabricant, là où nécessaire
- Type et pourcentage de remplissage
- Forme de stock ou état du matériau
- Prototypes et quantités de production
- Données fonctionnelles et GD&T
- Dimensions critiques et ajustements
- Exigences de rugosité de surface
- Spécifications du filetage, de l’insert et des arêtes
- Besoins de recuit ou de soulagement de contrainte
- Certificats de matériaux et traçabilité
- Limites de nettoyage et de contamination
- Exigences d’inspection et de rapport
- Exigences d’emballage et d’étiquetage
- Destination de livraison et date cible
SunOn’sGuide de devis pour l’usinage CNCfournit des informations supplémentaires sur la préparation de dossiers complets de projet.
Questions fréquemment posées
1. Quelle qualité PEEK est la meilleure pour l’usinage CNC ?
Unfilled PEEK est un point de départ pratique pour de nombreux composants de précision. Les grades remplies de verre, remplies de carbone, à roulements, conductrices ou régulées doivent être sélectionnées uniquement lorsque l’application nécessite leurs caractéristiques spécifiques de rigidité, d’usure, électriques ou documentaires.
2. Le PEEK a-t-il toujours besoin d’un recuit avant l’usinage ?
Toutes les pièces PEEK ne nécessitent pas le même processus de recuit. Le besoin dépend de l’état du stock, du retrait du matériau, de la géométrie, de l’épaisseur des parois, de la tolérance et des recommandations du fournisseur de matériaux.
3. Quelles tolérances l’usinage CNC PEEK peut-il atteindre ?
La capacité de tolérance dépend de la qualité, de la taille de la pièce, de la contrainte résiduelle, de la température, de la tenue de la pièce, de la séquence d’usinage et de la méthode d’inspection. Les tolérances strictes doivent être limitées aux fonctionnalités et examinées à partir du dessin 2D contrôlé.
4. Un PEEK rempli de verre et de carbone peut-il être usiné par CNC ?
Oui, les deux peuvent être usinés, mais leurs fibres augmentent l’abrasivité de l’outil et peuvent affecter la qualité des tranchants et la finition de surface. Des outilages en carbure, en carbure revêtu ou en diamant peuvent être nécessaires selon la qualité et la quantité de production.
5. Les pièces PEEK doivent-elles être usinées CNC ou moulées par injection ?
L’usinage CNC convient généralement aux prototypes, révisions de conception, pièces complexes à faible volume et projets sans investissement en moule. Le moulage par injection peut devenir plus économique lorsque la géométrie est stable et que le volume répété justifie l’outillage.
6. Quelles informations sont nécessaires pour un devis d’usinage PEEK ?
Fournir des fichiers 2D et 3D, la qualité exacte du PEEK, le contenu du remplissage, les quantités, les tolérances, la finition, les exigences de recuit, les certifications, la propreté, l’inspection, l’emballage et les besoins de livraison. Pour les applications médicales, alimentaires, semi-conductrices ou autres applications contrôlées, incluez les exigences de documentation applicables avant le devis.
Conclusion
L’usinage CNC fiable PEEK commence par la qualité exacte du matériau et un design qui reflète le comportement des polymères haute performance.
Le PEEK non rempli prend en charge de nombreux composants de précision générale. Les grades remplies de verre et de carbone peuvent améliorer la rigidité et les performances dimensionnelles, mais elles modifient aussi les exigences en outillage et en surface. Les grades de palier, conducteurs, médicaux, de contact alimentaire et de semi-conducteurs doivent être spécifiés par leur désignation commerciale exacte et la documentation justificative.
Les contraintes résiduelles, la chaleur de coupe, la pression de serrage, l’usure des outils, l’épaisseur des parois, le recuit et les conditions d’inspection doivent être examinés ensemble. Les équipements avancés seuls ne peuvent pas compenser une note PEEK non spécifiée, une géométrie instable ou des exigences d’acceptation incomplètes.
Pour demander une revue de fabricabilité,contactez SunOnavec votre dessin 2D, modèle CAO 3D, grade exact PEEK, quantités, tolérances critiques, certification, propreté et exigences d’inspection.
