

Plaques froides micro-canal : fabrication de précision CNC 5 axes chez SunOn
A Plaque froide à micro-canalcombine des canaux étroits de liquide de refroidissement, des parois internes fines, des éléments d’étanchéité, des ports et des surfaces de contact de précision en un seul composant compact. La fabrication fiable de ces caractéristiques nécessite bien plus qu’un fraisage CNC basique. L’accès à l’outil, la profondeur du canal, les relations de référence, le contrôle des meules, les marges de finition et les méthodes d’inspection doivent tous être examinés avant le début de la production.
SunOn propose un support de fabrication CNC basé sur le dessin pour des projets personnalisés de plaques froides à microcanaux. Notre équipe examine votre modèle 3D, le dessin technique, les matériaux, les tolérances, les exigences d’étanchéité et la quantité de commande afin de déterminer si le fraisage conventionnel,Usinage CNC 5 axes, ou une autre approche de fabrication est appropriée.
Envoyez vos fichiers CAO et spécifications pour recevoir une revue de fabricabilité et un devis.
Fabrication personnalisée de plaques froides Micro Channel chez SunOn
SunOn fabrique des composants de précision personnalisés basés sur des plans clients, des modèles CAO, des exemples et des spécifications de projets. Pour une plaque froide à microcanaux usinée CNC, le travail peut inclure :
- Analyse de la CAO 3D et des dessins 2D
- Conception pour l’évaluation de la fabricabilité
- Planification des processus et de l’installation CNC
- Usinage de prototypes
- Production à faible volume
- Revue du matériel et de la finition
- Planification à tolérance critique
- Usinage des ports, filetages, rainures et caractéristiques de montage
- Planification dimensionnelle des inspections
- Assemblage et support plus large de fabrication OEM/ODM
Chaque projet est examiné individuellement. Une plaque simple avec des canaux droits ouverts peut ne pas nécessiter le même équipement ou la même stratégie de réglage qu’un design contenant des ports inclinés, des collecteurs à plusieurs niveaux ou des éléments situés sur plusieurs faces.
Cette approche axée sur le processus permet d’éviter une complexité d’usinage inutile tout en maintenant le contrôle des dimensions qui affectent l’étanchéité, l’assemblage, les chemins d’écoulement et le contact thermique.
Pour un devis précis, envoyez votre modèle 3D, un dessin 2D, le matériau sélectionné, la quantité, les dimensions critiques du canal, la finition de surface et les exigences d’inspection.
Quand une plaque froide à micro-canal bénéficie de l’usinage CNC 5 axes
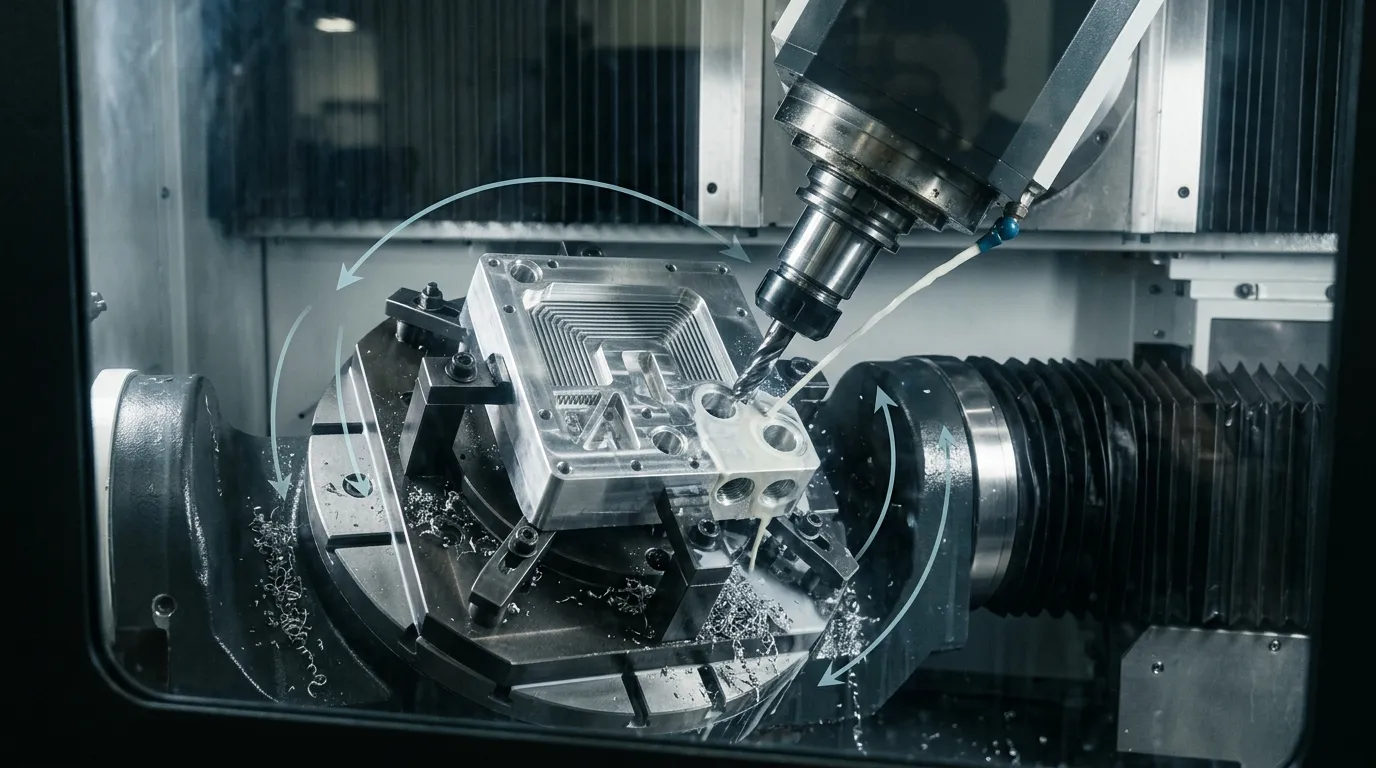
Toutes les plaques froides microcanaux ne nécessitent pas un usinage sur 5 axes. Le processus approprié dépend de la géométrie, de l’approche de l’outil, des relations avec les caractéristiques et des exigences de tolérance.
Utilisations de SunOnServices d’usinage CNC 5 axeslorsque l’accès multidirectionnel ou la réduction du serrage peut rendre le processus de fabrication plus pratique.
Une géométrie qui pourrait justifier un usinage sur 5 axes
Une conception à microcanal peut bénéficier d’un usinage CNC 5 axes lorsqu’elle inclut :
- Entrées ou sorties inclinées
- Variétés s’étendant sur plusieurs faces
- Canaux ou cavités non planaires
- Caractéristiques nécessitant plusieurs directions d’approche par outil
- Caractéristiques de montage, d’étanchéité et de fluides étroitement liées
- Zones profondes difficiles à atteindre verticalement
- Caractéristiques critiques pouvant perdre leur alignement lors de reserrages répétés
L’usinage de plusieurs côtés dans moins de configurations peut aider à maintenir la relation entre les réseaux de canaux, les orifices, les rainures d’étanchéité, les trous de montage et les surfaces de référence. Cela peut également réduire le nombre de luminaires dédiés nécessaires pour des composants complexes.
Quand l’usinage à 3 axes peut suffire
Un procédé plus simple peut être adapté lorsque la plaque possède :
- Voiles planaires droites
- Géométrie accessible de dessus en bas
- Réseaux de canaux ouverts
- Trous verticaux standards
- Ports externes simples
- Pas de relations multifaces difficiles
La décision finale doit suivre une revue DFM plutôt que le nom du produit seul.
| État de conception | Le 3-axe peut convenir | Le 5 axes peut ajouter de la valeur | Informations nécessaires |
|---|---|---|---|
| Voiles planaires droites | Oui | Généralement limité | Largeur, profondeur, inclinaison |
| Ports inclinés | Parfois, avec des configurations supplémentaires | Souvent | Angle bâbord, position, filetage |
| Variété multiface | Moins efficace | Souvent | Modèle CAO complet et disposition des flux |
| Traits étroitement liés sur plusieurs visages | Possible avec un nouveau serrage | Peut réduire le risque de transfert de données | Données critiques et tolérances |
| Cavités profondes et difficiles d’accès | La portée de l’outil peut être limitée | Une approche améliorée des outils peut aider | Profondeur, taille de l’ouverture, rayon d’angle |
Microchannel propose des critiques SunOn avant l’usinage
Une conception de plaque froide fonctionnelle dépend de l’interaction de la géométrie du canal avec les parois environnantes, les collecteurs, les orifices, les zones d’étanchéité et les éléments de montage externes.
Géométrie des canaux
Le dessin doit clairement définir :
- Largeur du canal
- Profondeur du canal
- Hauteur de canal
- Épaisseur de la dérive ou de la paroi
- Longueur du canal
- Rayon d’angle interne
- Transitions d’entrée et de sortie
- Distance minimale entre les canaux et les surfaces externes
- Changements locaux de direction ou de section transversale du chenal
Des conduits très étroits combinés à une profondeur excessive peuvent entraîner des risques d’allongement de la coupeuse, de vibrations, d’enlèvement d’éclats et de casse d’outils. Les parois fines peuvent également se déformer sous des forces de coupe ou de serrage.
Les coins internes vifs doivent être évités sauf s’ils sont fonctionnellement nécessaires et soutenus par une méthode de fabrication appropriée. Les coins internes fraisés CNC nécessitent normalement un rayon basé sur la fraise sélectionnée.
Géométrie du varieté et des ports
Les régions d’entrée et de sortie influencent à la fois la fabricabilité et l’assemblage final. Avis sur SunOn :
- Profondeur et forme de la variété
- Emplacement et orientation du port
- Type de filetage et profondeur
- Garde au sol
- Transitions entre ports et réseaux de canaux
- Épaisseur de paroi autour des éléments filetés
- Relations entre les ports, les canaux et les surfaces d’étanchéité
Des ports ou variétés inclinés répartis sur plusieurs faces font partie des caractéristiques qui pourraient justifier une configuration multi-axes.
Caractéristiques externes fonctionnelles
Le dessin à froid doit également définir :
- Trous de montage
- Surfaces de contact
- Interfaces de recouvrement
- Rainures pour joints toriques
- Faces de joint
- Surfaces de référence
- Caractéristiques d’alignement
- Dégagements d’assemblage
| Caractéristiques | L’acheteur doit préciser | Problème de fabrication | Exigence de vérification |
|---|---|---|---|
| Largeur du canal | Taille nominale et tolérance | Sélection et répétabilité du cutter | Méthode de mesure convenue |
| Profondeur du canal | Taille nominale et tolérance | Portée de l’outil et vibrations | Inspection en profondeur |
| Épaisseur des parois | Épaisseur minimale autorisée | Déformation et casse | Prélèvement ou inspection complète |
| Rainure to-joint | Largeur, profondeur, rayon, finition | Fuite et compression des joints | Mesure du profil |
| Surface de contact | Planeté et finition de surface | Contact à interface thermique | Inspection de la platitude |
| Ports | Filetage, position, angle | Alignement et étanchéité de l’ajustement | Contrôle de la jauge et de la position du filetage |
Planification à tolérance stricte pour la performance et l’assemblage de plaques froides
Une plaque froide à microcanaux ne devrait pas recevoir la même tolérance stricte sur toutes les dimensions. Les tolérances doivent être attribuées selon la fonction.
SunOn’sUsinage CNC à tolérance serréeLe processus se concentre sur l’identification des fonctionnalités réellement critiques pour la performance ou l’assemblage.
Celles-ci peuvent inclure :
- Largeur du canal
- Profondeur du canal
- Épaisseur minimale de paroi
- Géométrie des rainures des joints toriques
- Emplacement du port
- Dimensions du filetage
- Platéité de surface de scellement
- Plateté face de contact
- Position du trou de montage
- Alignement de la couverture
- Rugosité de surface
- Relations entre les caractéristiques de données
Pourquoi la réduction de l’installation est importante
Chaque fois qu’une pièce est retirée, repositionnée et serrée à nouveau, une nouvelle relation de configuration est introduite. Pour les plaques froides contenant des éléments connectés sur plusieurs faces, un re-serrage excessif peut rendre plus difficile le maintien de l’alignement entre les ports, collecteurs, canaux, rainures d’étanchéité et points de montage.
Lorsque la géométrie le permet, l’usinage sur 5 axes peut réduire ces modifications de configuration et aider à préserver les relations de caractéristiques grâce à une stratégie de référence cohérente.
Évitez une tolérance excessive inutile
Appliquer des tolérances très strictes à des dimensions non critiques peut augmenter :
- Temps d’usinage
- Exigences en outillage
- Travaux d’inspection
- Risque de rejet
- Coût global de production
Le dessin doit distinguer les dimensions critiques par rapport à la fonction des dimensions générales. Il doit également prendre en compte les changements dimensionnels causés par l’anodisation, le placage, l’assemblage, l’apport de chaleur ou d’autres opérations secondaires.
Options de matériaux pour les plaques froides micro-canal usinées CNC
Le choix des matériaux influence le comportement thermique, le poids, la résistance à la corrosion, la stabilité de l’usinage, la finition et le coût. SunOn examine la qualité exacte du matériau plutôt que de traiter tous les alliages d’aluminium ou de cuivre comme équivalents.
Aluminium
L’aluminium est couramment choisi pour les plaques froides usinées car il propose :
- Poids relativement faible
- Bonne usinabilité
- Prototype pratique et traitement de production
- Compatibilité avec plusieurs options de finition
La revue technique doit toujours prendre en compte la déformation de paroi fine, la platitude finale, la résistance du filetage, l’épaisseur du revêtement et la compatibilité du liquide de refroidissement.
Cuivre
Le cuivre peut être choisi lorsque la propagation thermique est une priorité majeure. D’un point de vue manufacturier, le projet doit prendre en compte :
- Densité de matériau plus élevée
- Comportement de coupe différent
- Formation de meules
- Déformation des traits minces
- Contrôle des outils et des procédés
- Exigences de traitement de surface
La teneur exacte en cuivre doit être identifiée dans la RFQ.
Autres matériaux
L’acier inoxydable, le laiton et d’autres alliages d’ingénierie peuvent être envisagés pour des projets nécessitant des exigences spécifiques en mécanique, en corrosion ou en compatibilité fluide. Leur adéquation dépend de l’application et de la géométrie.
| Matériel | Priorité commune pour l’acheteur | Considérations sur l’usinage | Détails de la RFQ nécessaires |
|---|---|---|---|
| Aluminium | Poids et usinabilité | Distorsion de paroi fine et marge de finition | Alliage et finition exacts |
| Cuivre | Propagation thermique | Meules, stabilité de coupe, densité | Qualité et revêtement exacts |
| Acier inoxydable | Résistance et résistance à la corrosion | Usure des outils et temps d’usinage plus long | Qualité et environnement de liquide de refroidissement |
Exigences en matière de scellement, assemblage et post-usinage
De nombreuses plaques froides à micro-canaux nécessitent un couvercle ou une autre méthode pour fermer les chemins d’écoulement usinés. La méthode d’étanchéité ou d’assemblage prévue doit être définie avant que le plan d’usinage ne soit finalisé.
Les exigences du projet peuvent inclure :
- Étanchéité des joints toriques
- Étanchéité du joint
- Fixation mécanique du couvercle
- Brasage
- Soudure
- Lien
- Étanchéité du filetage
- Surfaces d’étanchéité revêtues
L’acheteur doit préciser la méthode de fermeture prévue, la pression de fonctionnement, le liquide de refroidissement, les fuites autorisées et les conditions d’assemblage.
Ces détails peuvent affecter :
- Géométrie des rainures
- Finition de surface
- Alignement de la couverture
- Épaisseur des parois
- Choix des matériaux
- Allocation de finition
- Séquence d’inspection
- Platéité finale
Ne laissez pas les exigences de jonction et de test avant que les canaux ne soient usinés. Un procédé secondaire peut modifier les dimensions ou déformer les surfaces de contact et d’étanchéité critiques.
SunOn examinera les exigences fournies et confirmera le périmètre de fabrication approprié lors du devis.
Débavurage, nettoyage et inspection des canaux de refroidissement fins
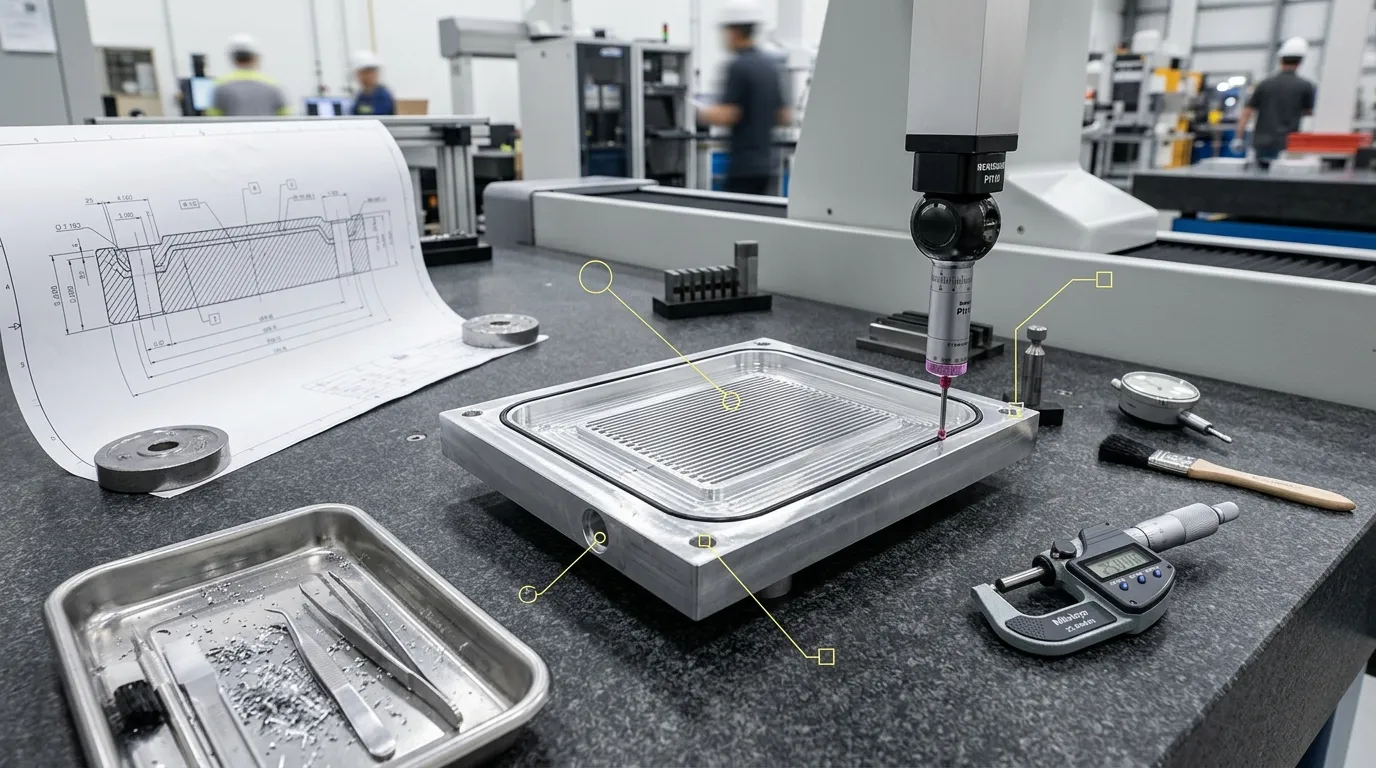
L’usinage des canaux n’est qu’une partie de la production d’une plaque froide fonctionnelle. Les chemins d’écoulement étroits doivent également être exempts de meules, d’éclats lâches et de contamination retenue.
Débavure et contrôle de la contamination
La planification post-usinage doit prendre en compte :
- Meules autour des bords des canaux
- Des éclats piégés dans des traits profonds
- Résidus des fluides de coupe
- Débris retenus après la fin
- Chemins de refroidissement bloqués ou restreints
- Protection contre la contamination lors de l’emballage
La méthode de nettoyage et d’ébavure choisie doit s’adapter à la géométrie du canal et au matériau sans endommager les parois fines ni modifier les dimensions critiques.
Inspection dimensionnelle
Les exigences d’inspection peuvent inclure :
- Largeur et profondeur du canal
- Épaisseur des parois
- Profil de rainure du joint torique
- Filets de port
- Position du bâbord et du trou
- Platéité surface de contact
- Rugosité de surface
- Alignement de la couverture
- Relations de référence critiques
SunOn examinera le dessin et identifiera quelles dimensions nécessitent une mesure standard, une inspection de profil, des jauges ou un rapport plus détaillé.
Exigences de test
Lorsque des tests de pression ou de fuite sont requis, la RFQ doit définir :
- Méthode d’essai
- Médium d’essai
- Pression d’essai
- Temps d’attente
- Fuite autorisée
- Exigences de rapport
Ces conditions doivent être convenues avant la production afin que la procédure d’essai corresponde à l’environnement d’exploitation prévu.
Prototype, validation et production en faible volume
L’usinage CNC est bien adapté au développement précoce de plaques froides microcanaux car il permet aux ingénieurs d’évaluer une pièce physique sans s’engager immédiatement dans des outils de production.
Un projet typique peut progresser à travers :
- Dessin et révision du DFM
- Usinage de prototypes
- Inspection dimensionnelle
- Validation de l’ajustement et de l’assemblage
- Validation de la pression ou de la fuite là où spécifié
- Révision du dessin
- Batch pilote
- Production à faible volume ou répétée
Les pièces prototypes peuvent être utilisées pour évaluer l’assemblage, l’alignement des ports, les surfaces de contact, les caractéristiques d’étanchéité et la faisabilité de fabrication.
Pour les commandes répétées, SunOn peut examiner les exigences de l’appareil, le contrôle des révisions, les échantillonnages d’inspection et d’autres mesures nécessaires pour améliorer la cohérence. Notre plus largeServices d’usinage CNC de précisionSoutiennent également les pièces sur mesure, du développement des prototypes à la planification de production.
Risques courants dans la fabrication de plaques froides à micro-canaux
Les risques courants à prendre en compte lors de la DFM incluent :
- Des canaux trop étroits pour la profondeur spécifiée
- Relations excessives entre profondeur et largeur du canal
- Ailettes ou parois fines qui se déforment lors de l’usinage
- Coins internes tranchants qui ne peuvent pas être fraisés comme dessinés
- Portée insuffisante du cutter
- Vibration de l’outil dans les canaux profonds
- Meules obstruant les chemins du liquide de refroidissement
- Éclats ou résidus restants après l’usinage
- Désalignement du port et du chenal
- Structures de référence non définies
- Tolérances strictes appliquées aux caractéristiques non critiques
- Finition changeant les dimensions de la rainure, de l’orifice ou du canal
- Processus de jonction déformant les surfaces de contact
- Exigences de scellement non définies
- Manque des spécifications de test de pression ou de fuite
- Incompatibilité des matériaux et du liquide de refroidissement
- Aucune méthode d’inspection convenue pour les caractéristiques internes
Une revue DFM avant la production permet d’identifier ces problèmes tout en permettant d’ajuster la conception.
Que demander à SunOn pour un devis de plaque froide Micro Channel
Fournissez autant que possible les informations suivantes :
- Modèle CAO 3D
- Dessin technique 2D
- Révision du dessin
- Application en partie
- Matériau et grade
- Dimensions globales
- Largeur du canal, profondeur et pas
- Épaisseur minimale de paroi ou de dérive
- Exigences internes des coins
- Taille, position, angle et filetage de la prise
- Détails du joint torique ou du joint
- Platéité surface de contact
- Exigences de rugosité de surface
- Tolérances générales et critiques
- GD&T et structure des datums
- Finition de surface ou revêtement
- Méthode de recouvrement ou assemblage
- Type de liquide de refroidissement
- Pression de fonctionnement
- Exigences pour les tests de pression ou les tests de fuite
- Exigences relatives au rapport d’inspection
- Prototype ou quantité de production
- Date de livraison cible
- Exigences d’assemblage
- BOM ou spécifications de projet associées
Des informations complètes permettent à SunOn d’examiner l’accès aux outils, la sélection des procédés, la faisabilité des tolérances, les exigences d’inspection et les conditions de devis avec plus de précision.
Pourquoi travailler avec SunOn pour la fabrication de plaques froides à micro-canaux ?
SunOn combine la revue DFM spécifique aux produits avec des CNC établis et des capacités de fabrication plus larges.
Les clients peuvent accéder à :
- Examen des procédés CNC à 3 et 5 axes
- Support d’usinage à tolérance serrée
- Dessin et analyse CAO
- Production prototype et en petits lots
- Examen des matériaux et des finitions de surface
- Planification des inspections
- Assemblage et support plus large OEM/ODM
- Un fournisseur pour les besoins liés à la fabrication sur mesure
Nous ne partons pas du principe qu’un procédé est correct pour chaque plaque froide. Nos ingénieurs examinent la géométrie, les caractéristiques critiques, les matériaux, la quantité et les exigences d’inspection avant de recommander une voie de fabrication.
Cela aide les acheteurs à éviter de payer pour une complexité inutile tout en appliquant un usinage avancé là où la pièce l’exige réellement.
Questions fréquemment posées
Chaque plaque froide micro-canal nécessite-t-elle un usinage CNC 5 axes ?
Non. Des canaux droits, ouverts et plans peuvent convenir à l’usinage sur 3 axes. La CNC à cinq axes est plus pertinente lorsque la pièce contient des ports inclinés, des collecteurs complexes, un accès difficile à l’outil, des caractéristiques multifaces ou des relations critiques bénéficiant d’un nombre réduit de configurations.
SunOn peut-il fabriquer une plaque froide micro-canal personnalisée à partir de mon dessin ?
SunOn examine des pièces personnalisées issues de modèles CAO 3D et de dessins techniques 2D. Envoyez les exigences de géométrie, matériau, quantité, tolérances, finition, étanchéité et inspection pour une revue de fabrication et un devis.
Quels fichiers sont requis pour un devis ?
Un fichier CAO STEP ou autre 3D utilisable doit être fourni avec un dessin 2D montrant les dimensions, tolérances, matériaux, finitions de surface, filetages, datums, exigences d’inspection et révision des dessins.
SunOn peut-il usiner des plaques froides en aluminium et en cuivre ?
SunOn peut examiner les projets d’usinage CNC en aluminium et en cuivre. L’alliage ou la qualité exacte doit être fournie car les propriétés du matériau influencent la stratégie de coupe, le contrôle des meules, la finition, la stabilité dimensionnelle et la citation.
Comment doit-on spécifier les tolérances aux microcanaux ?
Identifiez les caractéristiques qui affectent directement les chemins d’écoulement, l’étanchéité, le contact thermique, le montage et l’assemblage. Évitez d’appliquer la tolérance la plus stricte possible à chaque dimension. SunOn peut examiner les dimensions critiques pendant le DFM.
SunOn peut-il évaluer Narrow Channels and Thin Walls avant la production ?
Oui. La revue peut évaluer la largeur du canal, la profondeur, la pas, l’épaisseur de la paroi, les rayons internes, la portée de l’outil, le risque de déformation, les relations de référence et la faisabilité de l’inspection avant le début de l’usinage.
SunOn peut-il supporter des prototypes et des commandes à faible volume ?
Les services CNC de SunOn prennent en charge les prototypes, les échantillons d’ingénierie, les lots pilotes et la production à faible volume. La quantité, l’état de la révision et les exigences d’inspection doivent être inclus dans la RFQ.
Les exigences de pression et d’essai de fuite doivent-elles être incluses dans le dessin ?
Oui. Spécifiez la méthode d’essai, la pression, le milieu, le temps de retenue, la fuite autorisée et les exigences de rapport avant la production. Ces conditions peuvent affecter la conception du joint, le processus de jonction, la séquence d’inspection et le devis.
Demandez une revue de fabrication de plaques froides Micro Channel
Envoyez à SunOn votre modèle CAO 3D, dessin technique 2D, matériau, quantité, dimensions de canal, tolérances critiques, détails d’étanchéité, finition de surface, exigences d’inspection et spécifications de pression ou de fuite.
