



Perforation du métal vs emboutissage : quelle est la différence ? Guide complet
Dans le monde de la fabrication de tôles, deux procédés dominent la création de caractéristiques, le façonnage des pièces et la production en grande quantité :Poinçonnage métalliqueetEmboutissage métallique. Ces termes sont parfois utilisés de manière interchangeable, mais ils désignent des méthodes distinctes avec des applications, des exigences d’outils et des résultats différents. Choisir la mauvaise approche peut entraîner des inefficacités, des coûts plus élevés ou des problèmes de qualité.
CompréhensionPerforation du métal vs Emboutissageaide les ingénieurs, les concepteurs et les équipes de fabrication à prendre des décisions stratégiques qui améliorent la qualité de la production et réduisent les coûts. Ce guide explique les différences fondamentales entre ces procédés, où chacun excelle, et comment les appliquer efficacement dans la fabrication moderne.
Qu’est-ce que le punching métallique ?
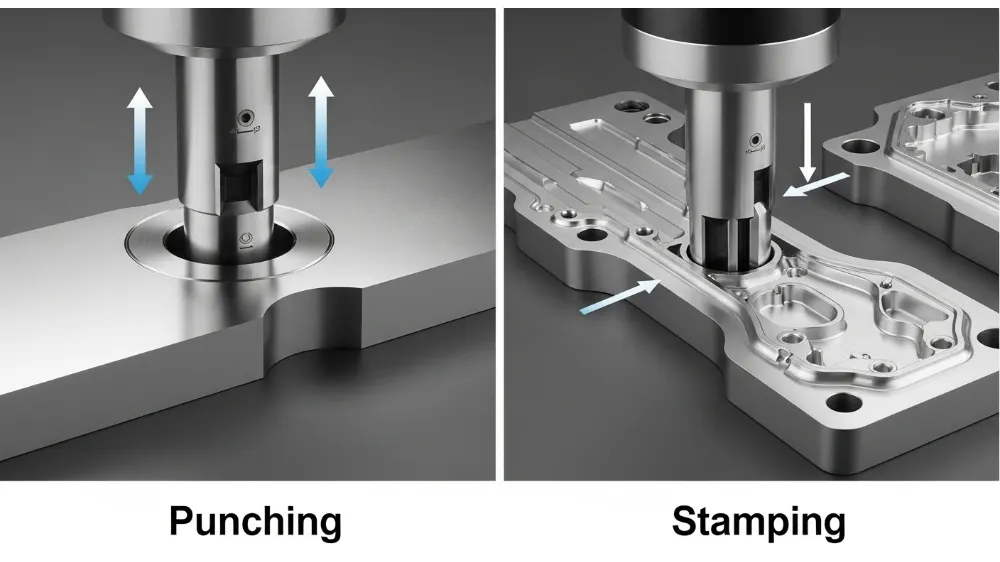
Le poinçonnage du métal est unProcédé de retrait des matériauxdans laquelle un outil de poinçon force une perforatrice sculptée à travers la tôle pour créer des trous ou des découpes. Le poinçon enfonce la feuille dans une matrice correspondante, la détachant proprement. Comme le procédé coupe à travers le matériau plutôt que de le déformer, le résultat est un trou ou une forme distincte qui est séparé de la feuille d’origine.
Le poinçonnage métallique est largement utilisé pour créer des trous, des fentes, des encoches et des découpes simples dans des pièces plates en tôle. Le procédé est rapide, reproductible et bien adapté aux productions à fort volume.
Caractéristiques clés du poinçonnage
- Enlève la matière pour créer des trous ou des découpes.
- Utilise une combinaison de poinçon et de dé.
- Déformation minimale en dehors de la zone de coupe.
- Idéal pour des géométries simples.
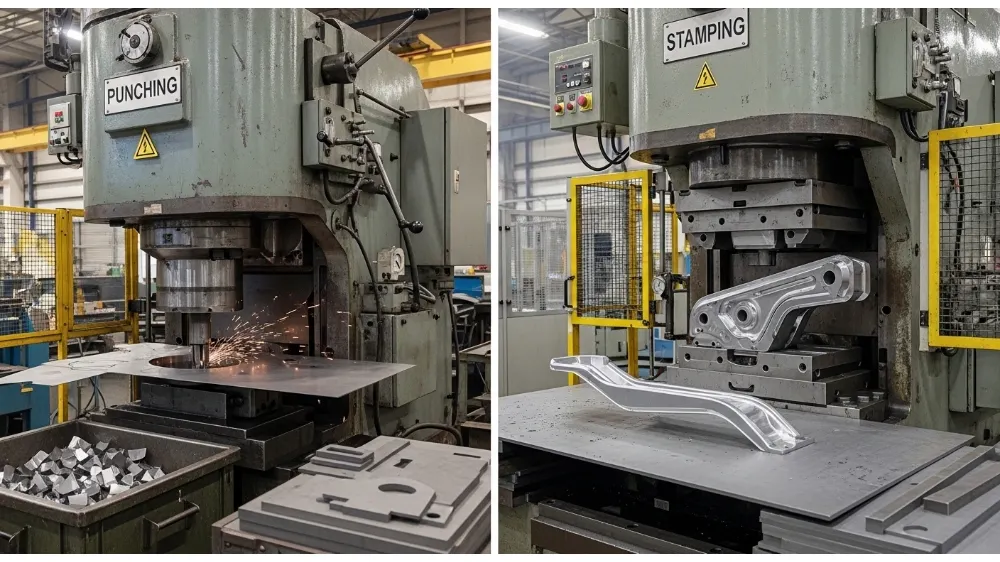
Les machines à poinçonner fonctionnent généralement avec des entraînements hydrauliques, mécaniques ou contrôlés par CNC. Les centres de perforation automatisés peuvent traiter de grosses feuilles avec grande rapidité et précision pour des pièces telles que les panneaux perforés, les supports et les plaques de montage.
Qu’est-ce que le stamping métallique ?
L’emboutissage métallique est unLarge catégorie des procédés de formage et de fabricationCela inclut le coup de poing comme une étape possible. L’emboutissage utilise des matrices et presses personnalisées pour façonner, plier, embosser, former ou découper la tôle en pièces finies. Contrairement au poinçonnage, qui ne retire que du matériau, l’estampissage modifie souvent la géométrie de la feuille sans nécessairement retirer de matériau.
L’emboutissage métallique peut englober plusieurs sous-processus, notamment :
- Blanchissage– Découper des formes plates à partir de feuilles.
- Flexion– Former des angles ou des courbes.
- Dessin– Étirer le métal pour former des coupes, des coquilles et des formes complexes.
- Création– Contrôle du flux métallique pour des détails précis.
- Embossage– Création de motifs surélevés ou en retrait.
L’estampage est largement utilisé dans les composants de carrosserie automobile, les boîtiers d’appareils, les supports électroniques et d’autres pièces nécessitantformes complexes avec un minimum d’usinage secondaire.
Caractéristiques clés de l’estampage
- Cela implique de former, plier ou façonner le métal.
- Produit souvent des pièces complexes et finalement utilisables.
- Cela peut inclure la coupe ou la taille en plusieurs étapes.
- Utilise des outils et matrices assortis spécifiques à la conception des pièces.
Poinçonnage vs Estampage : Différences principales
1. Retrait des matériaux vs formage des matériaux
La principale différence entre le poinçonnage et l’emboutissage du métal réside dans leComment le matériau est traité:
Frappe :Enlève du matériau pour faire des trous ou des découpes.
Estampage :Remodele ou forme le matériau, souvent sans l’enlever, bien que des opérations de découpe comme le blanking ou le découpage fassent partie du stamping.
2. Complexité des pièces
Le punching est idéal pourFormes simples et motifs de trous répétables, mais il n’est pas destiné aux parties nécessitant des contours complexes ou des formes tridimensionnelles.
Supports d’emboutissageOpérations de puces en plusieurs étapes et multifonctionsqui peuvent plier, embosser, étirer ou tirer du métal en pièces complexes en une seule tirée.
3. Complexité des outillages et des matrices
Les outils de poinçage sont relativement simples — généralement un jeu de poinçons et de matrices conçu pour correspondre à la forme de trou souhaitée. En revanche, les matrices de mise à pied peuvent être très complexes, combinant plusieurs actions de formage dans un seul ensemble d’outils.
De ce fait, les outils d’emboutissage sont généralement plus coûteux à concevoir et à fabriquer, mais ils offrent des résultatsParties finies avec un travail secondaire minimal.
4. Volume de production et efficacité
Le poinçonnage est extrêmement efficace pourPerforation et créature de trous à grand volumeAvec un faible coût unitaire et des temps de cycle rapides. Pour les pièces qui ne nécessitent que des trous ou des découpes simples, le poinçage est généralement plus rapide que l’estampage.
L’estampage, bien que légèrement plus lente par cycle en raison d’opérations de formage supplémentaires, peut produireComposantes de forme nettequi éliminent les étapes secondaires, économisant du temps lors de l’assemblage et réduisant la main-d’œuvre.
5. Adéquation à la candidature
Le poinçonnage est parfait pour des produits tels que :
- Feuilles perforées
- Supports avec motifs de trous répétitifs
- Plaques de montage
- Panneaux de ventilation
Le stamping excelle dans la production :
- Panneaux de carrosserie automobiles
- Cadres et boîtiers d’appareils électroménagers
- Composantes structurelles
- Enceintes métalliques complexes
Quand le coup de poing a du sens
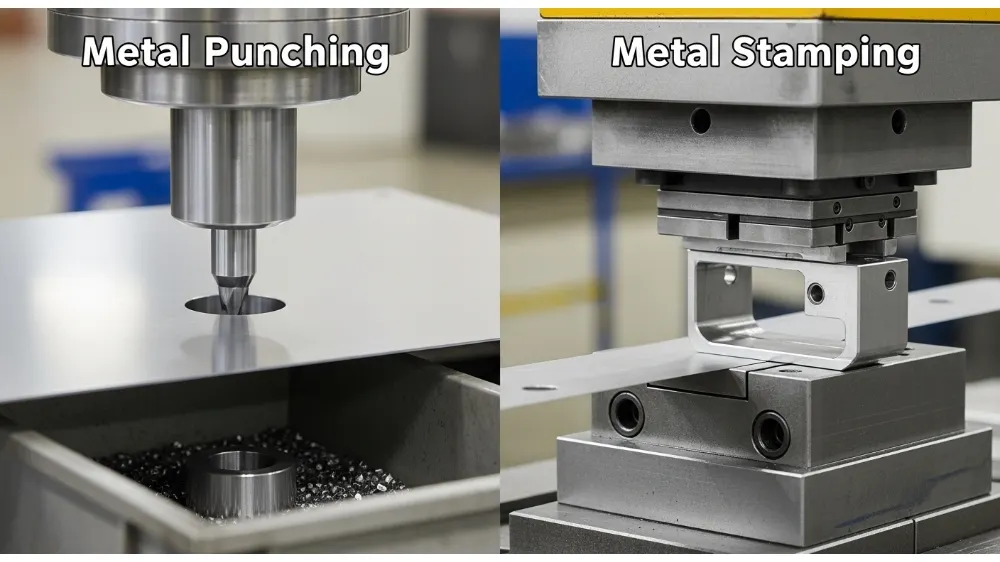
Le métal punching brille dans les situations où :
- La pièce nécessitetrous répétés ou formes simples.
- Un formage minimal est nécessaire.
- Un haut débit et une efficacité des coûts sont des priorités.
- L’épaisseur de la tôle est uniforme et dans la capacité de perforation.
Un avantage clé du poinçonnage est saPrécision et répétabilité, surtout lorsqu’elle est contrôlée avec des systèmes CNC. Les machines à poinçonner CNC modernes peuvent automatiquement localiser, poinçer et séquencer les opérations afin de maximiser la couverture des feuilles et de minimiser les gaspillages.
Quand le tamponnage est le meilleur choix
Le tamponnage est préférable lorsque :
- Le rôle exigegéométrie complexe ou caractéristiques multi-axes.
- Les pièces doivent être livrées proche de leur forme utilisable finale.
- L’usinage secondaire, la courbure ou la soudure doivent être minimisés.
- La constance et la résistance élevées sont requises pour les applications à forte charge.
Parce que l’emboutiage peut intégrer plusieurs opérations — telles que l’embossage, le pliage ou le découpage — dans une seule puce, les fabricants économisent sur le temps de cycle et le coût global de production pour des conceptions complexes.
Épaisseur du matériau et limites du procédé
Le poinçon et l’emboutir peuvent tous deux gérer une gamme d’épaisseurs de feuilles, mais chacun présente des limites :
Le poinçon est généralement limité par la force de l’outil de poinçon et leForce de cisaillement nécessaire pour couper le métal. Les alliages très épais ou extrêmement durs peuvent nécessiter des vitesses de poinçon plus lentes ou des outillages spécialisés.
L’emboutir peut gérer des matériaux plus épais tant que la matrice et la presse sont conçues pour la charge. Cependant, un étirage profond ou un pliage important peut nécessiter des matrices progressives ou composées pour répartir efficacement les forces de formage et éviter la rupture du matériau.
Coûts des outillages et cycle de vie
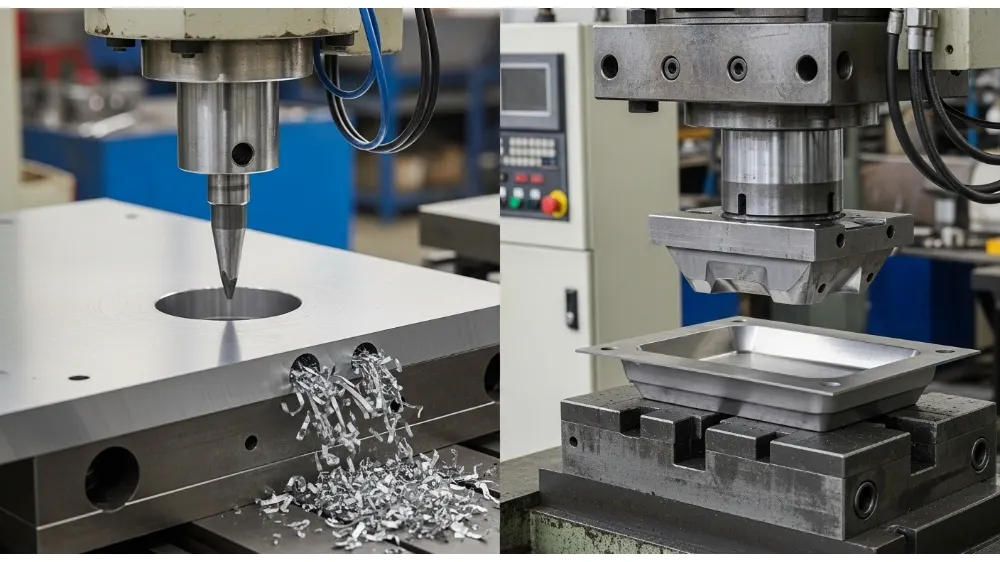
Les coûts d’outillage de poinçage sont généralement plus bas en raison d’une conception et d’une fabrication plus simples. Les poinçons et matrices peuvent être remplacés au fur et à mesure de l’usure, et l’entretien est simple.
L’estampage des outillages peut impliquer :
- Matrices progressives
- Matrices composées
- Outillages multi-stations
- Caractéristiques spécialisées de formage
Ces ensembles d’outillages sont plus coûteux à l’avance et nécessitent une conception et une maintenance soigneuses, mais les économies à long terme proviennent de la capacité à produirepièces de taille en filet, haute précisionà très grands volumes.
Personnalisation et flexibilité
Les systèmes de poinçonnage métallique — en particulier ceux basés sur CNC — offrent une grande flexibilité pourDispositions personnalisées ou modifications de configuration des trous. Redessiner un programme de perforation est plus rapide que de retravailler une matrice d’embouts.
Les matrices d’emboutiage, une fois fabriquées, sont moins flexibles face aux modifications de conception. Toute modification majeure nécessite souventRe-ingénierie de la matrice, ce qui augmente le coût et le temps.
Considérations sur la qualité et la précision
Les deux procédés peuvent atteindre une grande précision, mais le contrôle qualité diffère :
Le poinçonnage produitBords coupés propresavec un minimum de meules lorsqu’elles sont correctement configurées. Cependant, la qualité des tranchants dépend de l’affûtage des outils, des propriétés du matériau et du jeu des poinçons.
L’emboutissage offre une géométrie et une intégrité de forme précises, mais un contrôleRetour à ressort et distorsionnécessite une conception et une lubrification soigneuses.
Comparaison des coûts : Perforation vs Estampage
Le coup de poing comporte généralement :
- Coût d’outillage plus bas
- Cycle plus rapide pour les géométries simples
- Coût unitaire plus bas pour les pièces à trou uniquement
L’estampage comprend :
- Investissement initial plus élevé dans les outillages
- Complexité et fonctionnalité accrues par pièce
- Coût global de fabrication réduit pour des composants complexes et finis
En fin de compte, le meilleur choix dépend de la conception des pièces, du volume de production, du matériau et des tolérances.
Intégration avec d’autres processus
Le poinçon et l’estampage se croisent tous deux avec d’autres flux de travail manufacturiers. Par exemple, les presses à estampage progressif peuvent intégrer le poinçonnage, le masquage, le pliage et l’embossage dans plusieurs stations. ExactementRéduit la manipulation des pièceset améliore la répétabilité.
Considérations environnementales et de gestion des déchets
Le poinçonnage génère généralementFerraille métalliqueà partir du matériau retiré — celui-ci peut être collecté et recyclé. Le tamponnage peut minimiser le gaspillage en utilisant des stratégies de blanking et d’imbriquage pour maximiser l’utilisation des feuilles.
Dernières tendances en poinçage et estampage
La fabrication moderne utilise de plus en plus :
- Contrôle CNC et automatisation
- Manutention robotisée des matériaux
- Surveillance de la qualité en temps réel
- Technologie de presse servo
Ces technologies améliorent la précision, réduisent les temps de cycle et apportent de la flexibilité tant aux opérations de poinçonnage qu’à l’embout.
Choisir entre le poinçonnage et l’estampage
Pour choisir entre les deux :
- ÉvaluerComplexité des parties
- ÉvaluerVolume de production
- ConsidéronsPropriétés et épaisseur du matériau
- AnalysezCoût total de production
- CritiqueTolérances requises
Les simulations avancées et l’intégration CAO/FAO peuvent modéliser les contraintes et l’écoulement des matériaux, aidant les ingénieurs à optimiser le choix avant la construction des outils.
FAQ – Questions fréquentes sur le poinçon des métaux vs l’emboutissage
Q1 : Le poinçage et l’estampillage correspondent-ils au même processus ?
R : Non. Le poinçage découpe spécifiquement des trous ou des découpes en retirant le matériau, tandis que l’estampage inclut des opérations de formage et de mise en forme qui peuvent ou non impliquer le retrait du matériau.
Q2 : Quelle méthode est la meilleure pour les trous simples ?
R : Le poinçonnage est généralement plus efficace et économique pour créer des trous simples et répétitifs.
Q3 : L’estampage peut-il inclure des opérations de poinçage ?
R : Oui. Les matrices d’emboutissage incluent souvent des étapes de poinçonnage, de masquage ou de découpage dans le cadre d’une séquence de formage plus large.
Q4 : Le tamponnage coûte-t-il plus cher que le poinçonnage ?
R : En général, oui, car les outils d’emboutissage sont plus complexes et coûteux au départ, mais cela peut réduire le coût total de fabrication des pièces complexes.
Q5 : Le poinçon CNC est-il plus flexible que le stamping ?
R : Le poinçon CNC offre une plus grande flexibilité pour modifier la disposition ou la configuration des trous sans modifier les outillages physiques.
Q6 : Comment l’épaisseur et la dureté du matériau influencent-elles le choix ?
R : Des matériaux très épais ou durs peuvent limiter l’efficacité du poinçage et la durée de vie de l’outil, rendant l’emboutissage ou le formage progressif plus adaptés.
Q7 : Quel procédé produit le moins de déchets ?
R : Le stamping peut produire moins de déchets lorsque les mises en page imbriquées et le blanking sont optimisés ; Le poinçonnage génère des découpes qui doivent être recyclées.
Conclusion
Comprendre les différences entrePerforation du métal vs EmboutissagePermet aux fabricants de choisir la méthode de fabrication la plus appropriée pour leurs pièces. Le poinçage permet un retrait rapide et efficace des matériaux ainsi que des motifs de trous simples, tandis que l’emboutissage permet de produire des pièces entièrement formées et complexes avec un minimum d’usinage.
Votre choix influencera les coûts d’outillage, la vitesse de production, la précision des pièces et l’efficacité globale de fabrication. En combinant la connaissance des exigences de conception des pièces avec les capacités des technologies modernes de fabrication, vous pouvez prendre des décisions qui améliorent la productivité et la qualité du produit.
