

Moulage par injection de production de masse : refroidissement, cavités et procédés hybrides
Le moulage par injection en production de masse n’est pas simplement un processus d’augmentation de la production machine. La production stable en grande masse dépend du contrôle coordonné de la conception des pièces, de la structure du moule, du flux des matériaux, du transfert de chaleur, de l’équilibre des cavités, des paramètres de procédé, de l’automatisation et de l’inspection.
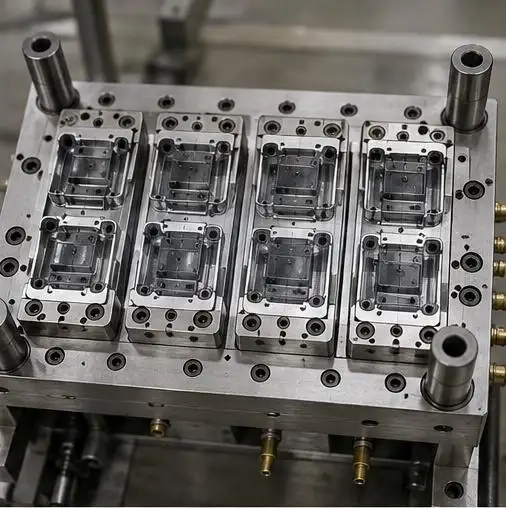
Chez SunOn, nous évaluons le moulage par injection de production de masse comme un système de fabrication complet. Des technologies telles que le refroidissement conforme, l’outillage multi-cavités, le moulage d’inserts, le surmoulage, l’usinage CNC et les opérations secondaires automatisées peuvent être intégrées selon la géométrie des pièces, la demande annuelle, les exigences de qualité et l’économie de production.
La base technique du moulage par injection de production de masse
Un cycle de moulage standard comprend la plastification, l’injection, le conditionnement, le refroidissement, l’ouverture du moule et l’éjection. Chaque étape du processus influence la cohérence du produit final.
• Plastification : Les granulés polymères sont chauffés et partiellement fondus par application de cisaillement à l’intérieur du canon jusqu’à ce qu’une masse soit formée et complètement fondue.
• Injection : La vis avance et pousse la fonte à travers la fraise, le conduit, la porte et remplit la cavité.
• Empaquetage : La grille reste ouverte pendant cette étape, et une pression supplémentaire est appliquée pour compenser le retrait volumique.
• Refroidissement : La chaleur est retirée du polymère pendant le refroidissement et transférée au moule qui est retiré du circuit de refroidissement.
• Éjection : Le moule s’ouvre après que la pièce a atteint une rigidité suffisante pour être retirée sans provoquer de déformation inacceptable.
La pression d’injection, la température de fusion, la température du moule, la vitesse d’injection, la pression d’emballage et le temps de refroidissement doivent être déterminés à partir de données de matériaux, d’essais de moulage et de validation du procédé. Une seule valeur de pression ou de tolérance n’est pas adaptée à tous les projets de moulage par injection de production de masse.
Pourquoi la conception du refroidissement est importante
Le refroidissement représente généralement une part importante de l’ensemble du cycle de moulage par injection. Les revues techniques indiquent que le refroidissement peut représenter environ 50 à 80 % du temps total de cycle, selon le polymère, la géométrie, l’épaisseur de la paroi et la conception du moule.
Le déséquilibre thermique entraîne de multiples problèmes, notamment :
• Effet Wohler : Une exposition thermique non uniforme provoque des différences d’extension et de contraction dans les composants chauffés et refroidis de manière inégale.
• Déformation : Cela fait référence au déséquilibre interne ainsi qu’à la distorsion et aux modifications des dimensions d’un composant.
• Temps de cycle prolongés : Les zones exposées à des points chauds peuvent nécessiter un refroidissement prolongé pour atteindre une température sûre pour l’éjection.
• Variation dimensionnelle : Les variations de température du moule affecteront la taille de la pièce et la constance de ce résultat.
Pour ces raisons, la conception des systèmes de refroidissement est une tâche centrale d’ingénierie dans le moulage par injection de production de masse.
Canaux de refroidissement conformes
Les conduits de refroidissement conventionnels sont généralement produits par forage direct. Cette méthode est pratique, mais les canaux droits ne peuvent pas toujours maintenir une distance constante à partir des surfaces courbes de cavité, des noyaux profonds, des nervures ou des contours complexes.
Les canaux de refroidissement conformes suivent de plus près la forme de la surface de moulage. Ils sont couramment fabriqués dans des inserts d’outillages par la fabrication additive métallique ou la fabrication combinée additive et soustractive.
| Facteur d’ingénierie | Refroidissement conventionnel | Refroidissement conformel |
| Géométrie des canaux | Principalement hétéro | Suit les contours de cavité |
| Distribution thermique | Cela peut créer des points chauds locaux | Cela peut améliorer l’uniformité de la température |
| Méthode de fabrication | Forage et usinage | Souvent usinage additif avec finition |
| Coût des outillages | Généralement plus bas | Généralement plus élevées |
| Entretien | Relativement simple | Nécessite une planification de la qualité de l’eau et d’accès aux chenaux |
| Meilleure application | Géométrie simple et accessible | Géométrie profonde, courbe ou thermiquement inégale |
Le refroidissement conformel peut permettre des temps de refroidissement plus courts et une déformation moindre, mais les résultats sont spécifiques à chaque application. Le diamètre du canal, le pas incliné, la distance par rapport à la cavité, le débit du liquide de refroidissement, la perte de pression, la résistance à la moisissure, le risque de corrosion et l’accès au nettoyage doivent tous être évalués.
Outillage multi-cavité pour une efficacité accrue
Les outillages multi-cavités permettent la fabrication de pièces discrètes identiques à grande échelle en un seul cycle de production. Appliqué au moulage par injection de production de masse, le délai de livraison pour chaque composant individuel est considérablement réduit, en supposant que toutes les cavités maintiennent un environnement relativement similaire pour les processus de remplissage, d’emballage, de refroidissement et d’éjection.
Pour les éléments de conception donnés, les éléments suivants sont recommandés :
• Conduits équilibrés : La conception du chemin de fusion doit viser à minimiser la différence entre les cavités en termes de pression et de température.
• Portes uniformes : La taille et le placement des portes doivent être identiques et permettre un remplissage uniforme de toutes les cavités.
• Refroidissement équilibré : Un refroidissement uniforme et un contrôle de la température doivent être assurés dans toutes les cavités.
• Éléments de machine équilibrés : Tous les éléments de machine composant le moule doivent être identiques.
• Éjection stable : Tous les composants doivent être éjectés sans problème tel que déformation, traces de traînée, échecs d’éjection automatisée, etc.
L’isolation des cavités doit être réalisée à l’aide de méthodes d’arrêt ou de blocage des cavités afin de permettre l’entretien des autres cavités tout en maintenant la production.
Un nombre de caries plus élevé peut donner de mauvais résultats. Un nombre de cavités plus élevé augmente la taille de l’outil, les coûts initiaux et la complexité du procédé, tout en augmentant le besoin d’entretien. L’équilibre de l’écoulement devient critique, car la viscosité et la température du melt peuvent différer dans le système multicavité.
Fabrication hybride en moulage par injection
La fabrication hybride consiste à utiliser plusieurs techniques de fabrication combinées pour éliminer les étapes d’assemblage ou introduire des fonctionnalités supplémentaires.
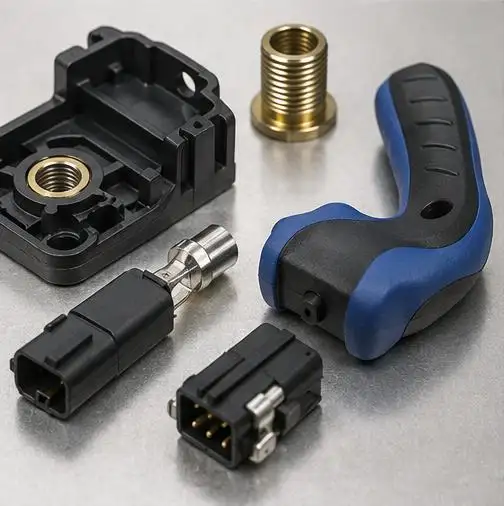
• Moulage d’insert : Des inserts de filetages métalliques, bornes, silents, aimants ou composants électroniques peuvent être placés dans le moule avant le processus d’injection.
• Moulage à deux coups : Lorsque les bons outillages et la configuration de la machine sont en place, des injections de deux matériaux ou couleurs compatibles ou plus peuvent être effectuées en série.
• Usinage CNC : Après le processus de moulage, la création de trous précis, de surfaces d’étanchéité et de petites modifications de conception peuvent être effectuées.
• Opérations secondaires : Le processus de production peut être facilement intégré à des procédés tels que la peinture, le placage, le revêtement UV, l’impression, le soudage par ultrasons et l’assemblage mécanique.
SunOn prend en charge la conception de moules, l’analyse DFM et de flux de moule, l’outillage, le moulage, l’usinage CNC, la finition, l’assemblage et la production finale, et détient les certifications ISO 9001:2015, ISO 14001:2015 et IATF 16949:2016.
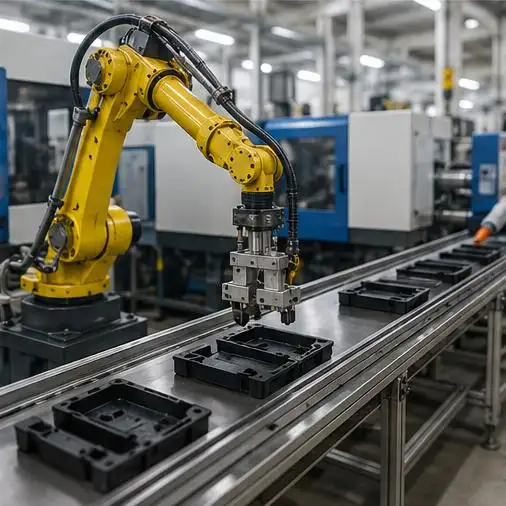
SunOn's Approche d’ingénierie
Pour chaque programme de moulage par injection de production de masse, nous passons en revue :
• Géométrie des pièces : l’épaisseur de la paroi, les nervures, les bosses, le tirage, les sous-découpes, les lignes de soudure et les surfaces d’éjection sont évaluées lors du DFM.
• Comportement des matériaux : ABS, PC, PC/ABS, PP, POM, nylon, PE, PET et autres grades sont évalués selon les exigences fonctionnelles.
• Architecture des outils : Le nombre de cavités, le type de conduite, la position des vannes, la ventilation, le refroidissement, la qualité de l’acier et l’accès à la maintenance sont définis ensemble.
• Validation du procédé : Les essais de moule conjointement avec l’inspection dimensionnelle définissent une fenêtre de traitement stable.
Avec plus de29 ans d’expérience en ingénierie et fabricationSunOn apporte un soutien aux projets, de la conception de produits et le développement d’outils jusqu’à la production de masse du moulage par injection, la finition, l’assemblage et l’emballage. L’objectif n’est pas d’appliquer toutes les technologies disponibles, mais de choisir une voie de fabrication qui équilibre production, qualité, investissement dans les outillages et stabilité de production à long terme.
FAQ
Q1. Qu’est-ce que la fabrication hybride ?
La fabrication hybride intègre des systèmes comme le moulage par injection et au moins un autre procédé comme l’usinage ou l’assemblage CNC.
Q2. Quel est le but du refroidissement conformel ?
Le refroidissement conformal améliore la constance du refroidissement des pièces et contrôle la déformation et le temps de cycle.
Q3. Que signifie le moulage multi-cavités ?
Le moulage à cavités multiples est la capacité de créer de nombreuses parties terminales identiques en un seul cycle.
Q4. Plus de caries est-elles meilleures ?
Pas toujours. Plus de cavités augmentent la production mais nécessitent un contrôle des procédés plus strict et un investissement accru dans les outillages ; le bon nombre de cavités dépend de la complexité des pièces, des exigences de tolérance et du volume attendu.
Q5. Le moulage par injection de production de masse permet-il d’obtenir des pièces à paroi fine ?
Oui, avec un matériau approprié, une conception de portails, des réglages de processus et d’outils.
