

Fabrication de moules de dissipateurs thermiques à refroidissement liquide | Outillages personnalisés par SunOn
SunOn propose des offres personnaliséesMoule à dissipateur thermique refroidissant liquidela fabrication pour des projets OEM nécessitant des outillages prêts à la production, des échantillons validés et une fabrication de composants évolutifs. Notre support peut couvrir la revue de conception, l’analyse DFM, l’ingénierie des moules, la fabrication d’outils, les essais de moules, l’inspection T1, l’usinage CNC secondaire et la planification de production basée sur la conception de votre composant.
Les projets de dissipateurs thermiques refroidis par liquide nécessitent plus qu’un simple modèle standard. Les chemins d’écoulement internes, les interfaces d’étanchéité, les orifices d’entrée et de sortie, les parois fines, les aileus, les éléments de fixation et les surfaces de contact thermique planes doivent tous être pris en compte avant le début de l’outillage. SunOn examine ces exigences à partir de vos plans 2D, fichiers CAO 3D, alliage cible, volume de production et spécifications de tests fonctionnels.
- Outillages sur mesure développés à partir de plans clients
- Examen du DFM et du flux de moisissure
- Fabrication de moules et production d’essai
- Inspection de l’échantillon T1 et ajustement du moule
- Coulage sous pression optionnel, usinage CNC, finition et assemblage
Envoyez vos fichiers CAO à SunOn pour une revue de la faisabilité des outils et un devis personnalisé.
Services personnalisés de moulage de dissipateurs thermiques liquides par refroidissement chez SunOn
SunOn soutient les fabricants qui ont besoin d’outillages personnalisés pour les dissipateurs thermiques refroidis par liquide et les composants de gestion thermique associés. Le service convient au développement de nouveaux produits, à la conversion de conception, au remplacement d’outillages ou aux projets passant de l’usinage à faible volume à la production répétée.
Selon le périmètre du projet approuvé, SunOn peut prendre en compte :
- Dessin et examen des exigences techniques
- Conception pour l’analyse de la fabricabilité
- Évaluation de l’écoulement du moule
- Structure du moule et conception des composants
- Fraisage CNC, tournage et EDM pour les composants d’outils
- Assemblage et essai du moule
- Production d’échantillons T1
- Inspection dimensionnelle
- Réglage du moule après examen d’échantillon
- Production de composants moulés sous pression
- Usinage secondaire et finition de surface
- Assemblage mécanique et essais spécifiques à un projet
Pour un contexte plus large sur la fonte de composants thermiques, voir SunOnFabrication de dissipateurs thermiques moulés sous pressioncapacités.
Qu’est-ce qui est inclus dans le package d’outillages ?
Le package exact d’outillages doit être défini avant le début de la conception du moule. Certains clients ont besoin d’un moule terminé pour être utilisé dans leur propre établissement. D’autres préfèrent que SunOn gère les outillages, la coulée, l’usinage, la finition et la production récurrente sous un seul flux de travail de fabrication.
| Livrable | Projet uniquement moisissure | Projet de production clé en main |
|---|---|---|
| Dessin et examen des besoins | Inclus | Inclus |
| Analyse DFM | Basé sur des projets | Basé sur des projets |
| Examen du flux de moisissure | Lorsque nécessaire | Lorsque nécessaire |
| Conception du moule | Inclus | Inclus |
| Fabrication de moules | Inclus | Inclus |
| Assemblage et essai du moule | Inclus | Inclus |
| Échantillons T1 | Défini entre guillemets | Défini entre guillemets |
| Rapport dimensionnel | Disponible par projet | Disponible par projet |
| Ajustement du moule | Basé sur les conditions d’approbation | Basé sur les conditions d’approbation |
| Production récurrente en moulage sous pression | Non inclus | Disponible |
| Usinage CNC secondaire | Optionnel | Optionnel |
| Finition et assemblage | Optionnel | Optionnel |
| Essais de pression ou de fuite | Sujet à l’examen du projet | Sujet à l’examen du projet |
La propriété de l’outil, la quantité d’échantillon, les tours de révision, les documents d’inspection, l’emplacement du moule et les responsabilités de production doivent être confirmés dans le devis.
Les conceptions de dissipateurs thermiques refroidis par liquide peuvent être prises en charge par ces outillages
Un composant de refroidissement liquide personnalisé peut combiner la géométrie coulée avec des éléments usinés ou assemblés. La faisabilité finale dépend de la structure de la pièce, de la conception interne du chemin d’écoulement, de l’alliage ciblé, des exigences de pression, des tolérances, de la méthode d’étanchéité et de la quantité de production attendue.
Les types de projets potentiels incluent :
- Corps de dissipateurs thermiques moulés sous pression avec interfaces de refroidissement liquide
- Boîtiers thermiques avec ailerons, nervures, enjoliveurs ou points de fixation intégrés
- Bases ou caches moulés utilisés dans les assemblages refroidis par liquide
- Composants nécessitant des orifices, rainures, filetages ou canaux post-coulée
- Pièces à gestion thermique combinant moulage sous pression et usinage de précision
- Composants à grand volume convertis à partir de conceptions entièrement usinées
Tous les canaux internes ne peuvent pas être produits directement lors de la fonte. Certains modèles peuvent nécessiter des caches, des inserts, des tubes, des noyaux amovibles, un usinage secondaire ou une autre méthode d’assemblage séparés. SunOn évalue la structure proposée lors de la revue DFM avant de confirmer la voie des outillages.
Facteurs DFM critiques pour les moules de dissipateurs thermiques à refroidissement liquide
Géométrie de moulage et remplissage du moule
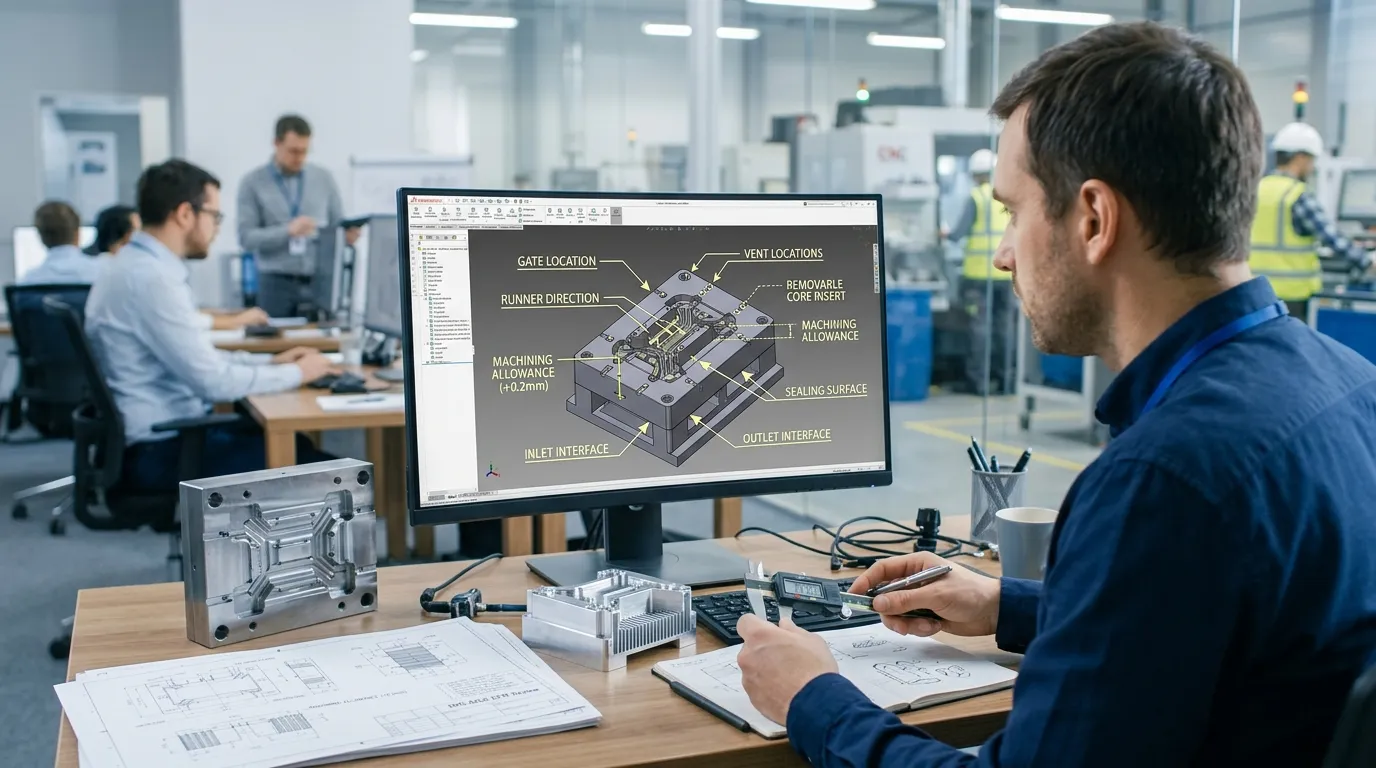
Un moule de dissipateur thermique refroidi par liquide doit produire une géométrie cohérente tout en permettant un remplissage, une solidification, un débouchage et une éjection fiables. SunOn examine des fonctionnalités pouvant affecter la complexité des outils ou la stabilité de la fonte, notamment :
- Consistance de l’épaisseur de la paroi
- Épaisseur des ailettes et espacement
- Côtes profondes ou cavités étroites
- Angles de tirage
- Position de ligne de départ
- Enjambées de montage
- Placement des portes et des patins
- Emplacements des évents et du débordement
- Rétrécissement et déformation
- Zones d’éjection
- Matériaux réservés à l’usinage secondaire
Les nageoires fines et les caractéristiques thermiques complexes peuvent être difficiles à remplir de façon constante. L’analyse de l’écoulement du moule peut être utilisée pour évaluer l’équilibre de remplissage, l’emprisonnement d’air, les sections incomplètes et d’autres risques potentiels de coulée avant la coupe de l’acier à outil.
Pour une comparaison des outillages conventionnels, rendez-vous sur SunOn’sMoule de fonte sous pression à dissipateur thermique en alliage de zincpage.
Chemin d’écoulement interne et stratégie centrale
Le chemin interne du liquide de refroidissement est l’une des considérations de conception les plus importantes. L’approche de fabrication correcte dépend de l’accessibilité du canal, de la forme, de la profondeur, de la méthode d’étanchéité et de la possibilité de détacher la géométrie interne du moule.
Lors de l’examen du projet, SunOn évalue :
- Si un canal peut être formé lors du moulage
- Que des noyaux ou des inserts amovibles soient pratiques
- Est-ce qu’une couverture séparée est nécessaire
- Est-ce qu’il faut utiliser des canaux après la fonte
- Que des tubes ou des inserts soient incorporés
- Comment la structure affecte l’entretien des moisissures
- Si la géométrie proposée supporte une production répétée stable
La méthode choisie doit équilibrer les exigences fonctionnelles et la fabricabilité. Une conception de canal performante en simulation peut encore nécessiter des modifications si elle crée des caractéristiques d’outillage piégées, des sections moulées faibles, un retrait difficile du noyau ou des zones d’étanchéité peu fiables.
Scellement des surfaces, ports et interfaces
Les composants refroidis par liquide contiennent souvent des caractéristiques nécessitant un contrôle plus strict que la géométrie moulée environnante. Celles-ci peuvent inclure :
- Rainures pour joints toriques
- Interfaces de joints
- Ports d’entrée et de sortie filetés
- Caractéristiques d’alignement de la couverture
- Socles de montage plats
- Date
- Positions des connecteurs
- Trous de boulon
- Faces d’étanchéité usinées
Les surfaces critiques sont généralement produites avec une marge d’usinage planifiée. Après la coulée, l’usinage CNC peut finir ces zones selon les dimensions, la planéité, le filetage et l’état de surface spécifiés.
Porosité et risque de fuite
La porosité est un problème sérieux lorsqu’un composant moulé doit contenir du liquide de refroidissement ou fonctionner sous pression. La conception du moule, le filtrage, la ventilation, le placement du trop-plein, le flux des matériaux et le contrôle du procédé peuvent tous influencer le résultat.
Avant le début de l’outillage, l’acheteur doit définir :
- Type de liquide de refroidissement
- Pression de fonctionnement normale
- Pression d’essai de preuve
- Critères d’acceptation des fuites
- Méthode d’inspection requise
- Normes fonctionnelles ou industrielles pertinentes
Ces exigences influencent la conception du moule, la structure des composants, le plan d’usinage et le processus de validation. Les tests de pression, fuite, porosité, écoulement ou thermiques ne doivent être inclus que lorsqu’ils sont convenus dans le cadre du projet.
Le processus de développement de la moisissure de SunOn
1. Appel d’offres et revue des dessins
Le processus commence par une révision de la conception des composants et des exigences commerciales. Pour une évaluation plus précise, fournissez :
- Modèle CAO 3D
- Dessin 2D entièrement dimensionné
- Exigences en matière de matériau ou d’alliage
- Quantité annuelle estimée
- Tolérances critiques
- Exigence de finition de surface
- Type de liquide de refroidissement
- Pression de fonctionnement et de test
- Méthode de scellement
- Exigences d’inspection
- Calendrier de production cible
SunOn doit aussi savoir si vous avez besoin uniquement d’outillages ou d’un service de production complet.
2. DFM et analyse de l’écoulement de moisissure
L’équipe d’ingénierie examine la conception pour détecter les risques potentiels de fabrication. Le retour peut couvrir l’épaisseur des parois, les ailettes, le courant d’air, la direction de largage, les surfaces de séparation, les vannes, les conduits, les évents, les débordements, l’éjection, la faisabilité du noyau, le matériel d’usinage, les interfaces d’étanchéité et les dimensions critiques.
Les modifications de conception recommandées sont discutées avant le début de la fabrication des moules. Cela aide à réduire les modifications évitables de l’outil après le premier essai.
3. Conception de moules
Après l’approbation de la conception et de la fabrication, SunOn développe la structure de moule. Le design peut inclure :
- Disposition des cavités et des noyaux
- Surface de séparation
- Système de portail et de conduit
- Ventilation et débordement
- Système d’éjection
- Refroidissement du moule
- Inserts ou composants amovibles
- Fonctionnalités d’accès et de maintenance aux outils
Le nombre de cavités et la configuration du moule sont sélectionnés en fonction de la taille des composants, du volume de production projeté, des exigences de la machine et de l’économie du projet.
4. Fabrication de composants de moule
Les composants d’outils sont fabriqués selon des procédés tels que le fraisage CNC, le tournage, le rectification et la transmission électromagnétique lorsque cela est approprié. Le choix de l’acier à outils, le traitement thermique, le matériau de l’insert et le traitement de surface sont déterminés par la spécification d’outillage approuvée.
5. Assemblage et essai du moule
Les composants du moule terminés sont assemblés, alignés et préparés pour le premier essai. Les échantillons T1 permettent à l’équipe d’ingénierie et au client d’évaluer si l’outillage produit la géométrie souhaitée.
6. Revue T1 et réglage du moule
La révision T1 peut inclure :
- Dimensions globales
- Points de relevé critiques
- Ailerons et complétions murales
- Plateté
- Position du port
- Zones de scellement
- Condition de la surface
- Marge d’usinage
- Défauts visibles de moulage
Si des ajustements sont nécessaires, le moule est réglé selon le processus de correction et d’approbation convenu. Des échantillons révisés peuvent ensuite être produits pour une évaluation plus approfondie.
7. Livraison du moule ou lancement en production
Après approbation, le moule peut suivre l’accord de sourcing défini dans le contrat. Il peut être préparé pour être transféré au client, ou rester chez SunOn pour la production récurrente de composants.
Acier à outils, alliage de coulée et configuration de production
Les décisions d’outillage doivent refléter le volume attendu, la géométrie des composants, la durée du programme, le comportement de l’alliage et les besoins en maintenance.
| Décision | Pourquoi c’est important | Informations nécessaires |
|---|---|---|
| Alliage de coulée | Influence le flux, le poids, la performance thermique, la résistance et le traitement | Grade requis ou cible fonctionnelle |
| Acier à outillage | Influence l’usure, la fatigue thermique, l’entretien et la durée de vie | Quantité annuelle et durée prévue du programme |
| Nombre de cavités | Influence la production et l’investissement dans les outillages | Prévisions de production |
| Conception du noyau ou de l’insert | Affecte la faisabilité des caractéristiques complexes | Géométrie finale du canal et des composants |
| Marge d’usinage | Protège les dimensions critiques et les zones d’étanchéité | Tolérances et indications de finition |
| Traitement de surface | Affecte la protection contre la corrosion et l’apparence | Environnement d’exploitation |
| Plan d’inspection | Définit les contrôles d’approbation et de production | Caractéristiques de qualité critique |
| Essais fonctionnels | Influence les équipements et le flux de travail | Exigences de pression et de fuite |
Les recommandations de matériel doivent être basées sur le projet réel plutôt que sélectionnées dans une liste générale.
Validation de la qualité pour les outillages de dissipateurs thermiques refroidis par liquide

SunOn peut définir les activités d’inspection selon les critères de dessin et d’acceptation convenus.
La validation de l’outil peut inclure :
- Contrôles dimensionnels des composants du moule
- Alignement de cavité et de noyau
- Opération d’éjection
- Ajustement des inserts
- Ouverture et fermeture du moule
- Stabilité des essais
La validation des composants T1 peut inclure :
- Dimensions globales
- Tolérances critiques
- Plateté
- Formation des nageoires et parois
- Emplacements des ports
- Surfaces d’étanchéité
- Matériel d’usinage
- Défauts visibles
Lorsque le projet est inclus, la validation spécifique au liquide peut inclure des tests de pression, des tests de fuite, des inspections de porosité, des tests de débit ou d’autres contrôles fonctionnels. La méthode d’essai requise et la limite d’acceptation doivent être fournies avant l’approbation de l’outillage.
Fourniture uniquement de moule vs production complète chez SunOn
| Exigence | Approvisionnement uniquement en moisissure | Moule clé en main et production |
|---|---|---|
| L’acheteur dispose de sa propre installation de coulage sous pression | Adapté | Généralement inutile |
| L’acheteur souhaite un contrôle direct de la production | Adapté | Plus limité |
| L’acheteur a besoin d’un fournisseur intégré | Moins adapté | Adapté |
| Développement du procédé de coulée | Géré par l’acheteur après le transfert | Géré dans le cadre convenu de SunOn |
| Usinage et finition CNC | Arrangés séparément sauf si c’est ajouté | Peut être intégré |
| Assemblage et essais | Géré par l’acheteur | Peut être inclus par projet |
| Coordination des fournisseurs | L’acheteur gère plusieurs opérations | Réduit via un seul fournisseur |
| Meilleur choix | Transfert d’outil ou moulage en interne | Production externalisée en cours |
Pour les projets à faible volume ou les conceptions encore en cours de changements fréquents, une voie entièrement usinée peut parfois être plus pratique que l’outillage de production immédiat. SunOn peut examiner la conception en fonction deplaque de refroidissement usinée de précisionconsidérations de fabrication avant de recommander une voie finale.
Pourquoi travailler avec SunOn ?
SunOn combine l’ingénierie du moule avec des capacités de fabrication en aval. Cela permet aux clients de discuter des outillages, de la coulée, de l’usinage, de la finition, de l’assemblage et de l’inspection au sein d’un même flux de travail.
Le soutien pertinent comprend :
- Conception et fabrication de moules sur mesure
- Analyse DFM et écoulement de moisissure
- Fabrication d’outils CNC et EDM
- Production en moulage sous pression
- Usinage de précision secondaire
- Validation de l’échantillon T1
- Rapports d’inspection
- Finition et assemblage de surface
- Soutien aux projets OEM internationaux
Pour une vue d’ensemble plus large des méthodes de production à composants thermiques, voirMéthodes de fabrication des dissipateurs thermiques.
Que demander pour un devis de moule pour dissipateur thermique refroidissant liquide
Pour évaluer votre projet, envoyez les informations suivantes lorsque cela est disponible :
- Modèle CAO 3D
- Dessin d’ingénierie 2D
- Révision actuelle du dessin
- Dimensions des composants
- Alliage de coulée
- Volume annuel et à vie
- Statut du prototype ou de la production
- Dimensions critiques et GD&T
- Platéité de base requise
- Exigences de finition de surface
- Type de liquide de refroidissement
- Pression de fonctionnement normale
- Exigence de preuve ou de test de fuite
- Spécifications des entrées et sorties
- Méthode de scellement
- Exigences pour l’insert et le filetage
- Méthode de jonction ou de recouvrement
- Exigences relatives aux documents d’inspection
- Préférence pour le moule uniquement ou la production complète
- Destination de livraison
- Calendrier cible
- Exigence de la NDA
Des apports techniques clairs aident SunOn à évaluer la faisabilité du moule, à identifier les opérations secondaires, à définir les critères d’acceptation T1 et à préparer un devis plus précis.
Téléchargez vos plans pour une revue de faisabilité des outils.
Questions fréquemment posées
Qu’est-ce qu’un moule à dissipateur thermique refroidissant par liquide ?
Il s’agit d’outillages de production utilisés pour fabriquer un corps moulé ou un composant apparenté pour un dissipateur thermique refroidi par liquide. Le moule peut former des caractéristiques thermiques externes, une géométrie structurelle, des points de montage et certaines interfaces liées au liquide de refroidissement.
SunOn peut-il fournir le moule sans produire les pièces ?
Une solution de moulage uniquement peut être disponible lorsque le client prévoit de transférer l’outil approuvé vers sa propre installation de moulage sous pression. La propriété, les exigences d’essai, les conditions de transfert et les critères d’acceptation doivent être définis dans le devis.
SunOn peut-elle fabriquer le moule et réaliser une production en métal moulé ?
SunOn peut évaluer des projets nécessitant à la fois le développement d’outils et la production de composants récurrents. L’usinage secondaire, la finition, l’assemblage et l’inspection peuvent également être abordés selon la conception.
Peut-on créer des canaux internes de liquide de refroidissement directement lors de la coulée ?
Cela dépend de la géométrie du canal, de l’accès à l’outil, de la direction de libération, de la stratégie du noyau, de la méthode d’étanchéité et de la fiabilité du procédé. Certains modèles nécessitent des noyaux amovibles, des inserts, des caches séparés, des tubes ou un usinage post-coulée.
Quelles surfaces nécessitent normalement un usinage CNC ?
Les faces d’étanchéité critiques, les rainures des joints toriques, les orifices filetés, les trous de montage, les surfaces de contact thermique plates et les datums à tolérance serrée peuvent nécessiter un usinage CNC secondaire après la coulée.
Que se passe-t-il lors de la validation de la moisissure T1 ?
Les échantillons T1 sont inspectés selon les exigences de dessin convenues. La revue peut vérifier les dimensions, la platitude, la complétion des parois et des dérives, les positions des ports, les zones d’étanchéité, le matériel d’usinage et les défauts visibles de moulage avant l’approbation du moule.
Quels tests de pression ou de fuite sont disponibles ?
Les tests dépendent de la conception des composants et de la portée du projet convenue. Fournir le liquide de refroidissement, la pression de fonctionnement, la pression d’essai, la limite d’acceptation et la méthode d’essai requise lors de l’étape de devis.
Quels fichiers sont nécessaires pour un devis ?
Fournir un modèle CAO 3D, un dessin 2D dimensionné, un alliage cible, la prévision de quantité, les tolérances critiques, les informations sur le liquide de refroidissement et la pression, les exigences de test, la finition de surface, ainsi que les outils ou l’organisation de production préférés.
Demandez un devis pour un outillage personnalisé de dissipateur thermique de refroidissement liquide
Envoyez à SunOn votre modèle CAO 3D, dessin 2D, exigences en alliage, quantité de production, conditions de pression, tolérances critiques et exigences de test. Notre équipe examinera la conception, identifiera les outillages et les besoins en procédés secondaires, et préparera un devis pour la fourniture uniquement en moule ou la fabrication clé en main.
Contactez SunOn pour demander un avis DFM et un devis personnalisé pour un moule de dissipateur thermique refroidi par liquide.
