

Directives de conception de moule pour l’éclairage du moulage par injection de plastique
Éclairage Le moulage par injection plastique est utilisé pour les lentilles LED, diffuseurs, réflecteurs, boîtiers, bordures, supports et protections. Comme ces pièces peuvent devoir gérer la lumière, la chaleur, l’apparence et l’assemblage ensemble, la conception du moule affecte directement la qualité optique, la stabilité dimensionnelle et la cohérence de la production.
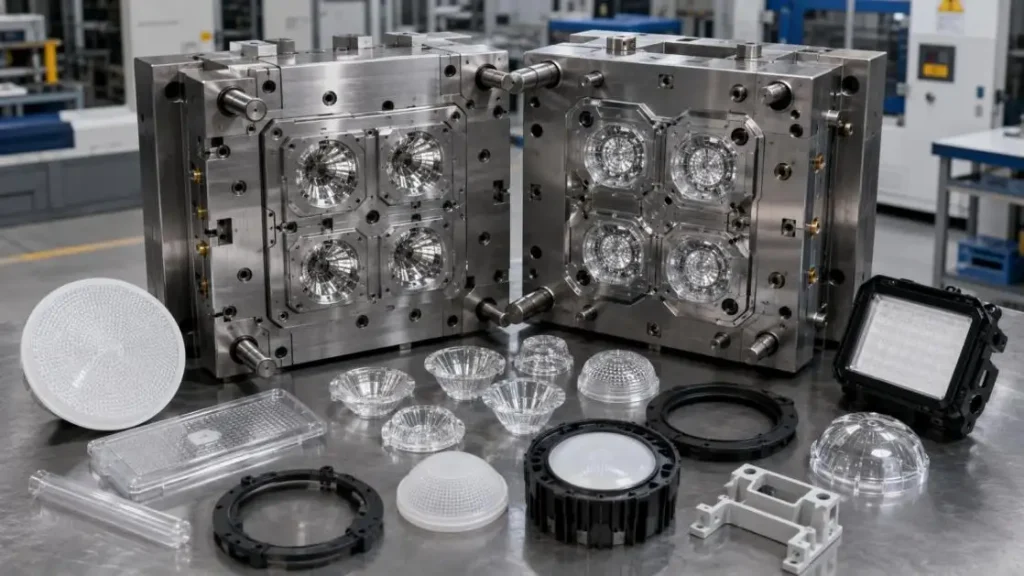
Chez SunOn, nous passons en revue la géométrie, la résine, les outillages, le traitement et la finition avant le début de la fabrication des moules.
Définir la partie's Fonction
• Pièces transparentes : Les lentilles et les caches transparents nécessitent un flux contrôlé, une manipulation propre et des surfaces de cavité polies.
• Pièces diffusantes : Les diffuseurs peuvent utiliser une combinaison d’additifs optiques, d’outillage texturé et de contrôle de l’épaisseur de la paroi.
• Pièces structurelles : Les boîtiers et supports nécessitent rigidité et résistance à la chaleur et doivent être stabilisés pour un montage.
• Pièces cosmétiques : Les couvercles visibles nécessitent des emplacements planifiés pour les portes, les lignes de séparation et les éjecteurs.
Associez le moule à la résine
Le choix du matériau influence le retrait, le débit, le refroidissement, le polissage, la ventilation et l’usure des outils. Les matériaux courants pour le moulage par injection de plastique d’éclairage incluent le PC et le PMMA pour les pièces optiques, ainsi que l’ABS, PC/ABS, PP et le nylon pour les boîtiers et composants internes.
| Matériel | Utilisation typique | Focus sur la conception de moules |
| PC | Lentilles et diffuseurs | Séchage, contraintes et qualité de surface |
| PMMA | Couvertures transparentes | Polissage et éjection soigneuse |
| ABS | Logements intérieurs | Finition cosmétique, nervures et bosses |
| PC/ABS | Logements structurels | Contrôle de la chaleur et des dimensions |
| PP/Nylon | Clips et pièces internes | Rétrécissement de l’humidité et de l’usure |
Covestro précise que le polycarbonate Makrolon doit être séché avant la moisissure et ne contenir pas plus de 0,02 % d’humidité résiduelle ; ses indications indiquent un séchage à 120°C. Les réglages réels doivent suivre la fiche technique de la note sélectionnée.
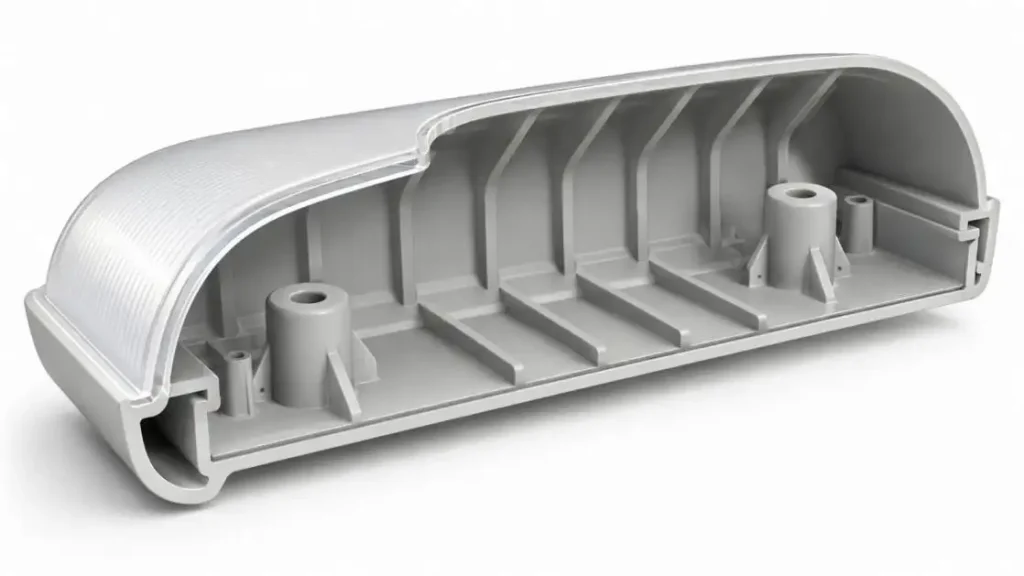
Gardez une épaisseur de paroi constante
Des parois uniformes permettent un remplissage, un remplissage et un refroidissement équilibrés. Des changements soudains d’épaisseur des parois entraînent des vides, des retraits et des marques de coulisses.
• Mélanger progressivement : lors des superpositions, gardez toutes les couches d’épaisseur égale.
• Enlèvement : Il peut y avoir un retrait de matériaux des coins, des bosses et des protubérances.
• Rigidité : Utilisez les côtes pour augmenter la rigidité.
• Coins : Des coins lisses et arrondis améliorent la fluidité et réduisent la concentration des contraintes.
BASF conseille également des épaisseurs uniformes pour les parois afin d’éviter des effets perturbateurs sur les bilans de pression et sur la qualité de la pièce.
Prise en compte du tirage, de l’éjection et de la qualité de surface
Le courant d’air facilite le détachement des pièces et protège les surfaces polies, texturées ou esthétiques des dommages lors de l’éjection.
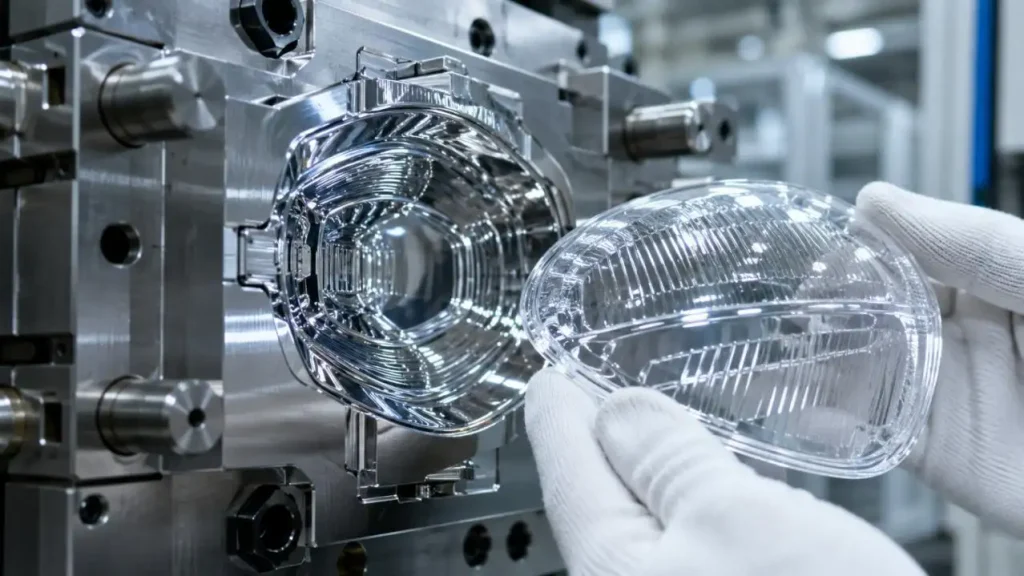
• Surfaces polies : Un tirage doit être fourni pour minimiser les marques de traînée et éviter l’apparition de distorsions optiques.
• Surfaces texturées : Le tirage doit être augmenté avec la profondeur et la friction de la texture.
• Placement des éjecteurs : Les éjecteurs doivent être placés dans des zones soutenues, dissimulées des surfaces esthétiques.
• Grands diffuseurs : De grandes goupilles d’éjection ou plaques diffuseuses sont utilisées pour répartir la force d’éjection et réduire le blanchiment ou la déformation sur les surfaces visibles.
L’acier à outils, la texture EDM et le polissage doivent correspondre à la brillance, à la diffusion et à l’apparence requises. Les lignes de séparation doivent rester éloignées des surfaces lumineuses principales lorsque cela est possible.
Optimisez les portes, les patins, la ventilation et le refroidissement
Dans le moulage par injection plastique d’éclairage, les systèmes d’alimentation et thermiques affectent les marques d’écoulement, les lignes de soudure, le rebouchage, les siphons à air et la déformation.
| Décision de conception | Objectif technique |
| Emplacement de la porte | Éloignez les marques de la porte des zones éclairées |
| Type de porte | Ajustez la résine, l’épaisseur des murs et les besoins de finition |
| Équilibre des coureurs | Réduire la variation entre cavités |
| Ventilation | Libérez de l’air piégé aux zones de fin de remplissage |
| Refroidissement | Maintenir une température de cavité raisonnablement uniforme |
Les portes à ventilateur, à bord, à pointe et à hot-runner peuvent toutes convenir. Covestro note que le système de grilles devrait permettre de maintenir la pression sur la pièce pendant une période suffisante.
La simulation peut supporter le placement des portes, le dimensionnement des patins, le refroidissement et l’évaluation de la déformation avant la coupe de l’acier. Autodesk identifie ces applications comme des applications principales de Moldflow.
Sélectionnez les outillages pour le plan de production
Les outillages à cavité unique, multicavité, rapides et de production répondent à différents objectifs de volume et de coût. Les capacités de SunOn dans les moules sur mesure, les outillages rapides, la production multi-cavités, le moulage à inserts, le surmoulage et le moulage 2K.
Nos quantités typiques allant de 1 000 à plus d’un million de pièces,Délais de 7 à 30 jours et tolérances générales d’environ ±0,1 mm. Ces chiffres dépendent du projet car la résine, la géométrie, la méthode d’inspection et la complexité de l’outil influencent le plan final.
Valider avant la production de masse
Un lancement contrôlé de moulage par injection plastique d’éclairage comprend normalement la revue DFM, des échantillons d’essais, des vérifications de mesures et d’assemblage.
• Inspection dimensionnelle : Valider l’ajustement des pièces ainsi que l’existence et la bonne disposition des éléments d’étanchéité et de montage.
• Inspection visuelle : Examinez les marques laissées par le flux et vérifiez la présence de lignes de soudure, d’éviers, de flashs, de rayures et d’examiner la brillance de surface.
• Inspection optique : Examiner la transmission, la brume, la diffusion et les contraintes visibles lorsque nécessaire.
• Tests fonctionnels : Confirmer les clips, filetages, inserts, joints et composants d’accouplement.
SunOn's Perspective de la fabrication
SunOn a été fondée en 1997 et exploite une installation de 32 000 mètres carrés avec plus de 1 000 personnes, détenant les certifications ISO 9001, ISO 14001 et IATF 16949.
Cette portée intégrée est particulièrement pertinente pour le moulage par injection de plastique d’éclairage, où les décisions de moule doivent être reliées au revêtement, à l’impression, à l’intégration des pièces métalliques et à l’assemblage final. Notre rôle est d’examiner les risques de fabrication dès le début et d’aligner l’outil sur l’apparence, la fonction et le volume de production requis.
Mots de clôture
Éclairage fiable Le moulage par injection plastique commence par un moule conçu en fonction des exigences optiques, structurelles, thermiques et esthétiques. Le comportement des matériaux, l’épaisseur des parois, le tirage, les grilles, les évents, le refroidissement, l’éjection et la finition de surface doivent fonctionner comme un seul système. Les premières revues du DFM et la validation des essais offrent un chemin pratique du concept à la production reproductible.
FAQ
Q1. Le moulage par injection plastique est-il adapté aux composants d’éclairage optique ?
Oui. Avec les bons matériaux et un outillage poli avec précision, elle peut produire des objectifs optiques, des diffuseurs de lumière et des caches optiquement clairs.
Q2. Quels matériaux sont généralement utilisés ?
Le choix du matériau dépend des exigences de conception, optique versus structurel, et peut inclure : PC, PMMA, ABS, PC/ABS, PP et nylon.
Q3. Quelle est l’importance de maintenir une épaisseur uniforme des parois ?
Une épaisseur uniforme des parois favorise un refroidissement uniforme et un retrait constant, réduisant les défauts esthétiques tels que les marques d’enfoncement et la déformation.
Q4. Quels sont les impacts du placement des grilles sur les composants d’éclairage ?
Le placement des vannes influencera les marques d’écoulement, les lignes de soudure, la qualité et l’apparence de la surface, ainsi que la répartition globale des matériaux.
Q5. Quelles sont les principales causes des défauts dans les composants d’éclairage transparents ?
Une transparence défectueuse dans les composants d’éclairage est généralement due à un mauvais séchage de la résine, à un refroidissement insuffisant ou excessif, et à un mauvais contrôle des températures de traitement.
