

Moules d’injection en plastique pour refroidir les composants | Outillages personnalisés par SunOn
SunOn conçoit et fabrique chacunMoule d’injection plastique pour refroidir les composantsautour de la géométrie réelle des pièces du client, de la résine, des exigences d’assemblage, des dimensions critiques et du volume de production. Notre service couvre l’ensemble du flux de travail des outillages, de la revue CAO et DFM à la fabrication des moules, l’échantillonnage T1, l’ajustement, et la production optionnelle de pièces moulées.
Ce service est destiné aux pièces en plastique utilisées dans les assemblages de refroidissement et de gestion thermique. Il ne fait pas référence aux canaux de refroidissement de remplacement, déflecteurs, raccords ou autres accessoires installés à l’intérieur d’un moule d’injection existant.
Téléchargez vos dessins 2D et fichiers CAD 3D pour une revue DFM et un devis d’outillage personnalisé.
Outillage personnalisé pour moules d’injection pour composants de systèmes de refroidissement
Les pièces en plastique du système de refroidissement peuvent inclure des parois fines, des nervures structurelles, des points de montage, des surfaces d’accouplement, des chemins d’écoulement complexes ou des éléments qui doivent s’aligner précisément avec les composants environnants. Ces exigences doivent être prises en compte avant la coupe de l’acier moulé.
SunOn examine la conception complète des pièces et les conditions de production prévues avant de développer la structure des outillages. Le moule est planifié selon la résine sélectionnée, les exigences dimensionnelles, le volume de production attendu, la direction d’éjection, les exigences de surface et l’assemblage final.
Ce que SunOn peut offrir
Le service d’outillages personnalisés de SunOn peut inclure :
- Revue de dessins 2D, fichiers CAO 3D et spécifications de projets
- Critique du moule d’injection plastique DFM
- Analyse de l’écoulement du moule et du remplissage lorsque nécessaire
- Conception de noyau, cavité, conduite, porte, ventilation et éjection
- Choix d’une structure de moule appropriée et d’acier moulé
- Usinage CNC, tournage, fraisage et EDM
- Raccord et assemblage du moule
- Moulage d’essai et production d’échantillons T1
- Inspection dimensionnelle et visuelle
- Modification du moule et réglage après retour d’échantillon
- OptionnelServices de moulage par injection personnalisé
- Finition, assemblage, emballage et support de production optionnels
Cela offre aux acheteurs un processus coordonné au lieu de séparer la revue de conception, la fabrication d’outils, les essais et la production entre plusieurs fournisseurs.
Discutez de vos besoins en outillages pour composants de refroidissement avec SunOn.
Exigences techniques que nous examinons avant de construire la moisissure
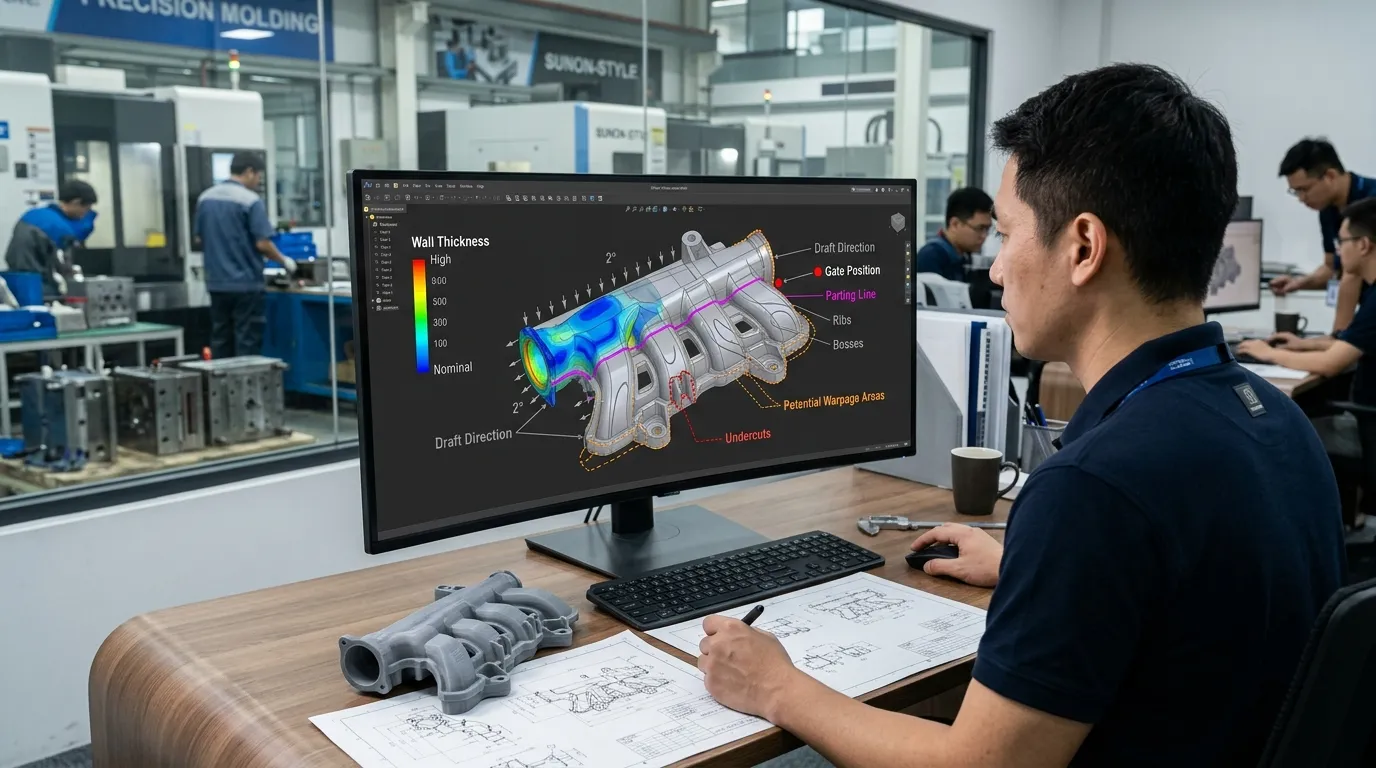
Un moule fiable pour composants de refroidissement commence par les besoins de la pièce, et non par une disposition standard. SunOn évalue les zones les plus susceptibles d’influencer la moldabilité, la stabilité dimensionnelle, la complexité des outils et l’approbation des échantillons.
Géométrie des composants et interfaces d’assemblage
Le moule doit reproduire les caractéristiques qui contrôlent la façon dont le composant s’ajuste et fonctionne dans l’assemblage final. Lors de la revue initiale, SunOn évalue :
- Dimensions critiques et tolérances
- Surfaces d’accouplement et d’alignement
- Caractéristiques de montage ou de fixation
- Dégagement autour des composants proches
- Surfaces esthétiques et non esthétiques
- Assemblage ou assemblage
- Zones nécessitant une platitude ou un positionnement contrôlé
Fournir des données sur les pièces d’accouplement peut aider à identifier les problèmes potentiels d’interférences, de piles de tolérances ou d’assemblage avant le début de l’outillage.
Épaisseur des parois, nervures, boss et risque de distorsion
Une épaisseur irrégulière des parois peut faire que différentes zones d’un composant moulé se remplissent, se compactent et refroidissent à des vitesses différentes. Cela peut entraîner des traces de coulée, des variations dimensionnelles, des contraintes internes ou une déformation.
SunOn examine les transitions épaisses, les nervures, les bosses et les zones renforcées afin de déterminer si la géométrie peut être améliorée sans modifier la fonction requise du composant. Les parties longues, fines, plates ou asymétriques peuvent nécessiter une attention supplémentaire car leur forme peut rendre la déformation plus difficile à contrôler.
Les principes de conception détaillés sont abordés dans SunOnGuide DFM pour moules d’injection plastique.
Brouillon, sous-coupes et sortie de parties
Les angles de tirage et la direction d’éjection influencent la capacité de la pièce moulée à quitter la cavité sans marques de traînée, déformation ou dommage de l’outil.
Vérifications SunOn :
- Tirage sur surfaces verticales
- Poches profondes et traits étroits
- Sous-découpes internes et externes
- Emplacements des goupilles éjecteurs
- Surfaces visibles qui devraient éviter les marques
- Caractéristiques pouvant nécessiter des coulisses ou des poussoirs
Lorsque c’est possible, un changement de géométrie peut simplifier le moule. Lorsqu’une découpe inférieure est fonctionnellement nécessaire, l’outillage peut être conçu avec le mécanisme mobile requis.
Retrait du matériau et conditions de fonctionnement
Les résines plastiques rétrécissent différemment pendant le refroidissement. Le matériau confirmé doit donc être pris en compte lors de la détermination des dimensions de cavité et de l’évaluation des variations attendues des pièces.
Les acheteurs doivent fournir :
- Résine sélectionnée ou proposée
- Renforcement, charge ou additifs
- Plage de température de fonctionnement attendue
- Exposition chimique ou à liquide de refroidissement, le cas échéant
- Stabilité dimensionnelle requise
- Conditions fonctionnelles et d’assemblage
SunOn n’applique pas une seule hypothèse matérielle à chaque projet. Les exigences de conception et de validation du moule sont examinées en fonction de la résine et de l’application réelles.
| Exigences de conception | Risque potentiel d’outillage | Avis ou réponse SunOn |
|---|---|---|
| Épaisseur inégale des parois | Sink, refroidissement plus long, ou déformation | Examen de l’épaisseur et de la transition |
| Draft limité | Éjections difficiles ou marques de traînée | Analyse des repêchages et des libérations |
| Sous-découpes | Mouvement de moule plus complexe | Refonte, évaluation de glisseurs ou de poussoir |
| Dimensions critiques de l’accouplement | Désaccord d’assemblage | Planification de tolérance et d’inspection |
| Rétraction de la résine | Dimensions hors spécifications | Compensation de cavité basée sur le matériel confirmé |
| Mauvaise localisation des portes | Lignes de soudure, marques visibles ou remplissage incomplet | Analyse des grilles et des remplissages |
| Géométrie complexe | Température inégale de l’outil | Examen du refroidissement du moule et de l’équilibre thermique |
| Forte demande de production | Production insuffisante ou usure prématurée | Examen de la stratégie de moulage et de cavité |
Options de conception de moule basées sur vos besoins de production
La structure de moule la plus adaptée dépend de plus que la taille des pièces. SunOn prend en compte la demande de production, la durée de vie prévue des outils, la géométrie, le matériau, les exigences d’inspection et le stade du projet avant de recommander une voie d’outillage.
Outillage rapide vs. Outillage de production
L’outillage rapide peut être adapté lorsque l’objectif principal est la validation de la conception, les essais sur le marché ou une production limitée. Un moule de production durci peut être plus adapté aux commandes répétées, aux programmes plus longs, aux matériaux adhésifs ou aux exigences de production plus élevées.
La décision doit être basée sur les exigences complètes du projet plutôt que sur un seuil de volume fixe.
Moules à cavité unique et à cavité multiple
Un moule à cavité unique peut réduire la complexité initiale de l’outil et peut être pratique pour la validation ou une demande de production réduite. Les outillages multi-cavités peuvent augmenter la production mais nécessitent un équilibre de remplissage soigneux, un refroidissement constant, un usinage supplémentaire et une validation plus détaillée.
Avis sur SunOn :
- Volume de production prévu
- Sortie requise
- Géométrie des pièces
- Taille du moule
- Bilan de remplissage
- Cohérence dimensionnelle
- Exigences d’entretien des outils
Glissières, Poussoirs, Inserts et Structures d’outils avancées
Les caractéristiques latérales complexes ou les undercuts peuvent nécessiter des coulisses ou des poussoirs. Les éléments métalliques ou plastiques séparés peuvent nécessiter un moulage en insert, tandis que certains projets peuvent nécessiter des structures multi-matériaux ou multi-cavités.
Ces mécanismes ne sont ajoutés que lorsque la géométrie des composants ou le plan de production les justifie. Une complexité inutile du moule peut augmenter le coût, l’entretien et le temps d’ajustement.
Sélection de l’acier moulé
SunOn travaille avec des aciers moulés tels que P20, 718H, NAK80, H13 et S136. La qualité appropriée dépend de la durée de vie prévue de l’outil, des propriétés de la résine, des exigences de surface, des considérations de corrosion, des besoins de polissage et des conditions de production.
Aucun acier unique n’est le meilleur pour chaque moule de composants de refroidissement.
| Exigence du projet | Itinéraire possible d’outillage | Informations nécessaires |
|---|---|---|
| Validation de conception | Prototype ou outillage rapide | CAO, résine, quantité d’échantillon et exigences de test |
| Production répétée | Moule de production | Volume annuel, matériel et durée de vie des outils |
| Production plus élevée | Moule multi-cavités | Prévision de la demande et exigences de production |
| Sous-mines complexes | Moule de coulisseurs ou de levage | Géométrie et direction d’éjection |
| Composants insérés | Outil de moulage à inserts | Matériau d’insertion et exigences de positionnement |
| Ajustement serré de l’assemblage | Outil de production axé sur l’inspection | Dimensions critiques et données sur les pièces d’accouplement |
Le processus de développement de la moisissure de SunOn
1. CAO et examen des exigences
Le projet commence par des fichiers CAO 3D, des dessins 2D, des informations sur les matériaux, le volume de production, les dimensions critiques, les exigences de surface et les détails de l’application.
2. Revue du DFM et du flux de moisissure
SunOn évalue l’épaisseur des murs, le courant d’air, les sous-coupes, la position des portes, les lignes de séparation, les risques de remplissage, le retrait, l’éjection et le potentiel de déformation. L’analyse de l’écoulement de moisissure peut être utilisée lorsqu’elle apporte de la valeur au projet.
3. Approbation de la conception de moule
La disposition proposée du moule peut inclure le noyau, la cavité, le couloir, la porte, le système d’éjection, les glissières, les poussoirs, les inserts et la disposition de refroidissement. L’approbation du client est requise avant le début de la fabrication des outils.
4. Fabrication de moules
Les composants de moule approuvés sont produits selon des procédés d’usinage appropriés tels que le fraisage, le tournage, le meulage et la transmission électromagnétique. Les composants individuels sont vérifiés avant l’assemblage.
5. Assemblage du moule
Le moule est ajusté et assemblé. L’alignement, le déplacement, les zones d’arrêt et les fonctions mécaniques sont vérifiés avant le premier essai.
6. Moulage d’essai et échantillons T1
Le premier essai de moisissure produit des échantillons de T1 pour examen. Le client peut évaluer les dimensions, l’apparence, l’ajustement de l’assemblage et d’autres exigences d’acceptation convenues.
7. Réglage et approbation du moule
Les retours issus de l’inspection T1 sont utilisés pour identifier les modifications nécessaires à l’outil ou au processus. Le moule peut être ajusté et échantillonné à nouveau jusqu’à ce que les exigences convenues soient remplies.
8. Production ou livraison d’outils
Après approbation, le projet peut poursuivre la production, la finition, l’assemblage ou l’emballage de pièces moulées avec SunOn. Les acheteurs qui ont besoin d’un contexte supplémentaire sur le processus peuvent consulter l’intégralitéProcédé de moulage par injection plastique.
Validation de l’échantillon T1 et contrôle qualité
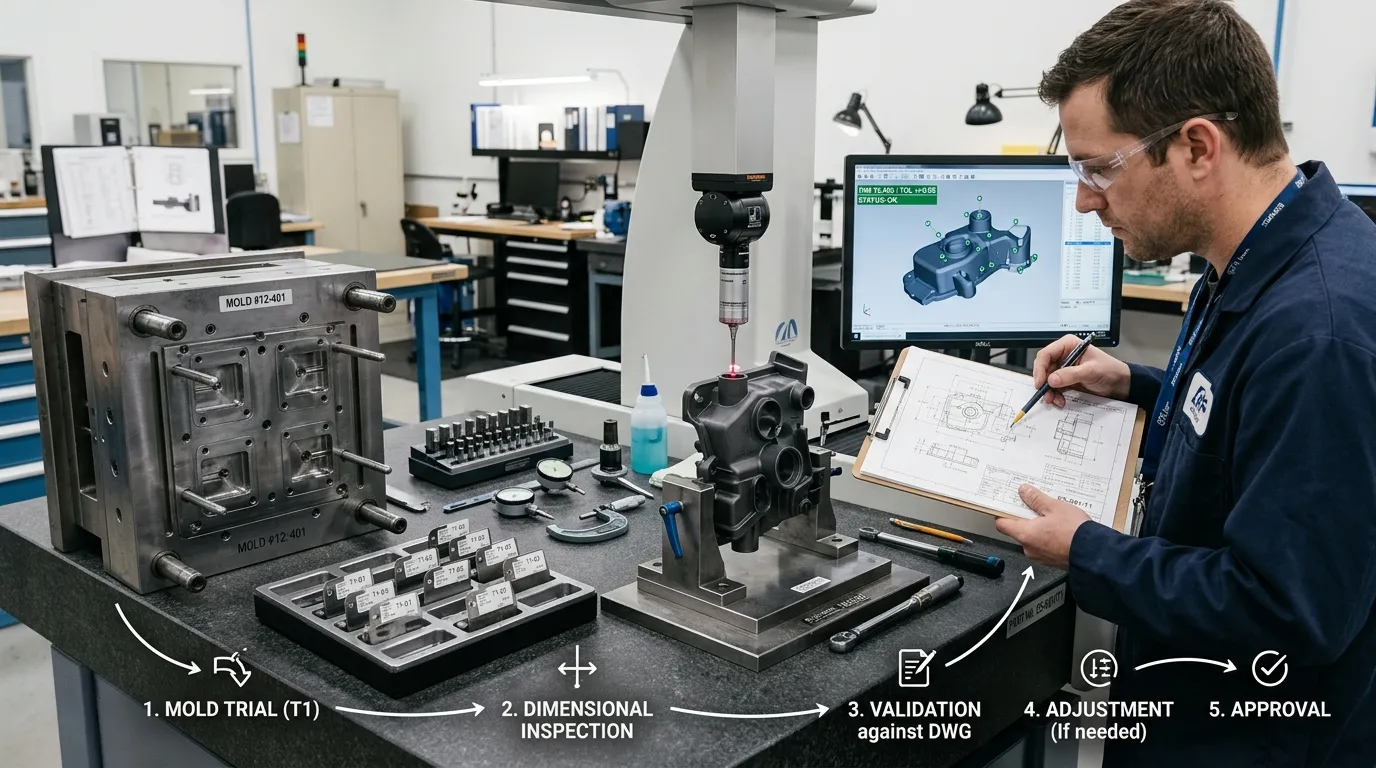
L’approbation T1 est une étape importante entre la construction de l’outil et la sortie en production. SunOn évalue les premiers échantillons moulés selon les plans convenus et les exigences du projet.
La validation peut inclure :
- Inspection dimensionnelle
- Rapports en dimension critique
- Inspection visuelle et de surface
- Contrôles d’ajustement de l’assemblage
- Test fonctionnel lorsque le client propose une méthode
- Vérification des matériaux lorsque nécessaire
- Revue des plombages, éjections et défauts visibles
- Identification des actions correctives
- Rééchantillonnage après ajustement de l’outil
Les méthodes d’inspection peuvent inclure la CMM et la mesure optique, selon la géométrie des composants et les exigences de tolérance.
Le plan d’inspection final doit être convenu avant le début des outillages. Les acheteurs doivent clairement indiquer les dimensions critiques, les interfaces fonctionnelles et les critères d’acceptation sur leurs plans.
Pourquoi travailler avec SunOn pour des outils de refroidissement des composants ?
SunOn soutient le projet depuis la revue de conception jusqu’à la construction du moule, les essais, les ajustements et la production. Ce flux de travail intégré permet de réduire les écarts de communication entre l’ingénierie, la fabrication d’outils, l’échantillonnage et le moulage.
Les principales capacités incluent :
- Conception et fabrication de moules en interne
- Examen du DFM avant la découpe de l’acier
- Soutien au flux de moule lorsque nécessaire
- Essai et production d’échantillons T1
- Inspection dimensionnelle
- Ajustement des outils après retour client
- Moulage par injection optionnel et services en aval
- Expérience du soutien à des projets de fabrication sur mesure
- Systèmes de gestion de la qualité et d’inspection
La proposition d’outillage est développée autour du composant spécifique plutôt que d’un package standard. La structure finale du moule, l’acier, le nombre de cavités, les essais et le support de production dépendent du design soumis et des exigences.
Que demander pour un devis d’outillage
Fournir des informations complètes sur le projet permet à SunOn d’examiner la moldabilité et de préparer une proposition plus précise.
Envoyer :
- Fichier CAO 3D
- Dessin 2D
- Matériau plastique sélectionné ou proposé
- Quantité prototype, si nécessaire
- Quantité de production attendue
- Demande annuelle estimée
- Dimensions critiques et tolérances
- Informations sur la pièce d’accouplement ou l’assemblage
- Exigences de finition de surface
- Exigences en matière de couleur, lorsque pertinent
- Plage de température de fonctionnement
- Exposition chimique ou à liquide de refroidissement, le cas échéant
- Tests fonctionnels ou critères d’acceptation
- Quantité d’échantillon T1 requise
- Calendrier cible du projet
- Durée de vie attendue de l’outil, si définie
Le délai d’exécution des outillages dépend de la géométrie des composants, de la complexité du moule, de l’acier, du nombre de cavités, du matériau, des exigences de test et du nombre d’étapes d’échantillonnage ou d’ajustement.
Questions fréquemment posées
Quels fichiers sont requis pour un devis de moule d’injection pour composants de refroidissement ?
Envoyez un fichier CAO 3D, un dessin 2D, la spécification des matériaux, le volume de production attendu, les tolérances critiques, les exigences de surface et les informations d’application. Les données sur les pièces d’accouplement sont également utiles lorsque l’ajustement de l’assemblage est important.
SunOn fournit-il le DFM avant la fabrication des moisissures ?
Oui. SunOn examine la moldabilité, l’épaisseur des murs, le courant d’air, les sous-découpes, la position des grilles, les lignes de séparation, le retrait, l’éjection et d’autres risques liés aux outillages avant le début de la fabrication du moule.
SunOn peut-elle construire à la fois des moules prototypes et de série ?
Oui. La voie d’outillage appropriée dépend de l’étape du projet, de la résine, de la géométrie, du volume attendu, de la durée de vie requise de l’outil et des besoins de validation.
Comment les échantillons de composants de refroidissement T1 sont-ils inspectés ?
Les échantillons T1 peuvent être vérifiés pour les dimensions, l’apparence, l’ajustement de l’assemblage et les exigences fonctionnelles convenues. Les dimensions critiques doivent être identifiées avant la construction de moisissure afin que le plan d’inspection puisse être correctement préparé.
SunOn peut-elle fabriquer des pièces moulées après avoir terminé l’outil ?
Oui. SunOn peut continuer à partir des outillages approuvés à la production par injection et peut également soutenir la finition, l’assemblage, l’emballage et les travaux connexes en aval.
Comment l’acier moulé est-il sélectionné ?
L’acier moulé est sélectionné en fonction de la résine, de la durée de vie prévue de l’outil, de la demande de production, des exigences de surface, du risque de corrosion, de l’usure et des besoins d’entretien.
Quels facteurs déterminent le délai d’exécution des outils ?
Le délai de livraison dépend de la complexité du moule, de la géométrie des pièces, de l’acier, du nombre de cavités, des coulisses ou des poussoirs, des exigences d’inspection, des résultats des essais et du nombre d’ajustements nécessaires après l’échantillonnage.
Peut-on modifier la conception après le premier essai de moule ?
Oui, mais le type et l’ampleur du changement déterminent si le moule peut être ajusté ou si les composants majeurs doivent être refaits. Revoir la fabricabilité avant la coupe de l’acier aide à réduire les coûts de retard coûteux.
Téléchargez la conception de votre composant de refroidissement pour une revue DFM et un devis d’outillage personnalisé. Envoyez à SunOn vos fichiers CAO, matériaux, volume attendu, dimensions critiques, exigences d’assemblage et conditions de fonctionnement pour commencer la revue de la moldabilité.
