

Guide de conception de moules sous pression : facteurs clés influençant la qualité et le coût des pièces
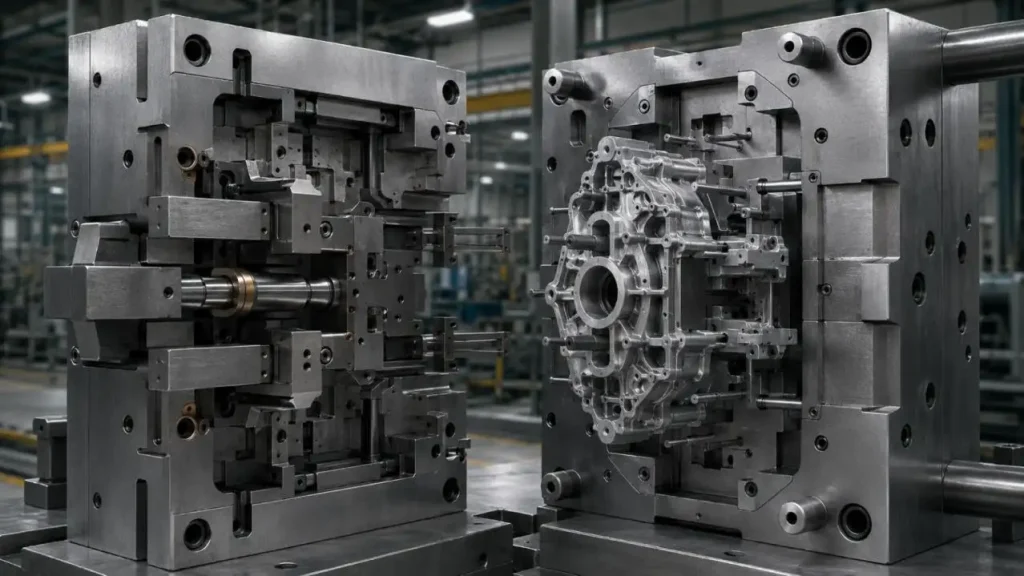
La conception d’un moule pour la moulerie industrielle sous pression est essentielle au procédé car elle influence la précision, la qualité de surface, le timing et le coût. Une matrice doit assurer l’équilibre et le contrôle du flux de métal, de l’élimination de l’air, du transfert et du refroidissement du métal, de la solidification et de l’éjection. Il doit le faire tout en subissant des contraintes physiques et thermiques.
Chaque projet a des exigences différentes en termes de forme, de matériau, de tolérance, de volume et de besoin de post-traitement. Ainsi, chaque projet nécessite un moule personnalisé différent. Les meilleures pratiques dans l’industrie considèrent les outillages comme faisant partie d’un système comprenant la sélection des alliages, la tolérance, le processus de production et le contrôle qualité.
Comment fonctionne le cycle industriel de moulage sous pression
Une matrice se compose d’une pièce assemblée et d’une pièce composante, toutes deux construites en acier dur. Une fois la matrice remplie de métal en fusion, le métal est soumis à un entaille et à d’autres opérations ultérieures.
• Fermeture du die : Les pièces assemblées et composantes du die se ferment et sont verrouillées en place.
• Injection de métal : Les patins et les vannes sont chargés de métal liquide.
• Solidification : Le métal injecté refroidit et solidifie à mesure que la puce chauffe.
• Éjection de la pièce : Un mécanisme, soit poussant, soit tirant, retire la partie solidifiée de la puce.
• Post-traitement : Le métal supplémentaire et le surplus de matériaux sont retirés.
1. Géométrie des composants et épaisseur des parois
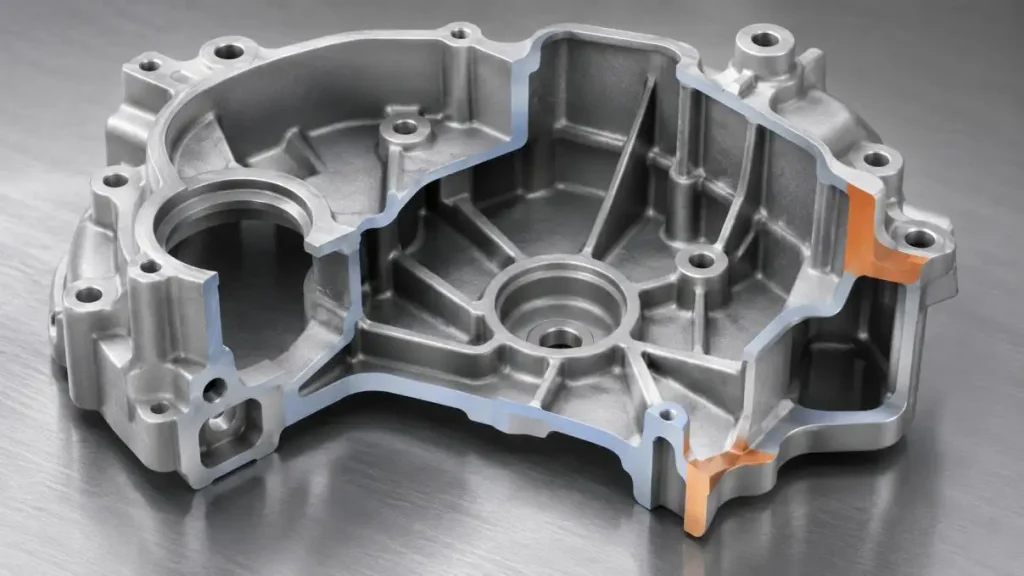
La conception du composant influence l’exhaustivité du remplissage du moule et l’uniformité du refroidissement. Des épaisseurs différentes des sections peuvent entraîner une déformation et piéger l’air.
• Épaisseur des parois : Les murs doivent avoir une épaisseur uniforme. Évitez une fin abrupte.
• Fillets : l’écoulement et la déformation sont minimisés par la réduction de la finition abrupte.
• Tirage : Les surfaces doivent présenter un léger tirage dans la direction de l’ouverture du coin.
• Côtes et bosses : il faut éviter d’ajouter du matériau. Un bon design intègre rigidité et des caractéristiques de montage.
• Éviter les sous-découpes : Les glissières et les noyaux pour accueillir les sous-découpes augmentent la complexité et le coût.
2. Caractéristiques mobiles et ligne de séparation
L’emplacement et l’apparence des imperfections, ainsi que les relations dimensionnelles et l’éjection des moulages, sont affectés par la ligne de séparation. La ligne de séparation sert à retenir la pièce moulée du côté éjecteur et sert à éviter de fendre les surfaces critiques.
Les noyaux latéraux, glissières et inserts peuvent être utilisés pour former des trous croisés ou des sous-découpes, mais ils créent des interfaces supplémentaires, des points d’usure, des travaux d’ajustement et des étapes supplémentaires dans le cycle.
3. Conception des conduits, portails, débordements et évents
Le système d’alimentation doit remplir la cavité tout en minimisant la perte de pression, la turbulence, la solidification et le piégeage de l’air.
| Élément | Fonction | Impact sur la qualité et le coût |
| Coureur | Délivre le métal en fusion à la cavité | Impacte la perte de pression et d’équilibre lors du remplissage, et affecte le retour du métal |
| Gate | Régule le flux de métal dans la cavité | Impacte le schéma d’écoulement, les marques de porte et les découpes |
| Débordement | Accepte le refroidisseur ou le métal oxydé | Cela peut améliorer la qualité de l’extrémité de remplissage, mais introduit du métal de retour |
| Vent | Absorbe l’air déplacé de la cavité | Un mauvais placement peut entraîner une porosité ou un remplissage incomplet |
| Système à vide | Aide à éliminer l’air de la cavité lors du remplissage | Applicable à certains composants structurels, d’étanchéité ou usinés |
La position des évents, des vannes, des conduits et d’autres éléments doit prendre en compte la géométrie du composant, le comportement de l’alliage, l’ordre de remplissage, l’équilibre thermique de la puce, ainsi que les surfaces critiques du composant.
4. Ventilation et gestion de la porosité
La porosité peut être due au piégeage du gaz, au retrait, au comportement lubrifiant, à la qualité du métal et à la variabilité du procédé. Le contrôle est généralement obtenu par plusieurs méthodes :
• Ventilation : Placez les évents et débordements dans les zones attendues de fin de remblai.
• Écoulement équilibré : Caractéristiques de conception pour éviter les chemins d’écoulement qui piégent ou isolent l’air.
• Contrôle thermique : Éliminer le refroidissement inégal et les points chauds localisés qui entraînent un retrait, la porosité.
• Paramètres stables : Contrôler le profil du tir ainsi que les températures, pressions et lubrification.
• Contrôle du vide : La moulage sous pression assisté par vide peut être appliqué lorsque les besoins des pièces exigent une meilleure étanchéité, une meilleure intégrité structurelle ou un usinage ultérieur.
5. Refroidissement et équilibre thermique
Le but des canaux de refroidissement n’est pas simplement de baisser la température de la puce. Plusieurs problèmes sont associés à un équilibre thermique inégal, notamment une déformation accrue, un risque de retrait, de soudure, une variation du temps de cycle et des contrôles thermiques.
• Contrôle des points chauds : Le refroidissement doit être placé près de sections épaisses et de noyaux à forte intensité thermique.
• Stabilité des cycles : Pendant la production, une plage thermique constante doit être maintenue.
• Contrôle dimensionnel : Favoriser une solidification et une contraction plus uniformes.
• Disponibilité : Maintenir les circuits de refroidissement et les inserts non obstrués pour une maintenance future.
Les alliages de cuivre à haute conductivité peuvent être utilisés ailleurs autour de points chauds difficiles. Les alliages Be-Cu posent plus de problèmes car les particules, poussières et brumes contaminées peuvent présenter un risque d’exposition professionnelle.
6. Sélection des matériaux de la matrice
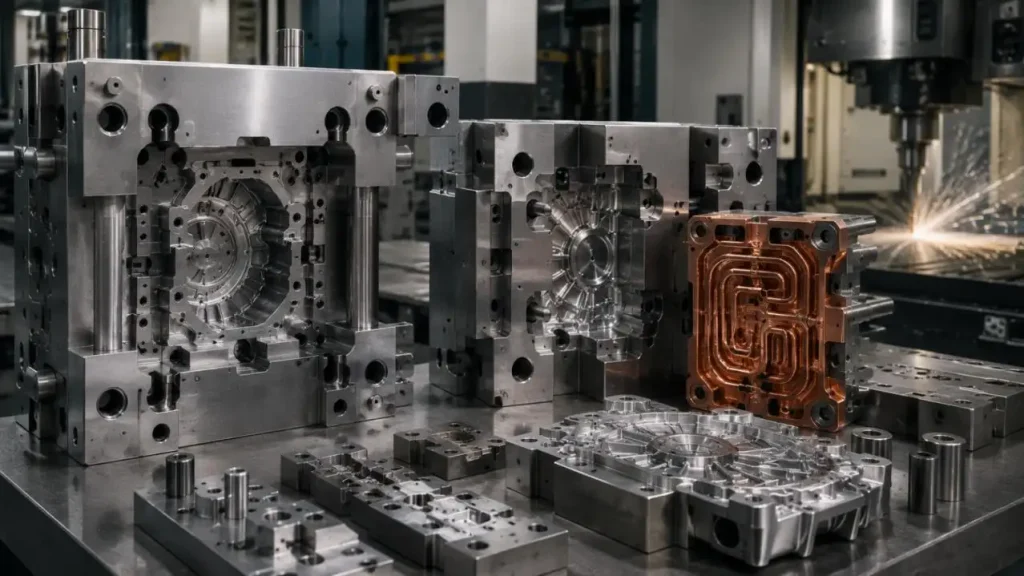
Le choix des matériaux dépend de l’alliage de coulée, de la température de fonctionnement, de la taille de la puce, de la géométrie des composants, des cycles de production attendus, du traitement thermique et de la stratégie de réparation.
| Groupe de matériaux | Caractéristiques pertinentes | Utilisation typique |
| H13 / 1.2344 / 4Cr5MoSiV1 | Résistance à la chaleur, ténacité et résistance au contrôle thermique et à l’érosion | Cavités, noyaux et inserts |
| 8407 / Orvar 2 Microdisé | Grade premium de type H13 avec traitement contrôlé | Outils de moulage sous pression en aluminium et composants exigeants à chaud |
| Alliage de cuivre à haute conductivité | Transfert rapide de chaleur local mais résistance à la chaleur inférieure à celle de l’acier à outillage | Inserts de commande thermique sélectionnés |
Le H13 est couramment utilisé pour les applications de travail à chaud et de coulée sous pression en raison de sa résistance au contrôle thermique, de sa ténacité, de sa dureté à la chaleur et de sa résistance à l’érosion.
8407, Orvar 2 Microdisé, 4Cr5MoSiV1, 1.2344 et H13 ne doivent pas automatiquement être considérés comme des matériaux non liés. Il s’agit de désignations standard correspondantes ou de variantes commerciales au sein de la famille H13, bien que la propreté, la méthode de traitement et les spécifications du fournisseur puissent différer.
7. Équilibrer l’investissement dans le moule et le coût des pièces
Le prix de moule le plus bas ne produit pas nécessairement le coût le plus bas par pièce vendable.
| Facteur de coût | Bénéfice potentiel | Compromis |
| Plus de cavités | Production plus élevée par cycle | Outil plus grand et équilibre de remplissage plus difficile |
| Glissières et inserts | Une plus grande liberté de conception | Coûts supplémentaires, usure et entretien |
| Fonctions de vide et thermiques | Meilleur contrôle des procédés | Complexité accrue des outillages |
| Zones d’usure remplaçables | Réparation et entretien plus simples | Travaux de conception et d’ajustement plus initiaux |
| Cycle stable plus court | Temps de machine par pièce plus court | Nécessite un remplissage, un refroidissement et une éjection équilibrés |
L’évaluation doit inclure le volume de production, la ferraille, les temps d’arrêt, la maintenance, l’usinage, l’inspection et les modifications futures des outils.
SunOn's Support de la Moulage Industriel sous Pression
Supports SunOnMoulage industriel sous pression en aluminium et zinc de la revue de conception à la fabrication de moules et à la production en série. Son flux de travail publié comprend le DFM, l’analyse du flux de moule, la conception de systèmes d’alimentation, l’usinage CNC, la DU, l’assemblage de moule, les essais, le réglage, la coulée, la finition, l’assemblage et l’emballage.
L’entreprise affiche plus de 29 ans d’expérience en ingénierie et fabrication, ainsi que les certifications ISO 9001, IATF 16949 et ISO 14001.
• Revue technique : SunOn examine les plans, les spécifications, la sélection des alliages, le volume, les tolérances, les exigences d’usinage et les aspects esthétiques.
• Le remplissage, la ventilation et l’analyse thermique sont simulés pour identifier et éliminer les zones potentielles de défauts avant la formation de la moisissure.
• Fabrication de moules : Les moules sont fabriqués en utilisant l’usinage CNC et l’usinage par décharge électrique (EDM), avec un ajustement, un assemblage et une inspection précis à chaque étape.
• Essais et améliorations/modifications : Les échantillons de production sont mesurés et évalués lors des essais en série, avec des ajustements effectués avant l’approbation finale du moule.
•Production intégrée: SunOn prend en charge l’ensemble du cycle de production, incluant la fonte sous pression, le post-traitement, l’assemblage et l’emballage.
Dernières réflexions
Un moule de fonte sous pression bien conçu prend en compte le chemin de flux du métal, le design géométrique, le remplissage et la ventilation du moule, le refroidissement, et finalement le coût et la durabilité. Envoyez-nous vos plans, tolérances, alliages, spécifications de volume et détails de finition pour recevoir un devis, voire une revue Design For Manufacture (DFM), une analyse de flux de moule (MFA), une consultation technique, etc.
Q1. Quels matériaux sont couramment moulés sous pression ?
L’aluminium et les alliages de zinc sont les matériaux les plus couramment utilisés pour la fonte industrielle sous pression.
Q2. Quelles sont les causes de la porosité dans les composants moulés sous pression ?
Parmi les causes de porosité figurent le piégeage du gaz, le retrait, une ventilation insuffisante et des conditions de procédé irrégulières.
Q3. Quel est l’effet de l’épaisseur du mur sur la qualité du moulage ?
Une épaisseur de paroi élevée peut entraîner une perte de précision dimensionnelle, un refroidissement inégal et une augmentation du risque de distorsion.
Q4. Quels sont les effets de la conception par angle de tirage sur la qualité des coulages ?
Les angles de tirage facilitent le retrait du moule et évitent les dommages et le blocage du moule au moule.
Q5. Quel est le rôle des évents et débordements ?
Ils permettent l’évacuation de l’air emprisonné et recueillent le métal inutile qui s’est solidifié lors de la fonte et gêne.
