

Plaques froides soudées par friction et brassage : aperçu de la fabrication
A Plaque froide soudée par frictioncombine des conduits de refroidissement usinés CNC avec une plaque de couverture reliée par soudure par friction et brassage, ou FSW. Cette méthode de construction est souvent envisagée pour les composants en aluminium à refroidissement liquide nécessitant un assemblage scellé permanent, une platitude contrôlée et une production reproductible.
SunOn fournitServices d’usinage CNC de précisionpour des pièces sur mesure réalisées à partir de plans clients, incluant plaques, poches, fentes, trous, filetages et composants de gestion thermique. Cependant, le soudage par friction et agitation n’est pas encore confirmé comme une capacité interne SunOn dans les informations disponibles de l’entreprise. Les acheteurs doivent donc vérifier si le FSW est réalisé en interne, géré par un partenaire de production approuvé ou exclu du champ de commande avant de passer une commande.
Pour une première revue de fabricabilité, soumettez votre dessin 2D, modèle CAO 3D, qualité du matériau, conception de canal, conditions de fonctionnement, exigences de test, finition et quantité requise.
Plaques froides soudées par friction sur mesure de SunOn
Une plaque froide FSW sur mesure se compose normalement d’une base en aluminium usinée par CNC, de conduits internes de liquide de refroidissement, d’une plaque de recouvrement assortie, des éléments d’entrée et de sortie, ainsi que des surfaces de montage finies. Le périmètre de fabrication peut également inclure l’usinage post-soudure, le traitement de surface, l’inspection dimensionnelle, le nettoyage des canaux et les tests de fuite ou de pression.
Selon la portée confirmée du projet, les livrables typiques peuvent inclure :
- Base à plaque froide usinée CNC
- Conduits de liquide de refroidissement usinés et chemins d’écoulement
- Plaque de recouvrement en aluminium assortie
- Entrée, sortie, filetage et caractéristiques de raccords
- Assemblage à plaque froide jointe
- Usinage post-soudure de surface
- Débavure et nettoyage des canaux
- Anodisation ou autre finition spécifiée
- Rapport d’inspection dimensionnelle
- Rapport de fuite ou de test de pression
- Prototypes ou pièces de production
La force confirmée de SunOn est la production CNC basée sur le dessin. SonServices d’usinage CNC en aluminiumSupportent des pièces en aluminium personnalisées, y compris des dissipateurs thermiques et des plaques thermiques. L’assemblage des FSW, la possession des équipements, la taille des plaques supportées et la capacité d’essai doivent être confirmés séparément pour chaque projet de plaque froide.
Le FSW est-il la bonne méthode de jonction pour votre plaque froide ?
Le FSW peut être adapté lorsque la plaque froide utilise un alliage d’aluminium compatible, dispose d’un chemin de soudure continu accessible et fournit suffisamment de matériau entre le chemin de soudure et les canaux internes du liquide de refroidissement.
Le procédé est souvent évalué pour les assemblages permanents de plaques froides car il relie la base et le revêtement sans faire fondre le matériau de la même manière que le soudage par fusion conventionnel. Cependant, l’adéquation dépend de l’alliage réel, de l’épaisseur du recouvrement, du terrain de soudure, de la taille de la plaque, de la conception de l’installation, de la position du canal, des exigences de planéité et des équipements de production disponibles.
Projets qui pourraient s’adapter à FSW
Une plaque froide soudée par friction peut valoir la peine d’être envisagée lorsque :
- La base et le couvercle sont fabriqués à partir d’alliages d’aluminium supportés.
- L’outil d’assemblage peut accéder à tout le chemin de soudure.
- Le périmètre du chenal dispose d’un terrain de soudure suffisant.
- L’ensemble nécessite un couvercle scellé de façon permanente.
- La géométrie des pièces est répétable entre les lots de production.
- L’apport ou la distorsion thermique par soudure par fusion est un problème.
- L’usinage post-soudure peut être utilisé pour restaurer des surfaces critiques.
- La plaque s’adapte à la machine et à l’enveloppe de luminaire vérifiés.
Le FSW peut réduire certains problèmes liés à la fusion liés au soudage par fusion, mais il ne garantit pas automatiquement zéro distorsion, aucun défaut ou aucune fuite. La conception des joints, la sélection des outils, le contrôle mécanique, le serrage, la préparation des surfaces et la validation du procédé restent importantes.
Projets nécessitant une autre voie d’adhésion
Une autre méthode de construction peut être plus adaptée lorsque :
- L’outil FSW ne peut pas accéder à l’articulation requise.
- Les conduits de liquide de refroidissement laissent un matériau insuffisant autour du chemin de soudure.
- La structure interne est trop complexe pour le design de couverture choisi.
- La housse doit être amovible pour l’entretien.
- La combinaison de matériaux n’a pas été validée pour les FSW.
- La plaque dépasse la taille disponible de la machine ou du dispositif de luminaire.
- Le design évolue encore fréquemment lors des premiers prototypages.
- Le brasage, l’étanchéité mécanique, le collage ou une autre méthode correspond mieux à la géométrie.
| Facteur de conception | FSW peut s’adapter quand | Examinez une autre méthode lorsque |
|---|---|---|
| Matériel | L’alliage est validé pour le procédé | L’alliage ou la combinaison de matériaux n’est pas supporté |
| Accès à la soudure | L’outil dispose d’un trajet accessible continu | Les fonctionnalités bloquent l’accès à l’outil |
| Dégagement des chenaux | Un terrain de soudure adéquat entoure le chenal | Le chemin de soudure est trop proche du canal |
| Taille de la plaque | La pièce correspond à l’enveloppe machine vérifiée | La pièce dépasse la capacité de l’équipement ou du dispositif |
| Disponibilité opérationnelle | Un couvercle scellé permanent est acceptable | La housse doit être amovible |
| Phase de production | La géométrie est stable et reproductible | Le design change fréquemment |
Comment une plaque froide FSW est fabriquée
Un plan de fabrication fiable doit relier la conception du canal, le procédé d’usinage CNC, la méthode d’assemblage, les opérations post-soudure et les exigences finales d’acceptation. Ces plateaux doivent être examinés ensemble avant la production.
Dessin et critique du DFM
Le processus commence par le dessin 2D et le modèle CAO 3D du client. L’examen technique devrait confirmer :
- Alliage d’aluminium et trempe
- Dimensions globales de la plaque
- Largeur du canal, profondeur, itinéraire et épaisseur de paroi
- Matériau de revêtement et épaisseur
- Terrain de soudure et trajet d’outils
- Emplacements des entrées et sorties
- Filetage et exigences d’ajustement
- Positions des trous de montage
- Données critiques et tolérances
- Platéité de la surface de montage
- Rugosité de surface
- Type de liquide de refroidissement
- Pression et température de fonctionnement
- Cible à perte de pression
- Exigences de finition et de masquage
- Critères d’inspection et d’essais
- Prototypes et quantités de production
La revue du DFM devrait également identifier les zones où les parois fines, l’espacement serré des canals, un jeu de soudure insuffisant, un accès difficile à l’outil ou des tolérances inutiles pourraient augmenter le risque de production.
Usinage CNC de la base et des canaux
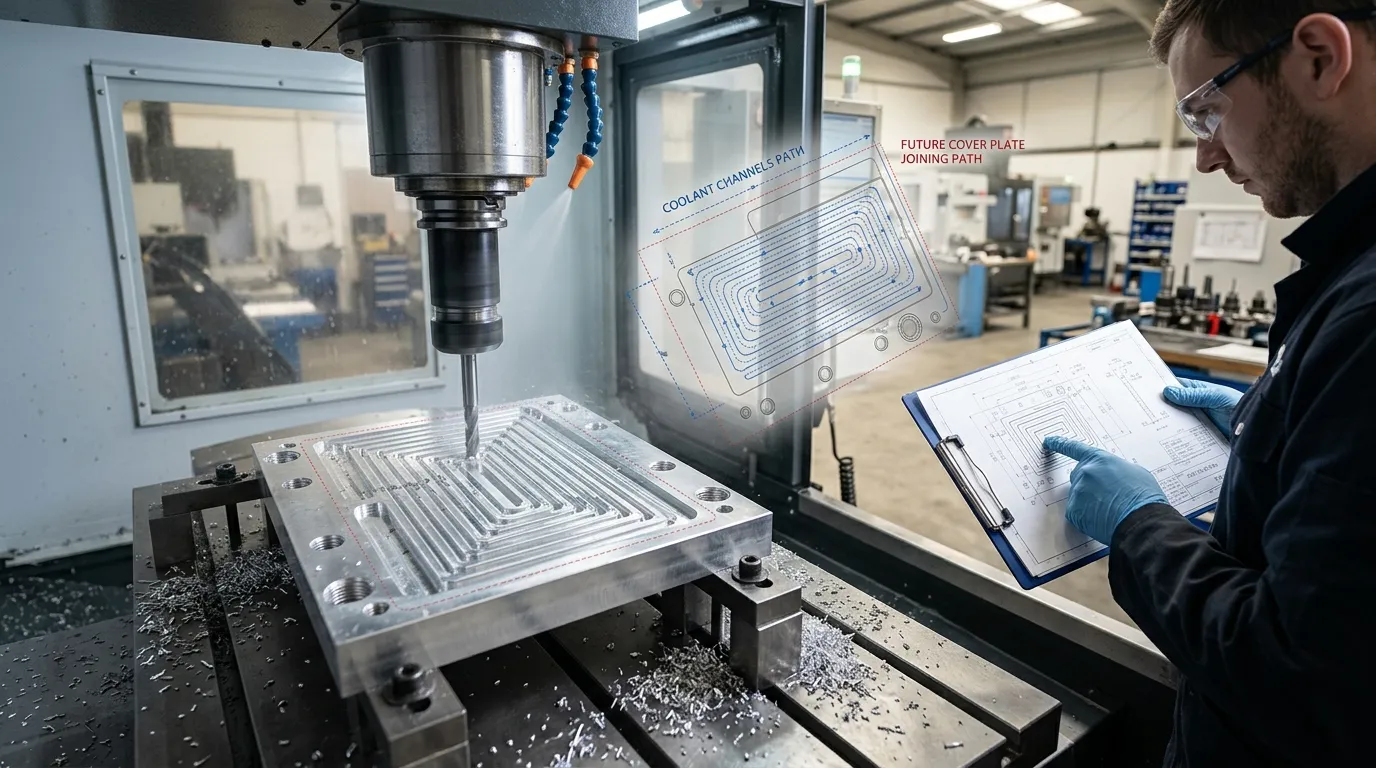
La plaque de base est usinée pour créer le chemin du liquide de refroidissement et la géométrie des composants externes. Selon la conception, le périmètre d’usinage peut inclure :
- Canals de refroidissement
- Poches et zones en retrait
- Caractéristiques de distribution des flux
- Trous de montage
- Ports threadés
- Surfaces de référence
- Étanchéité ou assemblage des surfaces
- Profils externes
- Emplacements des capteurs ou des raccords
Un usinage CNC précis est important car la position des canals, le contact du couverture, le jeu des chemins de soudure et la géométrie des surfaces de montage influencent les étapes ultérieures de fabrication. SunOn’sServices d’usinage CNC de précisionsont pertinentes pour cette partie du flux de travail de la plaque froide.
Des arrangements de chenaux plus complexes peuvent nécessiter une revue de conception supplémentaire. Les acheteurs évaluant des chemins d’écoulement denses peuvent également examinerPlaques froides à micro-canauxcomme catégorie de construction apparentée, bien que tous les designs à microcanaux ne soient pas adaptés à la jonction FSW.
Préparation et installation des couvertures
La plaque de recouvrement doit correspondre à la géométrie de la base et fournir suffisamment de matériau pour l’assemblage. Avant la soudure, la base et le couvercle sont nettoyés, alignés et fixés dans un accessoire.
Le luminaire doit contrôler :
- Mouvement de couverture
- Mouvement de la plaque de base
- Contact conjoint
- Alignement des parties
- Support sous le chemin de soudure
- Distorsion lors de l’assemblage
- Protection des surfaces critiques
Un mauvais serrage ou un contact inégal peuvent affecter la consistance de la soudure, la précision dimensionnelle et la planéité finale.
Soudage par friction et par agitation
Lors du FSW, un outil rotatif non consommable entre dans la zone de soudure et se déplace le long du chemin de soudure prévu. La friction et l’action mécanique ramollissent le matériau sous son point de fusion. L’outil mélange et consolide le matériau pour créer le joint entre le couvercle et la base.
Les variables contrôlées importantes peuvent inclure :
- Conception d’outils
- Vitesse de rotation
- Vitesse de rotation
- Profondeur de plongée
- Force axiale
- Angle de l’outil
- Position sur le chemin de soudure
- Stratégie d’entrée et de sortie
- Support des équipements
Ces valeurs dépendent de l’alliage, de l’épaisseur du matériau, de la conception des joints, de la machine et du processus de qualification. Les paramètres FSW spécifiques à SunOn ne doivent pas être publiés à moins qu’ils ne soient vérifiés par des enregistrements réels d’ingénierie et de production.
Usinage et finition post-soudure
Après assemblage, un usinage CNC supplémentaire peut être nécessaire pour achever la pièce. Les opérations post-soudure peuvent inclure :
- Usinage de la surface de montage
- Correction de la platitude finale lorsque cela est permis
- Dimensions extérieures de finition
- Complétion des ports et threads
- Zones d’entrée ou de sortie des outils d’usinage
- Débavure
- Nettoyage intérieur
- Préparation de surface
- Anodisation ou revêtement
- Inspection finale visuelle et dimensionnelle
Les exigences de finition doivent être incluses dans le dessin original car l’anodisation, le revêtement, le masquage et l’usinage post-soudure peuvent affecter les dimensions et l’état de surface.
Fuite, pression et vérification dimensionnelle
Les tests doivent suivre des critères d’acceptation convenus plutôt que des affirmations génériques. Avant de faire un devis, l’acheteur doit définir :
- Pression de fonctionnement
- Pression de démonstration requise
- Médium d’essai
- Durée de la tenue
- Taux de fuite autorisé
- Température de fonctionnement
- Tolérance à la platitude
- Exigence de rugosité de surface
- Dimensions critiques
- Documents d’inspection requis
Le fournisseur doit également confirmer si les tests de fuite, les tests de pression, l’inspection CMM, la mesure de surface et les rapports d’essai sont disponibles pour le projet proposé.
Informations de conception de la plaque froide requises pour le devis
Des informations techniques complètes permettent au fabricant d’évaluer ensemble les exigences d’usinage, d’assemblage, de test, de finition et de production.
| Entrée RFQ | Que fournir | Pourquoi c’est important |
|---|---|---|
| Modèle CAO 3D | Géométrie complète des pièces et de l’assemblage | Définit les canaux, ports, couverture et forme externe |
| Dessin 2D | Tolérances, GD&T, filetages, notes et datums | Définit des exigences d’acceptation mesurables |
| Matériel | Alliage et trempe | Affecte l’usinage et la compatibilité des assemblages |
| Taille globale | Longueur, largeur et épaisseur | Détermine la compatibilité machine et appareil |
| Conception des canaux | Largeur, profondeur, tracé et épaisseur des parois | Influence le débit, l’usinage et le jeu de soudure |
| Design de la couverture | Matériau et épaisseur | Affecte la conception des joints et le comportement structurel |
| Liquide de refroidissement | Type et concentration | Affecte la compatibilité des matériaux et le nettoyage |
| Besoins en débit | Débit et cible de chute de pression | Prend en charge l’évaluation des canaux |
| Conditions de fonctionnement | Pression et température | Définit les exigences fonctionnelles |
| Exigences pour les tests | Pression de sélevage, limite de fuite et temps de maintien | Définit les procédures de validation |
| Surface de montage | Platéité et rugosité de surface | Affecte le contact thermique |
| Fin | Anodisation, revêtement, masquage ou usinage | Affecte la protection contre la corrosion et les dimensions |
| Quantité | Volume de prototype, pilote et production | Influence les installations et la planification des processus |
| Documentation | Matériaux, rapports d’inspection et d’essai | Définit les livrables de qualité |
L’absence d’informations sur la pression, la tolérance, le matériau ou les tests peut retarder le devis et créer de l’incertitude pendant la production.
Contrôle qualité pour les plaques froides soudées par friction et brassage
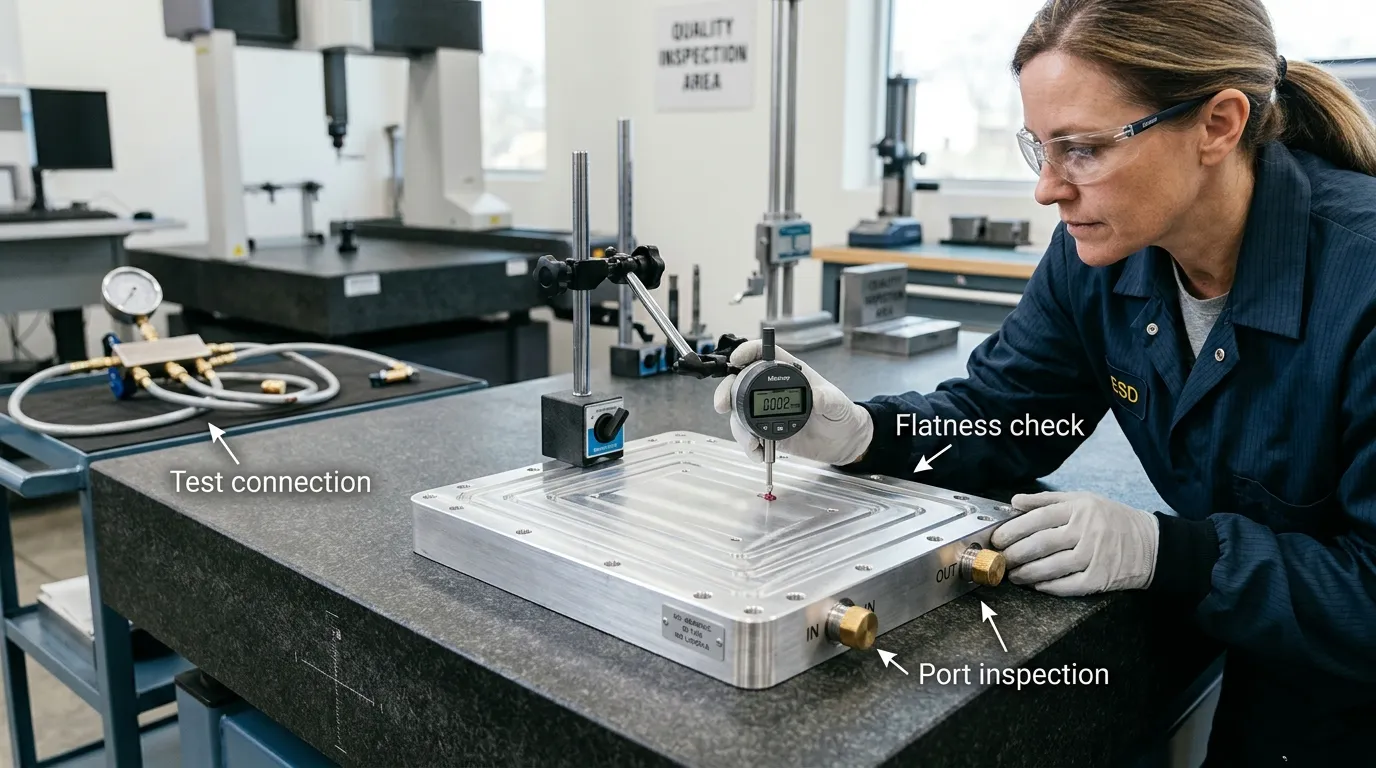
Le contrôle qualité de la plaque froide doit couvrir le matériau de base, les canaux usinés, le fonctionnement de l’assemblage, les dimensions post-soudure, la propreté et l’intégrité de la pression.
Un plan d’inspection approprié peut inclure :
- Vérification des matériaux
- Contrôle du dessin et des révisions
- Contrôles dimensionnels en cours de processus
- Inspection de la profondeur du canal et de l’épaisseur des parois
- Vérification de l’alignement de la couverture et de la base
- Contrôles de luminaires et de réglage
- Enregistrements de procédé de soudure
- Inspection visuelle par soudure
- Inspection dimensionnelle globale
- Mesure de la planéité de la surface de montage
- Vérification de la rugosité de surface
- Inspection des ports et filetages
- Nettoyage des canaux internes
- Tests de fuite
- Essai de pression
- Examen du rapport final
- Emballage protecteur
| Caractéristiques | Source des besoins | Vérification possible |
|---|---|---|
| Dimensions globales | Dessin client | CMM ou inspection dimensionnelle |
| Nivellement de montage | Dessin client | CMM ou mesure de surface |
| Rugosité de surface | Dessin client | Mesure de la rugosité |
| Performance des fuites | Spécification d’essai convenue | Test de fuite |
| Intégrité de la pression | Exigence de preuve convenue | Test de pression |
| Qualité du port et du filetage | Dessin et spécification du filetage | Jauges et inspection dimensionnelle |
| Matériel | Spécification d’achat et de dessin | Certificat ou enregistrement de traçabilité |
| Finition de surface | Dessin et spécifications de finition | Inspection visuelle et dimensionnelle |
Les tolérances spécifiques, les pressions et les limites de fuite doivent être basées sur les exigences du client et la capacité de fabrication confirmée.
FSW comparé à d’autres méthodes de liaison à plaque froide
La méthode d’assemblage doit être choisie selon le matériau, la complexité du canal, le volume de production, l’accès à l’outil, la disponibilité de service et les exigences d’acceptation.
| Méthode | Force potentielle | Contrainte principale |
|---|---|---|
| Soudage par friction et agitation | Assemblage à semi-conducteurs d’ensembles en aluminium adaptés | Nécessite un équipement spécialisé, un accès aux joints et une géométrie validée |
| Brasage sous vide | Peut rejoindre des structures internes complexes | Nécessite un contrôle du four et du procédé des métaux d’apport |
| Soudage par fusion | Processus d’adhésion largement disponible | Apport de chaleur plus élevé et risques de distorsion liés à la fonte |
| Étanchéité mécanique | Amovible et pratique pour certains prototypes | Cela nécessite des joints, des fixations et une gestion des joints à long terme |
| Lien | Température d’assemblage plus basse | Cela dépend de la compatibilité des adhésifs et de la durabilité |
Le FSW n’est pas automatiquement la meilleure méthode pour toutes les plaques froides. La décision doit être prise lors de la révision du DFM, une fois que la géométrie du canal, l’alliage, le revêtement, la pression, le volume et les exigences d’essai sont connues.
Applications des plaques froides FSW personnalisées
Les plaques froides liquides soudées par friction peuvent être évaluées pour les systèmes de gestion thermique utilisés dans :
- Matériel de centre de données
- Refroidissement des serveurs IA
- Électronique de puissance
- Systèmes IGBT et onduleurs
- Batteries et groupes motopropulseurs pour VE
- Équipements de stockage d’énergie
- Lasers industriels
- Systèmes d’automatisation
- Équipements médicaux et de laboratoire
Les exigences spécifiques à chaque candidature varient. Par exemple,Plaques froides liquides de centre de donnéesetPlaques froides serveur IApeut privilégier les interfaces thermiques compactes, le contrôle du débit, l’intégrité de la pression et la géométrie de montage reproductible.
Le choix des matériaux influence également la voie de fabrication. Les acheteurs comparant l’aluminium à un autre matériau thermique peuvent examinerPlaques froides en cuivre, mais la construction en cuivre peut nécessiter une méthode d’assemblage différente et une qualification de procédé différente.
Pourquoi travailler avec SunOn ?
SunOn soutient les projets de fabrication sur mesure, de la revue des dessins à l’usinage, la finition, l’inspection et la planification de la production. Pour les projets de plaques froides, les capacités documentées de l’entreprise sont les plus pertinentes pour :
- Usinage personnalisé de l’aluminium
- Fraisage CNC des canaux et des poches
- Usinage multiface
- Trous, filetages et caractéristiques des ports
- Plaques thermiques et composants de dissipateur thermique
- Critique du DFM
- Finition de surface
- Inspection dimensionnelle
- Soutien aux prototypes et à la production
- Coordination plus large des assemblées
Pour une commande de plaque froide FSW, les acheteurs doivent demander une confirmation directe de :
- Si la FSW est réalisée en interne
- Type de machine et enveloppe de travail
- Alliages d’aluminium supportés
- Épaisseurs de plaques et de couvercles supportées
- Configurations articulaires disponibles
- Approche de contrôle des dispositifs et de distorsion
- Documentation des procédés de soudure
- Équipements de test de fuite et de pression
- Disponibilité des rapports d’inspection
- Prototype et capacité de production
Cette vérification distingue la capacité de fabrication confirmée des affirmations marketing générales et aide les deux parties à définir un champ de devis précis.
Questions fréquemment posées
Qu’est-ce qu’une plaque froide soudée par friction ?
Il s’agit d’un composant de refroidissement liquide fabriqué à partir d’une plaque de base usinée et d’un couvercle assemblés par soudure par friction-agitation. Les canaux internes transportent le liquide de refroidissement tandis que la surface externe entre en contact avec le composant générateur de chaleur.
SunOn réalise-t-il des FSW en interne ?
La capacité FSW interne n’est pas confirmée dans les informations SunOn actuellement disponibles. Les acheteurs doivent demander une confirmation écrite de l’équipement, du lieu de production, des matériaux supportés, des dimensions et des tests avant de passer commande.
Quels alliages d’aluminium SunOn peut-il souder par friction et sauté ?
Aucune gamme d’alliages FSW spécifique à SunOn n’est actuellement confirmée. L’alliage et le revenu requis doivent être soumis avec le dessin afin que la faisabilité de l’usinage et de l’assemblage puisse être examinée.
Quelles dimensions et épaisseurs de plaques froides sont supportées ?
Les dimensions prises en charge dépendent des machines CNC disponibles, des équipements FSW, des fixations, de l’accès aux outils et de la conception des joints. Soumettez le modèle CAO complet et le dessin pour confirmation spécifique au projet.
Quels fichiers sont nécessaires pour un devis ?
Fournir un modèle CAO 3D, un dessin 2D, la qualité des matériaux, les quantités, la conception des canals, la conception du couverture, la pression de fonctionnement, le liquide de refroidissement, la platitude, la finition, les exigences d’inspection et les critères de test.
SunOn peut-il usiner les conduits de liquide de refroidissement avant la soudure ?
SunOn propose un usinage CNC de précision personnalisé, incluant l’usinage de plaques, poches, fentes, trous, filetages et composants thermiques. Le scope exact de l’usinage à la plaque froide doit être confirmé lors de la revue du DFM.
Comment les plaques froides FSW sont-elles testées pour détecter les fuites ?
Les essais doivent suivre une méthode convenue spécifiant le milieu d’essai, la pression, la durée de la suspension, la température et le taux de fuite autorisé. Vérifiez l’équipement disponible et le format de rapport avant de commander.
SunOn peut-il fournir des rapports d’essai de pression et d’inspection ?
Le support général d’inspection fait partie du service de fabrication plus large de SunOn, mais la disponibilité des tests de pression spécifiques à la plaque froide et des rapports doivent être confirmés pour le projet.
Un usinage de planéité post-soudure est-il disponible ?
L’usinage CNC post-soudure peut être utilisé pour finir les surfaces de montage ou restaurer des dimensions spécifiées lorsque la conception le permet. Le processus final dépend de la marge de stock, de la distorsion, de la tolérance et des exigences de surface.
Comment le FSW se compare-t-il au brasage sous vide ?
Le FSW utilise un joint à semi-conducteurs mécaniquement entraîné le long d’un chemin de soudure accessible. Le brasage sous vide utilise de la chaleur et du matériau de remplissage, et peut convenir à des structures internes plus complexes. La méthode correcte dépend de la géométrie, du matériau, du volume et des exigences de performance.
Le FSW peut-il être utilisé pour les plaques froides en cuivre ?
Le FSW peut être appliqué à certains matériaux au-delà de l’aluminium, mais le cuivre nécessite des équipements, outillages, paramètres de procédé et validations différents. La capacité FSW cuivre de SunOn n’est pas confirmée.
SunOn peut-il prendre en charge des prototypes et des quantités de production ?
SunOn prend en charge la fabrication CNC du prototype à la production. Les quantités des prototypes FSW, les fixations, les exigences de validation et la capacité de production doivent être confirmées séparément.
Demandez un devis pour une plaque froide soudée par friction
Téléchargez votre dessin 2D et votre modèle CAO 3D pour une revue de fabrication et de devis. Inclure le matériau, la disposition des canals, la conception du couvercle, le liquide de refroidissement, la pression de fonctionnement, la cible de chute de pression, la platitude, la finition de surface, la quantité, les exigences d’inspection et les critères de fuite ou de test de pression.
Demandez à SunOn de confirmer le périmètre d’usinage CNC, la responsabilité de production FSW, la capacité des équipements, les dimensions prises en charge, la documentation qualité et le plan de livraison avant d’approuver la production.
