

Plaques froides pour batteries de VE : Solutions de refroidissement CNC sur mesure de SunOn
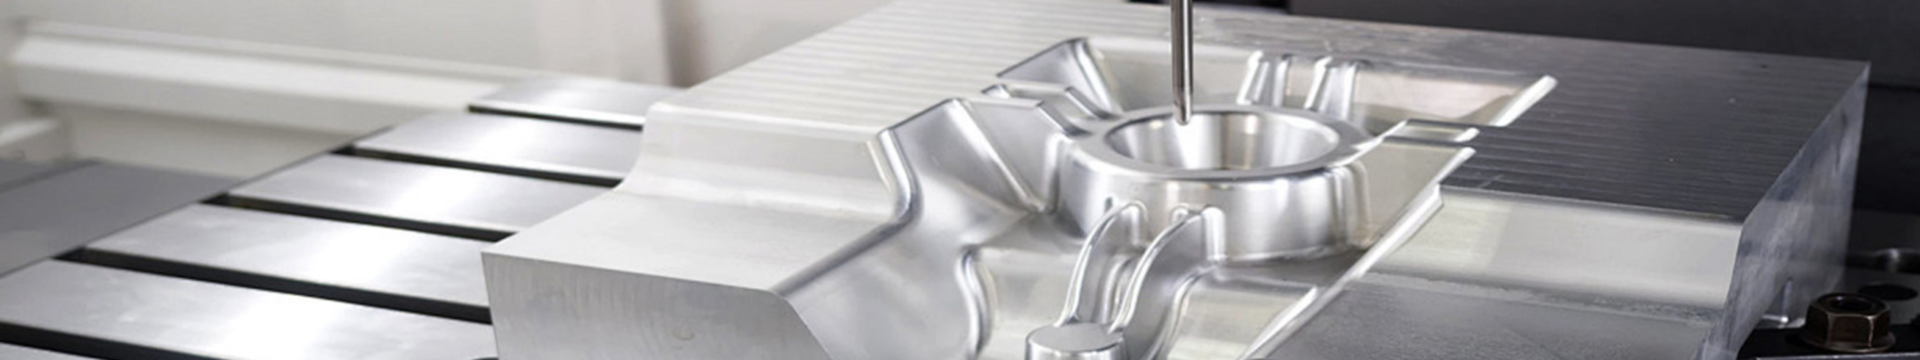
SunOn fabrique des produits sur mesurePlaque froide pour batterie EVdes prototypes et des pièces à faible volume à partir de plans clients et de modèles CAO 3D. Nos capacités d’usinage CNC prennent en charge les plaques en aluminium avec des conduits de refroidissement, des orifices, des trous filetés, des caractéristiques de montage, des surfaces d’étanchéité contrôlées et des finitions spécifiques au projet.
Chaque conception est examinée pour l’accès à l’usinage, l’épaisseur des parois, la géométrie des canals, les tolérances, la platitude, la finition et les exigences d’inspection avant le devis. SunOn peut prendre en charge de très petites quantités initiales, des lots de validation de conception, des montages pilotes et des productions répétées. La quantité minimale exacte dépend de la conception, du matériau, des tests et des exigences de fabrication.
Envoyez votre dessin 2D et votre modèle 3D à SunOn pour une revue de fabrication et de devis.
Plaques froides personnalisées pour batteries EV usinées CNC à partir de vos plans
Les packs et modules de batteries pour VE ont des dimensions, emplacements de ports, interfaces de montage, chemins de liquide de refroidissement et exigences d’étanchéité différents. SunOn fabrique donc des plaques froides selon des conceptions contrôlées par le client plutôt que d’offrir une configuration fixe unique.
Notre service d’usinage CNC basé sur le dessin peut couvrir :
- Longueur, largeur et épaisseur personnalisées de la plaque
- Conduits et poches de liquide de refroidissement ouverts ou usinables
- Conduits d’admission et de sortie du liquide de refroidissement
- Connexions filetées
- Trous de montage, perceuses et fraises
- Fonctionnalités de l’interface module de batterie
- Faces d’étanchéité contrôlées
- Exigences en planéité et rugosité de surface
- Ébavurage et traitement des bords
- Anodisation, revêtement, sablage, marquage ou autres finitions confirmées
- Inspection dimensionnelle basée sur des exigences de dessin convenues
Les projets typiques incluent des prototypes de validation de modules de batterie, des pièces d’ajustement et de contrôle de batterie, des composants d’essai thermique, des pièces pilote-construction, des quantités de pont, et des conceptions révisées de plaques froides après essais fonctionnels.
SunOn’sServices d’usinage CNC en aluminiumpeut supporter des projets nécessitant des pièces métalliques légères, des canaux usinés, des interfaces précises et un post-traitement contrôlé. La faisabilité finale dépend du dessin, de l’alliage, de l’accessibilité du canal, des tolérances, de la finition et des tests requis.
Ce que SunOn peut personnaliser
La plaque froide doit être définie par les exigences mécaniques, thermiques, d’étanchéité et d’installation du système de batterie. Les informations suivantes aident SunOn à évaluer la conception avec précision.
| Exigence de plaque froide | L’acheteur doit fournir | Revue de fabrication SunOn |
|---|---|---|
| Dimensions globales | Dessin 2D contrôlé et modèle CAO 3D | Taille de la crosse, tenue de la pièce, séquence d’usinage et risque de distorsion |
| Canals de refroidissement | Disposition des canals, largeur, profondeur et géométrie | Accès à outils, taille de la coupeuse, rayon de coin, profondeur et accès au nettoyage |
| Entrées et sorties | Position du port, type de filetage, orientation et enveloppe du connecteur | Accès à l’usinage, profondeur de filetage, tolérance positionnelle et jeu des outils |
| Caractéristiques de montage | Diagramme de trous, système de référence et détails des fixations | Emplacement du trou, alésage de contre-alésage, frais, filetage et méthode d’inspection |
| Surfaces d’étanchéité | Type de joint, surface de contact, platitude et exigences de finition | Stratégie d’usinage, contrôle des surfaces, masquage et mesure |
| Matériel | Alliés d’aluminium ou conditions de fonctionnement requises | Usinabilité, approvisionnement, environnement de corrosion et compatibilité des finitions |
| Traitement de surface | Type de finition, couleur, masquage et dimensions post-finition | Changement dimensionnel, protection du visage d’étanchéité et faisabilité du procédé |
| Inspection | Dimensions critiques, tolérances et format du rapport | Plan de mesure, équipement et portée de rapport |
| Essais fonctionnels | Pression, liquide de refroidissement, durée du test et limite d’acceptation | Disponibilité des tests, exigences d’équipement et devis séparés |
| Quantité | Quantité du prototype et demande future attendue | Plan d’installation, itinéraire d’usinage, planification et planification des ordres répétés |
Les acheteurs doivent identifier quelles dimensions sont vraiment cruciales. Appliquer des tolérances strictes à chaque caractéristique peut augmenter les coûts d’usinage et d’inspection sans améliorer les performances ou l’assemblage de la plaque froide.
Lorsque l’usinage CNC s’adapte à un projet de plaque froide de batterie EV
L’usinage CNC est particulièrement utile lorsque la conception de la plaque froide est encore en cours de validation ou peut changer entre les étapes de production. Cela permet aux ingénieurs de réviser le modèle CAO sans reconstruire des outils de production dédiés.
| Phase de projet | Pourquoi l’usinage CNC peut convenir | Que confirmer |
|---|---|---|
| Prototype initial | Prend en charge la géométrie personnalisée sans outillage dédié | Matériau, interfaces, canaux, quantité et dimensions critiques |
| Validation fonctionnelle | Produit des pièces métalliques pour l’assemblage, l’étanchéité et les essais thermiques | Planeté, finition de surface, conditions d’essai et exigences d’inspection |
| Construction pilote | Prend en charge de petits lots reproductibles avant la production à grande échelle | Contrôle des révisions, quantité de lots, documentation et calendrier de livraison |
| Production de ponts | Couvre une demande limitée pendant que le processus à long terme est évalué | Volume annuel, fréquence de répétition et objectifs de coût |
| Production à plus grande échelle | Peut rester adapté aux pièces complexes ou de précision | Que ce soit CNC ou une autre voie de fabrication est plus économique |
Pour le développement de prototypes et de faible volume, SunOn peut usiner de très petites quantités initiales selon la faisabilité du projet. Le MOQ final est confirmé après examen de la géométrie de la pièce, du matériau, des exigences de réglage, de finition, d’inspection et du périmètre des essais.
Pour des informations plus larges sur le développement de prototypes, voir SunOnUsinage CNC personnalisé pour prototypes.
Examen du DFM pour les canaux, ports, murs et surfaces d’étanchéité

Une plaque froide peut paraître simple vue de l’extérieur tout en contenant des éléments difficiles à usiner, inspecter, nettoyer, sceller ou finir. SunOn examine la conception avant la production afin d’identifier les risques de fabrication et de clarifier les exigences de dessin.
Profondeur du canal et accès à l’outil
La largeur et la profondeur du canal doivent permettre aux outils de coupe adaptés d’atteindre les surfaces requises. Les canaux étroits et profonds peuvent nécessiter de longs outils, augmenter les vibrations, réduire l’évacuation des éclats et créer des rayons internes d’angle plus grands que ce que montre le modèle original.
L’avis doit prendre en compte :
- Diamètre de l’outil et rayon d’angle pratique
- Rapport profondeur/largeur du canal
- Accès pour l’usinage et le nettoyage
- Portée et rigidité du coupeur
- Caractéristiques cachées derrière des murs ou des sous-coupes
- Espace pour le débavure et l’inspection
Les canaux de refroidissement complètement fermés peuvent nécessiter un couvercle séparé, un procédé d’assemblage ou une méthode de construction alternative. Ces exigences doivent être définies avant la soumission plutôt que d’être supposées à partir de la forme externe de la pièce.
Épaisseur et distorsion des parois
Les grandes plaques d’aluminium peuvent bouger à mesure que le matériau est retiré. Les planchers fins sous les conduits de refroidissement peuvent également se déformer lors de l’usinage, du serrage, de la finition ou de l’assemblage.
Avis sur SunOn :
- Épaisseur minimale des murs et des sols
- Bilan de retrait de matériaux
- Lieux de détention
- Séquence d’usinage
- Zones de contact critiques
- Post-usinage ou planéité post-finition
- Zones où la platitude locale compte plus que la plaque complète
Le dessin doit clairement identifier la surface de contact de la batterie, les zones d’étanchéité et les références de référence.
Ports, filetages et interfaces de montage
Les détails du port et du montage influencent à la fois la fabricabilité et l’intégration des packs. L’acheteur doit spécifier la norme de filetage, la profondeur de filetage, l’espace de jeu des connecteurs, l’orientation des ports, la méthode d’étanchéité, la position du trou et la relation de référence.
SunOn peut examiner si les caractéristiques nécessitent un fraisage et un perçage conventionnels ou un usinage multiface plus complexe. Des angles de port difficiles ou un accès restreint peuvent nécessiter une configuration différente ou un processus multi-axe.
Faces d’étanchéité et exigences de surface
Les faces d’étanchéité nécessitent des exigences mesurables. Une note générale comme « ne doit pas fuir » ne suffit pas à définir le processus d’usinage et d’inspection.
Le dessin doit indiquer :
- Méthode de scellement
- Zone de contact requise
- Tolérance à la platitude
- Rugosité de surface
- Emplacement du joint ou du joint
- Restrictions de revêtement ou d’anodisation
- Exigences de masquage
- Méthode d’inspection
- Critères d’acceptation des tests de fuite, lorsque applicables
SunOn’sServices d’usinage CNC de précisionSupportent le contrôle par dessin des dimensions critiques, des interfaces, des positions des trous et des exigences d’inspection.
Matériaux aluminium et options de finition de surface
L’alliage d’aluminium doit normalement suivre le plan technique approuvé. Lorsque le matériau n’est pas finalisé, la sélection doit prendre en compte la mécanique, la résistance mécanique, l’environnement de corrosion, l’exposition au liquide de refroidissement, le poids, la finition, l’étanchéité et tout procédé de jonction ultérieur.
L’aluminium 6061 est une option d’usinage polyvalente courante, mais elle n’est pas automatiquement adaptée à toutes les plaques froides de batteries de VE. Le choix final doit refléter les conditions de fonctionnement et les exigences de validation du système complet de gestion thermique de la batterie.
Les options de finition disponibles peuvent inclure :
- Finition telle qu’usinée
- Débavure et casse de tranchant
- Dynamitage de perles
- Anodisation
- Revêtement
- Polissage
- Marquage laser ou identification
La finition peut affecter la taille du trou, le filetage, la rugosité de la surface, les faces d’étanchéité et les dimensions finales. Les dimensions critiques post-finition et les zones de masquage doivent donc être indiquées sur le dessin.
Flux de travail de fabrication du prototype à la production
- Soumettre les fichiers du projet
Envoyez le modèle 3D, le dessin 2D contrôlé, les matériaux, la quantité, la finition, l’application et les exigences de test. - Examen d’ingénierie et DFM
SunOn passe en revue l’accès à l’usinage, les canals, l’épaisseur des parois, les ports, le filetage, les tolérances, les faces d’étanchéité, la finition et les exigences d’inspection. - Clarification des exigences et devis
Les deux parties confirment la révision du dessin, la quantité, le matériau, les dimensions critiques, les besoins de rapport, les tests fonctionnels et les exigences de livraison. - Préparation des matériaux et programmation CNC
L’équipe prépare le stock, les installations, les outils, la séquence d’usinage et le plan d’inspection. - Usinage CNC
Les canaux, faces, trous, ports, filetages et caractéristiques de montage sont usinés selon la conception approuvée. - Débavure et finition
Les pièces reçoivent le traitement des bords, le nettoyage, le traitement de surface, le revêtement ou le marquage spécifiés. - Inspection
Les dimensions convenues, l’emplacement des trous, le filetage, la planéité, les faces d’étanchéité, la finition et d’autres caractéristiques critiques sont vérifiées. - Tests fonctionnels confirmés
Les tests de pression, de débit ou de fuite ne sont réalisés que lorsque la capacité, la méthode, le dispositif et les critères d’acceptation sont confirmés dans le devis. - Retours et révisions du prototype
L’acheteur évalue le prototype et soumet les modifications requises du dessin. - Répétition ou planification de production
SunOn examine la quantité suivante, le contrôle de révision, la fréquence d’inspection, le calendrier et la route de fabrication à long terme.
Exigences de qualité et d’inspection

L’inspection de plaques froides doit se concentrer sur les caractéristiques qui affectent l’assemblage, l’étanchéité, le routage du liquide de refroidissement et l’intégration du pack batterie.
Selon le dessin et le devis, l’inspection peut couvrir :
- Vérification des matériaux
- Dimensions globales
- Dimensions du canal
- Positions de bâton et de trou
- Taille et profondeur du filetage
- Platitude et parallélisme
- Rugosité de surface
- Condition de la face de la scellerie
- Dimensions post-finition
- Exigences de finition visuelle
- Rapports d’inspection
- Emballage et protection des surfaces
L’inspection dimensionnelle ne confirme pas en soi la performance thermique, la distribution du débit, la perte de pression ou l’intégrité des fuites. Ces fonctions nécessitent des méthodes de validation distinctes et des critères d’acceptation clairement définis.
Les acheteurs nécessitant un test de pression ou de fuite doivent fournir la pression de travail, la pression de test, le liquide de refroidissement ou le milieu d’essai, la durée, le taux de fuite autorisé, la méthode de connexion et la documentation requise avant le devis.
Pourquoi travailler avec SunOn
SunOn propose plusieurs services de fabrication au sein d’une même organisation, incluant l’usinage CNC, le prototypage rapide, la finition, le moulage, la fonte sous pression, l’assemblage et le support à la production. Cela peut aider les équipes de développement à gérer les révisions de conception et les exigences de fabrication ultérieures sans changer de fournisseur à chaque étape du projet.
Les avantages pertinents incluent :
- Expérience en fabrication sur mesure depuis 1997
- Une usine de fabrication publiée de 32 000 mètres carrés
- Plus de 1 000 personnes
- Ingénierie basée sur le dessin et révision DFM
- Fraisage, perçage, taraudage et usinage multi-axes CNC en aluminium
- Prise en charge des prototypes, des petits lots et de la production répétée
- Finitions et options d’assemblage
- Expérience internationale en projets et exportations
- Certifications ISO 9001, ISO 14001 et IATF 16949 publiées
Le télescope final de la plaque froide reste spécifique au projet. SunOn n’assume pas la responsabilité de la conception thermique, de l’uniformité de température garantie, de l’optimisation CFD, des tests de pression ou des tests de fuite, sauf si ces services sont explicitement examinés et inclus dans le devis.
Que demander pour un devis de plaque froide pour batterie électrique
Fournir des informations complètes sur le projet réduit le temps de clarification et aide SunOn à préparer un devis plus précis.
Incluent :
- Nom de la partie et révision
- Application de module ou pack de batterie pour véhicules électriques
- Modèle CAO 3D
- Dessin 2D contrôlé
- Dimensions globales de la plaque
- Géométrie du canal de refroidissement
- Détails de l’entrée et de la sortie
- Spécifications de port et de filetage
- Emplacements des trous de montage
- Méthode de scellement
- Alliage d’aluminium
- Finition de surface
- Tolérances critiques
- Exigences de platitude et de rugosité de surface
- Type de liquide de refroidissement
- Pression de travail
- Pression d’essai et durée
- Critères d’acceptation du taux de fuite
- Documents d’inspection requis
- Quantité du prototype
- Quantité future attendue
- Calendrier de livraison cible
- Destination d’expédition
- Exigences de la NDA ou contrôle des documents
Questions fréquemment posées
SunOn peut-elle usiner une plaque froide personnalisée pour batterie EV ?
Oui, sous réserve d’une revue de conception. SunOn peut évaluer les plans clients pour les canaux usinables, les ports, les filetages, les caractéristiques de montage, les faces d’étanchéité, la planété, la finition et l’inspection dimensionnelle.
Puis-je commander seulement un prototype ou un petit lot ?
SunOn prend en charge de très petites quantités initiales et des projets CNC à faible volume. Le MOQ exact dépend de la géométrie de la pièce, du matériau, de la configuration, de la finition, de l’inspection, des essais et des exigences commerciales.
Quels fichiers sont requis pour un devis ?
Fournir à la fois un modèle CAO 3D et un dessin 2D contrôlé. Le dessin doit identifier le matériau, les dimensions critiques, les datums, les tolérances, le filetage, la platitude, la finition de surface, les exigences d’inspection et le statut de révision.
SunOn peut-il manipuler les canaux internes du liquide de refroidissement ?
SunOn peut usiner des canaux ouverts ou accessibles lorsque l’outil atteint les surfaces requises. La profondeur, la largeur, le rayon de coin, l’épaisseur du mur, l’accès de nettoyage et la méthode utilisée pour fermer ou sceller les canaux doivent être examinés.
Quel alliage d’aluminium devrais-je choisir ?
L’alliage doit correspondre aux exigences mécaniques, de corrosion, de liquide de refroidissement, de finition, d’assemblage et d’exploitation du projet. L’aluminium 6061 est une option d’usinage courante, mais le bon matériau doit être approuvé par l’équipe d’ingénierie de l’acheteur.
SunOn peut-il effectuer des tests de pression ou de fuite ?
Les tests doivent être spécifiés dans l’appel d’offres et confirmés dans le devis. Indiquez le milieu d’essai, la pression, la durée, le débit de fuite autorisé, la méthode de connexion et les exigences de documentation.
Comment inspectent-elles la platitude et les surfaces d’étanchéité critiques ?
La méthode d’inspection dépend du dessin, de la tolérance, de la taille de la pièce, de l’état de la surface et des exigences de rapport. Marquez clairement les zones d’étanchéité critiques et les surfaces de référence afin que SunOn puisse préparer un plan de mesure approprié.
SunOn peut-il aider à améliorer la conception thermique ?
SunOn peut fournir un retour DFM axé sur la fabrication concernant l’accès à l’usinage, les murs, les canaux, les ports, les tolérances, la finition et l’inspection. L’analyse CFD, l’optimisation du liquide de refroidissement ou la simulation thermique ne doivent pas être supposées sauf confirmation séparée.
Le design peut-il être modifié après les tests du prototype ?
Oui. Les prototypes usinés CNC peuvent être révisés en mettant à jour le modèle CAO approuvé et le dessin. Un nouvel examen et un devis peuvent être nécessaires si les modifications affectent le matériau, la montage, le temps d’usinage, les tests ou l’inspection.
Demandez un devis personnalisé pour une plaque froide de batterie EV
Téléchargez le dessin 2D de votre batterie EV à la plaque froide et le modèle 3D CAD pour le DFM et la revue du devis de SunOn. Incluez le matériau, la quantité du prototype, le volume futur attendu, la géométrie du canal, les détails des ports, la platitude critique, les surfaces d’étanchéité, la finition, les documents d’inspection et toute exigence de test de pression ou de fuite.
