

Plaques froides liquides pour centres de données : fabrication sur mesure par SunOn
À mesure que les serveurs d’IA, les systèmes informatiques haute performance et les processeurs densément compactés génèrent plus de chaleur, le refroidissement liquide direct vers la puce devient de plus en plus important. Une plaque froide liquide de centre de données transfère la chaleur concentrée du CPU, du GPU ou d’autres composants électroniques vers un liquide de refroidissement en circulation. Ses performances dépendent non seulement de la conception thermique, mais aussi d’une géométrie précise des canals, des surfaces d’étanchéité fiables, des emplacements corrects des ports et des zones de contact contrôlées.
SunOn propose un usinage CNC personnalisé pour les composants de plaques froides de centres de données, basé sur les plans clients et les exigences techniques. Notre équipe peut examiner vos fichiers CAO, identifier les risques de fabrication, produire des prototypes et soutenir la planification en petits lots ou en production.
Demandez un devis pour une plaque froide :Envoyez-nous vos plans, exigences en matériaux, quantité, tolérances, finitions et besoins d’inspection pour examen.
Fabrication de plaques froides liquides personnalisées pour centres de données par SunOn
SunOn fabrique des composants de plaques froides personnalisées à partir de dessins 2D fournis par les clients et de modèles CAO 3D. Le périmètre de fabrication est examiné selon la géométrie de la plaque, le matériau, la conception interne des canaux, la méthode d’étanchéité, les tolérances requises, le traitement de surface et la quantité commandée.
Les projets peuvent inclure :
- Plaques froides en aluminium usiné CNC
- Bases et housses de plaques froides personnalisées
- Conduits et poches internes de liquide de refroidissement
- Caractéristiques des ports d’entrée et de sortie
- Trous filetés et motifs de fixation
- Surfaces de contact thermique contrôlé
- Joints et zones d’étanchéité
- Pièces prototypes pour les essais d’ajustement et d’assemblage
- Petites quantités et quantités de production
- Débavurage, finition et inspection dimensionnelle
Les canaux fermés complexes, les couvercles collés, les assemblages scellés et les exigences de test spéciales sont évalués individuellement. SunOn confirme le procédé de fabrication approprié après avoir examiné la conception complète, plutôt que de supposer que chaque plaque froide peut être produite selon la même méthode.
Pour des options de fabrication plus larges liées à cette catégorie de produits, les acheteurs peuvent également consulter les modèles SunOnServices d’usinage CNC de précision.
Ce dont SunOn a besoin pour fabriquer votre plaque froide
Un nom de produit et des dimensions externes ne suffisent pas à citer avec précision une plaque froide liquide serveur personnalisée. SunOn a besoin d’informations mécaniques complètes ainsi que des détails opérationnels pouvant affecter les besoins en matériaux, finition, inspection et essais.
| Informations à fournir | Pourquoi c’est nécessaire |
|---|---|
| Modèle CAO 3D | Définit la géométrie complète de la pièce et les caractéristiques internes |
| Dessin de fabrication 2D | Spécifie les tolérances, les datums, les filetages, les finitions et les exigences d’inspection |
| Disposition des sources de chaleur | Identifie les zones de contact du processeur, du GPU ou des composants |
| Enveloppe externe maximale | Confirme l’espace d’installation disponible |
| Motif de trou de montage | Contrôle de l’alignement avec le matériel serveur |
| Détails de l’entrée et de la sortie | Définit la taille du port, la norme du thread, l’orientation et le type de connexion |
| Exigences en matière | Affecte l’usinage, le poids, la conductivité, le comportement de corrosion et le coût |
| Type de liquide de refroidissement | Aide à revoir le matériel et à la compatibilité des finitions |
| Débit et pression de fonctionnement | Fournit un contexte pour les besoins en canal, en port et en test |
| Limites de platitude et de rugosité | Définit les surfaces critiques de contact thermique et d’étanchéité |
| Quantité et stade du projet | Détermine la planification du prototype, du pilote ou de la production |
| Besoins en tests et documentation | Évite les hypothèses lors du devis et de l’inspection |
L’équipe d’ingénierie thermique de l’acheteur doit fournir la charge thermique requise, le liquide de refroidissement, le débit, la chute de pression autorisée, la pression de fonctionnement, les limites de température et les objectifs de performance. SunOn utilise ces informations pour comprendre le projet et évaluer la fabricabilité. La simulation thermique ou l’optimisation des performances du canal doivent être discutées séparément si nécessaire.
Considérations sur l’usinage CNC pour les plaques froides de centres de données
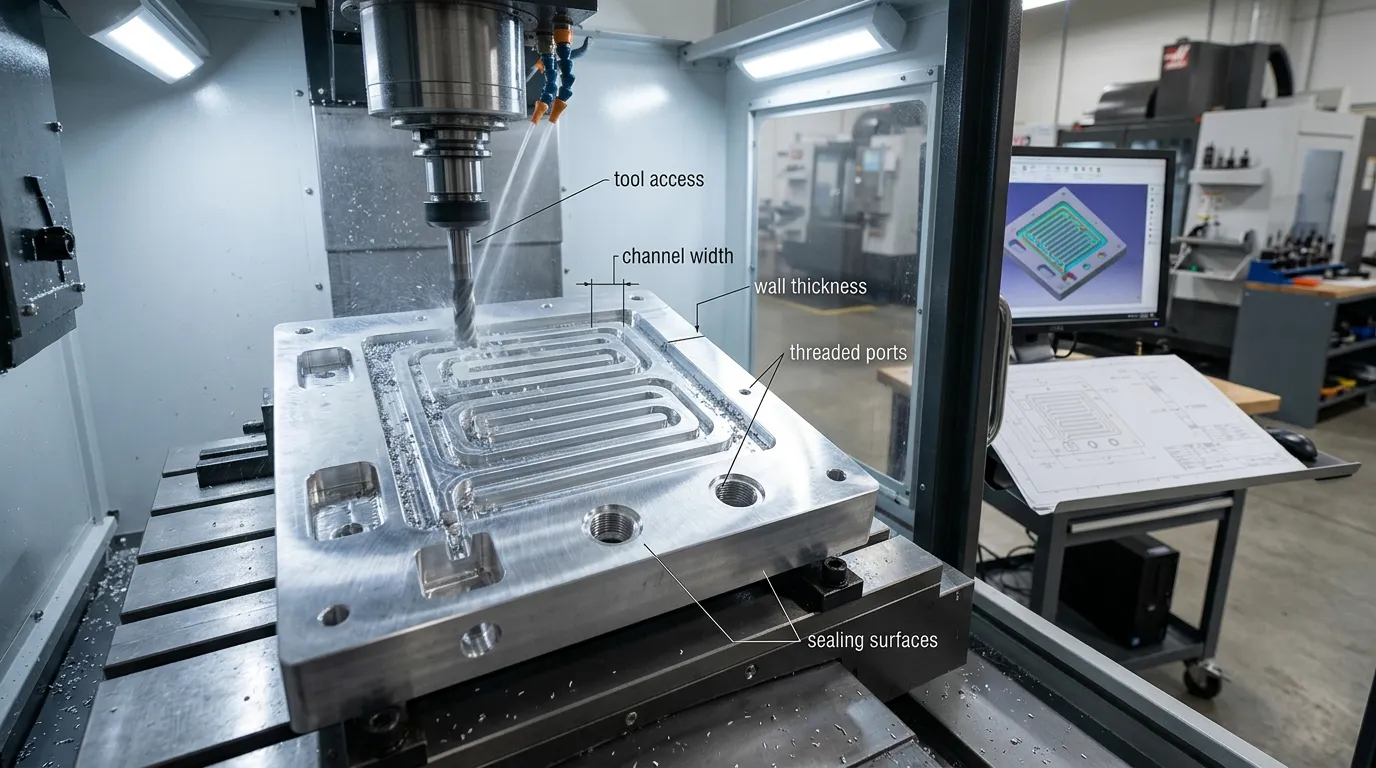
Les plaques froides contiennent souvent plusieurs zones fonctionnelles au sein d’un composant relativement mince. Les canaux internes, les ports filetés, les éléments de montage, les surfaces d’étanchéité et les zones de contact thermique doivent fonctionner ensemble sans créer de difficultés inutiles d’usinage ou d’inspection.
Géométrie des canaux internes
Les conduits internes de liquide de refroidissement peuvent être usinés dans une base de plaque froide avant l’application d’un couvercle ou d’une méthode de fermeture. Leur fabricabilité dépend de :
- Largeur et profondeur du canal
- Accès aux outils
- Rayon d’angle interne
- Distance entre les canaux et les surfaces externes
- Épaisseur minimale de paroi
- Exigences d’usinage à gros budget
- Transitions entre le canal et le port
- Enlèvement des meules et propreté interne
- Le couvercle ou l’interface de scellement proposé
Des canaux très étroits, des coins internes vifs, des murs profonds non soutenus ou des éléments inaccessibles peuvent nécessiter un ajustement de conception ou une méthode de fabrication différente. Un examen DFM peut identifier ces risques avant que le matériel ne soit commandé.
SunOn se concentre sur la capacité de produire de manière cohérente la géométrie du canal fourni. Le client reste responsable de définir les exigences thermiques et hydrauliques sauf si des services d’ingénierie supplémentaires sont convenus.
Ports de montage, filetage et fonctionnalités de montage
Les orifices d’admission et de sortie doivent correspondre aux raccords, tubes ou collecteurs prévus. Le dessin doit définir la norme du filetage, le diamètre du conduit, la profondeur, la méthode d’étanchéité, l’orientation et tout jeu requis autour de la connexion.
Les exigences de montage doivent inclure :
- Emplacement du trou et tolérance positionnelle
- Spécification à trou traversant ou trou aveugle
- Type de filetage et profondeur d’engagement
- Exigences d’insertion
- Dimensions de la fraise ou de la fraise
- Dégagement des raccords et composants adjacents
- Références de référence pour l’alignement
Des spécifications incorrectes ou incomplètes des ports peuvent entraîner des fuites, des problèmes d’assemblage ou de compatibilité, même lorsque le corps principal de la plaque froide est usiné correctement.
Contacts thermiques et surfaces d’étanchéité
La zone de contact processeur et les surfaces d’étanchéité nécessitent généralement un contrôle plus étroit que les faces externes non fonctionnelles. Les exigences critiques peuvent inclure :
- Plateté
- Parallélisme
- Rugosité de surface
- Relations de référence
- Dimensions du joint
- Sceller les zones de compression
- Condition de face bâbord
- Masquage de finition
- Dimensions après anodisage, plaquage ou revêtement
Des tolérances strictes doivent être appliquées uniquement là où elles supportent le contact, l’étanchéité, l’ajustement, la géométrie du chemin de flux ou l’assemblage. Appliquer des tolérances très strictes à chaque caractéristique peut augmenter la complexité de production et d’inspection sans améliorer la fonction de la plaque froide.
Matériaux et finitions pour plaques froides personnalisées
Plaques froides en aluminium
L’aluminium est couramment envisagé pour les plaques de refroidissement liquide usinées en CNC car il combine un poids relativement faible, une bonne usinabilité et une conductivité thermique utile. SunOn’sServices d’usinage CNC en aluminiumsupportent des plaques personnalisées, des poches, des canaux, des éléments filetés, des trous de montage et d’autres géométries thermiques de composants.
L’alliage final doit être choisi selon :
- Performance thermique et mécanique requise
- Compatibilité des liquides de refroidissement
- Considérations sur la corrosion
- Épaisseur de la pièce et géométrie du canal
- Traitement de surface
- Objectifs de poids
- Stabilité dimensionnelle
- Quantité de production
Les discussions sur les finitions disponibles peuvent inclure les surfaces usinées, le débavurage, le polissage, l’anodisage, le placage ou le revêtement. Les zones masquées et les dimensions critiques des finitions doivent être indiquées sur le dessin car les traitements de surface peuvent modifier les dimensions et l’état de la surface.
Cuivre et autres matériaux
Le cuivre peut être envisagé lorsque la conductivité thermique est plus élevée, mais il est plus lourd, généralement plus coûteux, et peut nécessiter une attention accrue à l’usure de l’outil, au contrôle des meules, à l’oxydation et au traitement des surfaces.
| Facteur de décision | Aluminium | Cuivre |
|---|---|---|
| Poids | Lower | Plus haut |
| Usinabilité | Généralement pratique | Nécessite un contrôle attentif de l’outil et des meules |
| Conductivité thermique | Bien | Plus haut |
| Coût des matériaux | Généralement plus bas | Généralement plus haut |
| Considérations sur la finition | L’anodisation ou le revêtement peuvent être spécifiés | Le placage ou le contrôle de l’oxydation peuvent être pertinents |
| Sélection finale | En fonction des exigences du projet | En fonction des exigences du projet |
SunOn évalue le matériau spécifié par rapport au dessin, à la géométrie, à la finition et à la quantité avant de confirmer la faisabilité de la production.
Le flux de travail de fabrication de plaques froides de SunOn
- RFQ et examen des fichiers
SunOn examine le modèle CAO, le dessin 2D, les matériaux, la quantité, la finition, l’application et les exigences de documentation. - Critique du DFM
L’équipe vérifie l’accessibilité des canals, l’épaisseur des parois, les rayons internes, la géométrie des ports, les détails du filetage, les surfaces d’étanchéité, les tolérances et les risques de finition. - Confirmation des matériaux et du procédé
Le matériau de stock approprié, les opérations d’usinage, les installations, les fixations et les exigences de post-traitement sont confirmés. - Programmation et planification des équipements
Les programmes CNC et les travaux de travail sont préparés à contrôler les surfaces critiques et les relations entre les caractéristiques. - Usinage de précision
Les canaux, poches, surfaces de contact, ports, trous, filetages et éléments de montage sont produits selon le dessin approuvé. - Débavure et finition
Les pièces reçoivent le processus convenu de débavure, de nettoyage, de polissage, d’anodisation, de placage, de revêtement ou d’autres procédés de finition. - Inspection et examen des échantillons
Les dimensions critiques et les caractéristiques fonctionnelles sont inspectées selon le plan d’inspection convenu. - Planification de prototypes ou de production
Après l’approbation du prototype, SunOn peut discuter des quantités pilotes, des commandes répétées et des exigences de production.
Les acheteurs développant un nouveau design peuvent utiliser SunOnUsinage CNC personnalisé pour prototypesÉvaluer l’ajustement, l’assemblage et la faisabilité de fabrication avant de s’engager dans des quantités plus importantes.
Exigences de qualité que les acheteurs doivent définir

Les exigences de qualité doivent être convenues avant le devis. Cela permet à SunOn de planifier correctement l’usinage, la finition, l’inspection, la documentation et tout test spécifique au projet.
Les exigences importantes peuvent inclure :
- Platéité de surface par contact thermique
- Rugosité de surface
- Position du port et du trou de montage
- Type de filetage et méthode d’inspection
- Dimensions internes du canal
- Épaisseur minimale de paroi
- Géométrie des faces d’étanchéité
- Limites de meule
- Épaisseur de finition
- Exigences de masquage
- Dimensions après traitement de surface
- Documentation matérielle
- Rapports d’inspection dimensionnelles
- Exigences de propreté interne
- Protection de l’emballage et des ports
Les tests de fuite, de pression, de débit ou de propreté doivent être clairement spécifiés. La RFQ doit indiquer le milieu d’essai, la pression, la durée, la limite d’acceptation, l’état du débit et le rapport requis. SunOn confirmera si les tests demandés peuvent être réalisés en interne, coordonnés à l’externe, ou doivent rester sous la responsabilité du client.
Soutien au prototype, au pilote et à la production
Prototype
Un prototype usiné CNC peut aider à vérifier :
- Ajustement extérieur
- Alignement du processeur ou de la source de chaleur
- Emplacement du trou de montage
- Orientation du port
- Garde au sol
- Séquence d’assemblage
- Interface de scellement
- Essais thermiques et de débit réalisés par le client
La production de prototypes permet également aux deux équipes d’identifier les problèmes de dessin ou d’usinage avant la publication de quantités plus importantes.
Pilote ou petit lot
Un lot pilote peut être utilisé pour confirmer :
- Répétabilité dimensionnelle
- Méthodes d’inspection
- Finition de surface
- Compatibilité d’assemblage
- Emballage
- Procédures de test fonctionnel
- Exigences d’approbation des fournisseurs et des clients
Planification de la production
Pour la production continue, SunOn examine la quantité de lot, la stabilité du procédé, la fréquence d’inspection, la capacité de finition, la documentation, l’emballage et la planification de livraison. L’équipe peut également évaluer si l’usinage CNC reste le processus de production approprié à mesure que les quantités augmentent.
Pourquoi travailler avec SunOn pour des composants personnalisés de plaques froides ?
SunOn prend en compte la fabrication basée sur le dessin plutôt que d’offrir une plaque froide fixe prête à l’emploi pour un centre de données. Cela donne aux OEM et aux équipes d’ingénierie un meilleur contrôle sur la géométrie, le matériau, les ports, les caractéristiques de montage, les canaux, les tolérances et les finitions.
Les capacités pertinentes incluent :
- Fabrication à partir de fichiers et dessins CAO clients
- Critique du DFM avant production
- Usinage CNC en aluminium personnalisé
- Fraisage, perçage, taraudage et usinage multifaces
- Soutien des prototypes et des petits lots
- Planification de la production
- Post-traitement et coordination de la finition
- Planification de l’inspection pour les dimensions critiques
- Support pour les pièces nécessitant des procédés de fabrication supplémentaires
SunOn ne suppose pas la compatibilité des processeurs, les performances thermiques, l’adéquation du liquide de refroidissement ou la qualification des centres de données. Ces exigences doivent être définies et validées pour le système spécifique du client. Cette approche maintient les décisions de fabrication liées à la conception approuvée et aux spécifications mesurables.
Demandez un devis pour une plaque froide de centre de données
Envoyez à SunOn les informations suivantes pour examen :
- Dessin de fabrication 2D
- Modèle CAO 3D
- Matériau et alliage
- Quantité requise
- Géométrie interne du canal
- Exigences de port et de thread
- Motif de trou de montage
- Tolérances critiques et datums
- Finition de surface
- Liquide de refroidissement et conditions de fonctionnement
- Exigences d’inspection et de documentation
- Critères de test de fuite, de pression, de débit ou de propreté
- Lieu de livraison et calendrier cible
SunOn examinera les fichiers pour la fabricabilité CNC et préparera un devis spécifique au projet.
Questions fréquemment posées
Quels fichiers sont nécessaires pour un devis de plaque froide liquide dans un centre de données ?
Fournir un modèle CAO 3D et un dessin de fabrication 2D. Le dessin doit définir le matériau, les dimensions critiques, les tolérances, les datums, les portes, les filetages, les caractéristiques de montage, les surfaces d’étanchéité, la finition, les exigences d’inspection, la quantité et tout test requis.
SunOn peut-elle fabriquer des plaques froides en aluminium pour centres de données ?
SunOn propose un usinage CNC en aluminium personnalisé pour les plaques thermiques et composants associés. La faisabilité finale dépend de l’alliage, de la géométrie, de la conception des canals, de l’épaisseur de la paroi, des tolérances, de la finition, de la méthode d’étanchéité, de la quantité et des exigences complètes du dessin.
SunOn peut-elle produire des prototypes de plaques froides ?
Oui. SunOn prend en chargement les prototypes usinés CNC et les petits lots pour les vérifications d’ajustement, les tests d’assemblage, la vérification des ports, l’évaluation des scellements et la validation fonctionnelle réalisée par le client.
Les conduits internes de liquide de refroidissement peuvent-ils être usinés CNC ?
De nombreuses géométries de canaux et de poches peuvent être usinées CNC. La faisabilité dépend de la largeur du canal, de la profondeur, de l’accès de l’outil, des rayons internes, de l’épaisseur de la paroi, des exigences des meules, de la propreté et de la méthode utilisée pour fermer ou sceller les canals.
Quelles tolérances doivent être spécifiées pour une plaque froide ?
Des tolérances strictes doivent être appliquées aux caractéristiques fonctionnelles telles que les surfaces de contact thermique, les zones d’étanchéité, les positions des orifices, les trous de montage, la géométrie des canals et les interfaces d’assemblage. Les surfaces générales doivent utiliser des tolérances pratiques pour éviter des coûts inutiles et une complexité d’inspection.
SunOn propose-t-il des tests de fuite ou de pression ?
Les exigences de test doivent être incluses dans la RFQ. Spécifiez le milieu, la pression, la durée, la limite d’acceptation et la documentation nécessaire. SunOn confirmera si le test peut être effectué en interne, coordonné à l’externe ou effectué par le client.
SunOn peut-il optimiser les performances thermiques d’une plaque froide ?
SunOn peut examiner une plaque froide pour vérifier la fabricabilité CNC, y compris l’accès au canal, l’épaisseur de la paroi, les orifices, les tolérances, les finitions et les exigences d’inspection. La simulation thermique, l’optimisation du canal, la qualification du processeur et les garanties de performance ne doivent être incluses que lorsqu’elles sont confirmées séparément.
Envoyez à SunOn votre dessin 2D, modèle CAO 3D, matériau, quantité, exigences en canal et en port, tolérances critiques, finition de surface, conditions de fonctionnement, besoins d’inspection et critères de test.Demandez dès aujourd’hui un devis pour une plaque froide liquide pour centre de données et une revue DFM auprès de SunOn.
