

8 étapes clés de l’ingénierie d’un service de moulage sous pression à chambre froide – de la conception à la production de masse
Il y a une raison pour laquelle un moule de qualité pour la fonte sous pression est une base cruciale de chaque composant métallique fabriqué. La précision est essentielle à chaque étape du service de fonte sous pression à chambre froide pour les alliages d’aluminium et de zinc, depuis la première discussion sur le prix jusqu’à la dernière série. Les procédures suivantes aident les fabricants à prolonger la durée de vie de l’outil et à gérer les coûts.
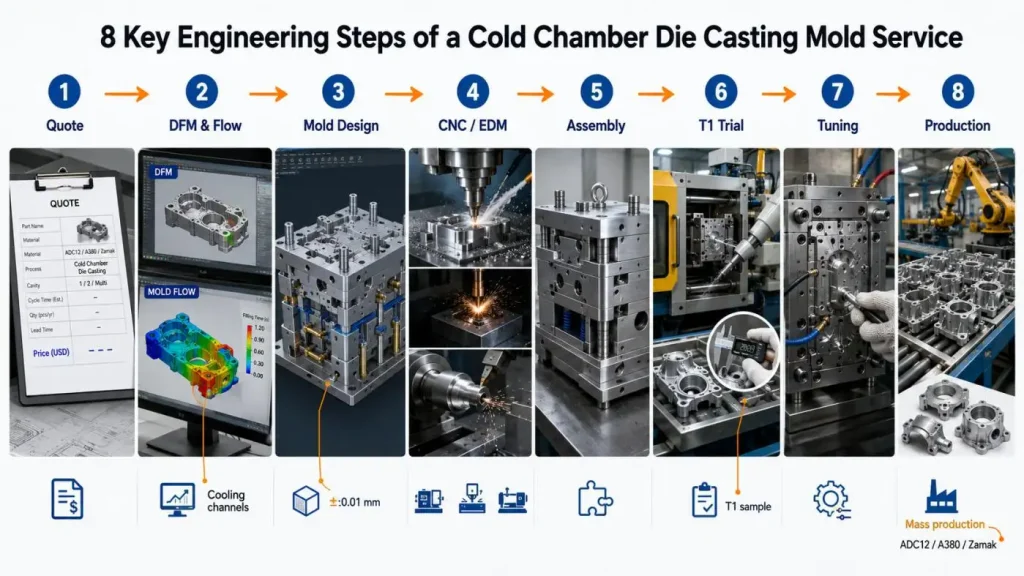
Ce qui suit est présenté sur les huit procédures d’ingénierie cruciales qui aident à la construction d’un moule de coulage sous pression pour Alu & Zinc Alloys. Il le fait avec des exemples de premier plan dans l’industrie, et met particulièrement en avant la supériorité des compétences commerciales de SunOn.
Étape 1 : Évaluation des prix et négociation
Un projet de moulage réussi est le résultat d’une compréhension commune entre le fournisseur et le client des exigences commerciales et techniques.
• Examinez attentivement les plans des composants de votre client : Les ingénieurs vérifient les dimensions requises ainsi que les tolérances, l’alliage de coulée (aluminium ADC12, aluminium A380 ou zinc Zamak 3/5) et la quantité prévue par an.
• Clarifier les exigences dès le début du projet : Les questions relatives à la finition de surface requise, au post-traitement (CNC, placage) et au calendrier de livraison seront répondues avant tout travail sur la conception.
• Fournir un devis expliquant tous les coûts : la qualité de l’acier d’outillage (H13, 8407), le nombre de cavités, la complexité des canaux de refroidissement et la durée de vie attendue du moule influenceront tous le devis final.
• Négocier le prix en fonction de la valeur du service : Il est courant qu’un service de coulage sous pression à chambre froide avec un moule de meilleure qualité ait un coût initial plus élevé ; cependant, ce service aura un coût nettement inférieur lors de séries de production à grande série.
Grâce à l’expertise de plusieurs décennies, l’équipe SunOn propose des prix réalistes, très compétitifs et sans coûts cachés.
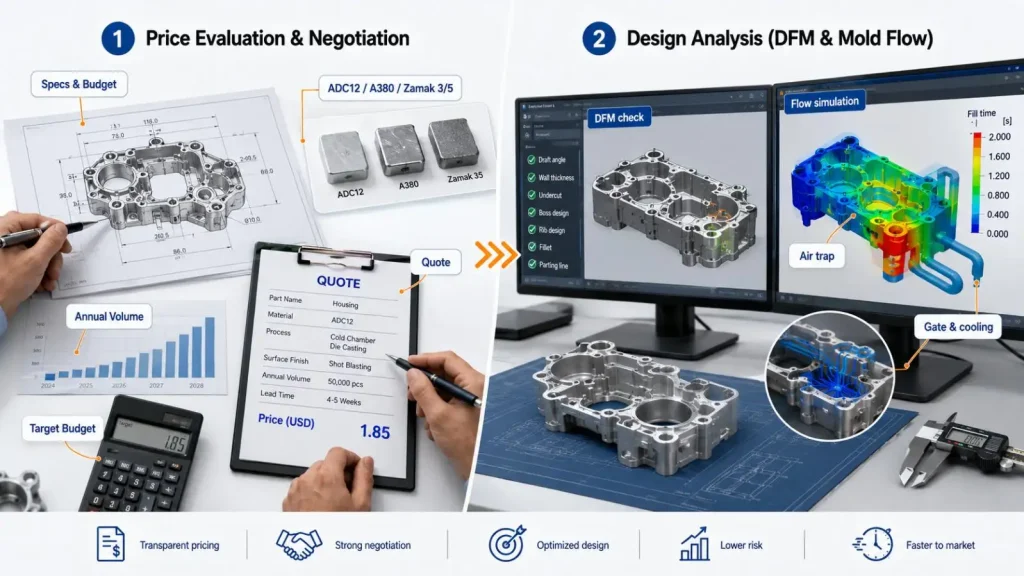
Étape 2 : Analyse de conception (DFM et analyse de l’écoulement de moisissures)
Les ingénieurs effectuent la conception pour la fabricabilité (DFM) et la simulation de l’écoulement du moule (si nécessaire) avant la fabrication des outillages.
• Identifier rapidement les défauts de conception : angles vifs, épais et angles de tirage inégals, etc., sont identifiés et corrigés.
• Simulation de l’écoulement du moule : La simulation de l’écoulement du moule montre le motif de remplissage et les siphons à air, et montre les fermetures à froid ainsi que le comportement de solidification des alliages d’aluminium et de zinc.
• Conception des vannes et des conduits : La conception est modifiée pour fournir un remplissage symétrique de la section transversale de l’injection et du conduit.
• Prédire le refroidissement : La présence de points thermiques ou de refroidissement et de canaux de refroidissement supplémentaires ou d’inserts en cuivre au béryllium indique un besoin de refroidissement supplémentaire.
SunOn réalise des analyses de flux de moules pour tous les projets de moules en moulage sous pression en alu et alliage de zinc, ce qui réduit les itérations de tests physiques.
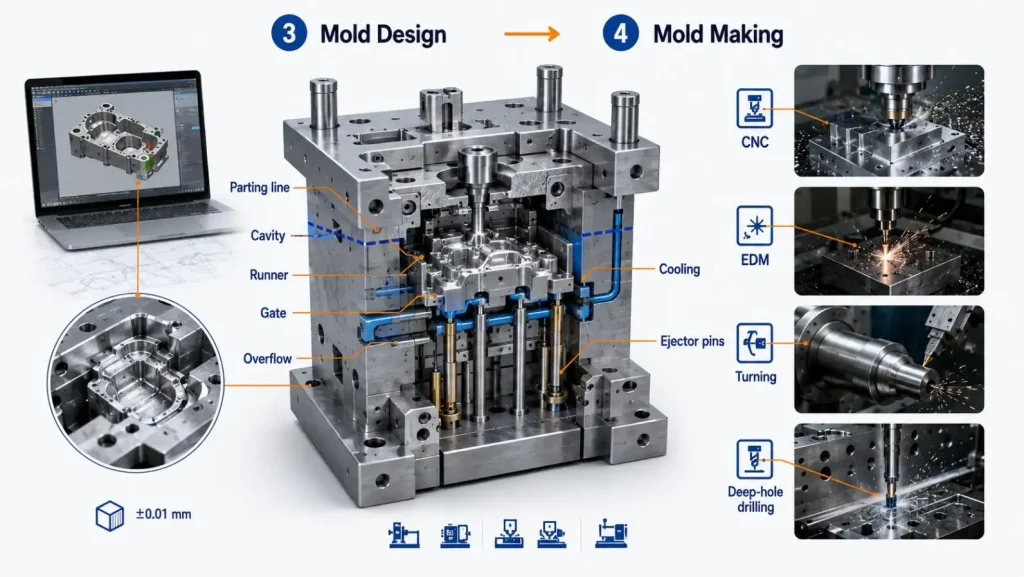
Étape 3 : Conception de moule
À la réception du DFM, la conception du moule 3D est lancée. Cela décrit chaque composant qui sera usiné.
• Conception des surfaces de séparation et de la cavité : Cela détermine l’ouverture et l’éjection de la pièce du moule. Le nombre de caries peut être augmenté si la pièce est petite.
• La combinaison de la viscosité de l’alliage et du volume de tir de la machine d’injection détermine les dimensions des puits sprue, runner, gate et overflow.
• Conception des canaux de refroidissement : Le refroidissement est conçu pour être aussi rapide que possible afin de minimiser le temps nécessaire à un cycle de fabrication complet.
• Conception du système d’éjection : Les goupilles et manchons d’éjection sont conçus pour garantir que la pièce puisse être éjectée avec un minimum de dommages.
Étape 4 - Fabrication de moules (usinage CNC, EDM, tournage)
À ce stade de la fabrication, la conception est suivie de près par la formation des blocs et des cavités.
• Cela se fait d’abord en effectuant un fraisage brut puis fini par CNC (contrôle numérique informatique). Tous les blocs de cavité sont usinés avec une tolérance de ±0,01 mm.
• L’usinage par décharge électrique (EDM) est utilisé pour des caractéristiques impossibles à atteindre avec l’usinage conventionnel, par exemple des trous profonds ou des nervures à section transversale fine.
• Tournage : Un tour de précision est utilisé pour toute caractéristique de rotation dans la conception, notamment les bagues de grappe et les goupilles d’éjection.
• Les conduits de refroidissement sont forés selon la conception et formés à l’aide d’un véritable forage en profondeur.
• Texture de surface : Si les éléments de la pièce doivent être gravés, ce serait l’étape pour compléter la finition de surface.
Avec un usinage entièrement planifié en interne, SunOn peut éviter les pièges d’une forte dépendance aux sous-traitants. Cela garantit une livraison rapide des outillages entièrement peuplés, tout en garantissant un excellent niveau de contrôle qualité.
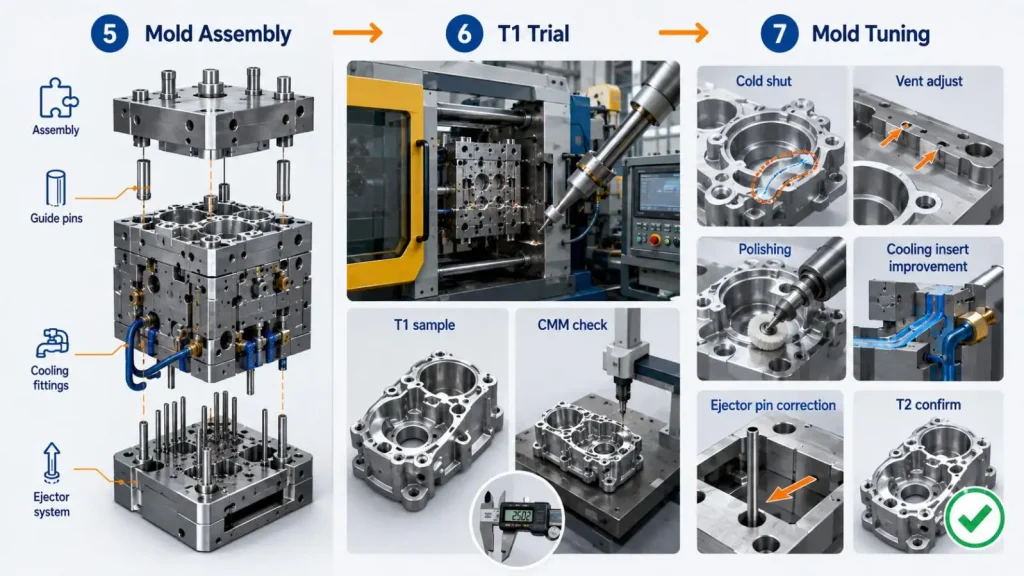
Étape 5 : Assemblage du moule
Tous les composants usinés individuellement s’assemblent pour créer une base de moule opérationnelle.
• Alignement de la cavité et des plaques du noyau : Les goupilles guides et leurs bagues sont utilisées pour faciliter l’alignement parfait à chaque cycle.
• Installation du système d’éjection : Les plaques et broches d’éjection sont assemblées et testées pour leur facilité opérationnelle.
• Connexion des raccords de refroidissement : Les raccords des tuyaux de refroidissement ou des collecteurs sont installés aux canaux de refroidissement pour permettre le passage de l’eau de refroidissement ou de l’huile.
• Tests des mécanismes de glissade : Les noyaux latéraux ou coulisseurs (pour les caractéristiques de sous-coupe) sont vérifiés pour détecter la liberté de mouvement.
• Vérification de tous les fixateurs et éléments d’étanchéité : joints toriques, baguettes, vis, etc. sont assemblés pour éviter les fuites et le desserrement pendant l’opération.
L’assemblage est réalisé de manière à garantir que le moule s’ouvre et se ferme en cycles, éjectant les composants de manière fiable pendant des dizaines de milliers de cycles.
Étape 6 : Essai de moisissure (Inspection de l’échantillon T1)
Avant le lancement de la production de masse, le moule est d’abord utilisé dans une machine de coulage sous pression à chambre froide.
• Charger le moule sur une machine à chambre froide : le moule est verrouillé et la gaine de tir est positionnée en ligne avec le piston d’injection.
• Contrôler les paramètres et injecter l’aluminium ou le zinc en fusion : Les premiers tirs sont effectués avec pression, vitesse et température toutes assez basses.
• Analyse dimensionnelle des échantillons T1 : Les échantillons moulés ont été mesurés par le CMM et comparés au dessin original.
• Vérification visuelle des défauts : fermeture à froid, marque de flux, porosité et défauts de remplissage incomplets ont été notés.
• Évaluer la qualité de l’éjection : Les échantillons moulés ne doivent pas présenter de signes d’éjection retenue ; ils doivent également être dans un état d’équilibre non courbé.
Les ingénieurs de SunOn collectent les données de chaque essai puis rédigent un rapport d’inspection détaillé pour le client afin de documenter l’essai afin de garantir la transparence opérationnelle.
Étape 7 : Réglage et optimisation du moule
Les résultats T1 antérieurs étaient utilisés pour régler le moule afin de minimiser les défauts et maximiser le temps de cycle.
• Modifications de la grille / évent : Les changements de forme et de taille des conduits peuvent être réalisés par un meulage mineur ou un travail EDM, et maximiser le remplissage.
• Inserts / canaux de refroidissement : Des inserts ou canaux supplémentaires peuvent être ajoutés pour aider à atténuer les points chauds.
• Polissage des cavités : les cavités qui subissent un polissage des cavités permettent un écoulement des métaux plus fluide.
• Broches éjectrices : Les goupilles éjectrices peuvent être modifiées en longueur et en position pour faciliter le tirage de la pièce et ne plus provoquer de déformation.
• Améliorations des essais : Un second essai (T2) est réalisé pour confirmer que les problèmes sont résolus avant la production.
L’amélioration d’un moule « fonctionnel » en un moule haute performance est réalisée par un procédé itératif critique appelé accordage.
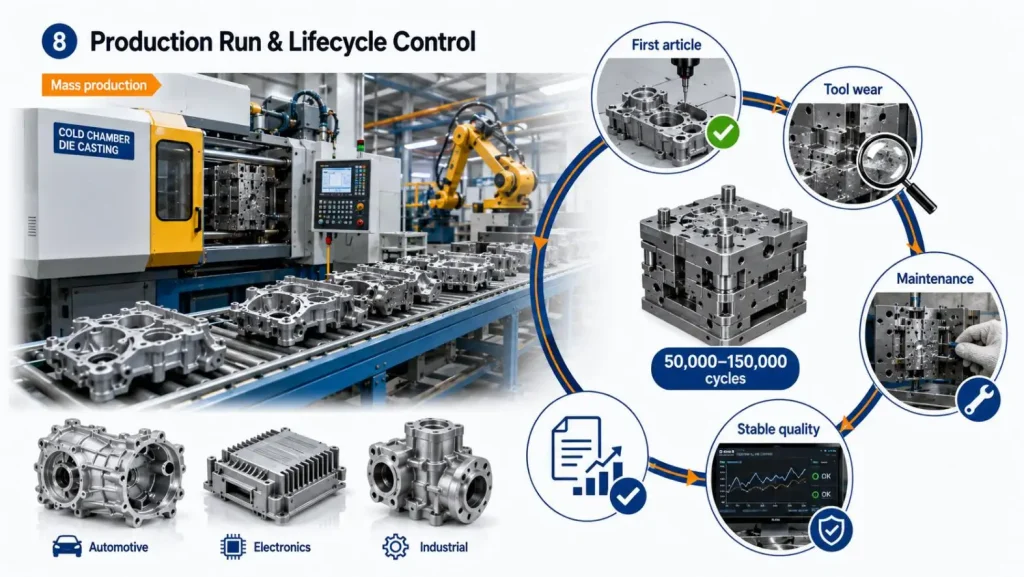
Étape 8 : Série de production
Une fois le réglage réussi, le moule passe à la production de masse via la ligne de service de coulage sous pression à chambre froide.
• Mise en œuvre optimisée des paramètres de procédé : la température du métal, le temps de cycle, la pression et la vitesse d’injection sont établis et définis.
• Mise en œuvre de l’inspection du premier article : des contrôles dimensionnels et visuels sont effectués sur les premières pièces pour chaque lot de production.
• Évaluation contrôlée de l’usure des outils : Les aciers à outils utilisés pour les noyaux et les grilles (par exemple, les aciers à moules) sont étudiés après un nombre déterminé de cycles (par exemple, 5 000 cycles).
• Mise en œuvre de maintenance programmée : La durée de vie du moule est prolongée par le nettoyage et la lubrification des moules ainsi que par le remplacement périodique des goupilles d’éjection usées.
• Tenue des registres d’amélioration continue : Tous les processus sont pris en charge par l’enregistrement de la qualité des pièces, du comptage des cycles et des temps d’arrêt.
Le moule de coulage sous pression en alliage d’Alu & Zinc de SunOn permet la production en grande masse pour les composants automobiles, électroniques et industriels, avec entre 50 000 et plus de 150 000 cycles, le tout avec une précision exceptionnelle et répétable.
PourquoiChoisirSunOn's Service de Moulage sous Pression à Chambre Froide
SunOn Industrial Group Limited possède plus de 25 ans d’expérience dans l’ingénierie des moules et les services de bout en bout, ainsi que les certifications ISO 9001, IATF 16949 et ISO 14001.
• Tout est fait en interne : Contrôler l’ensemble du processus, du DFM et la sélection de l’acier 8407/H13 jusqu’aux opérations CNC, assemblage, essais à la modification des outils et production de masse.
•Prévention des défauts: Avant de commencer l’usinage, le flux de moule avec une analyse des composants thermiques intégrés permet de mettre en évidence les zones problématiques, et les ajustements nécessaires peuvent être effectués.
• Flexibilité avec les alliages : Le design peut facilement accueillir des alliages. Les modifications de conception nécessaires pour ajouter des alliages d’aluminium (ADC12, A380) et de zinc (Zamak 3, 5, 8) sont négligeables.
• Présence mondiale : 27 villes avec des ingénieurs sur site fournissant un support technique, une assistance et de la maintenance.
• Solutions complètes de finition : SunOn propose un recoupage, un ébavurage, un usinage CNC et des traitements de surface (revêtement en poudre, anodisage et placage) après moulage.
Aujourd’hui, grâce à des outils extrêmement précis et durables pour les moules de coulage sous pression en Alu et alliages de zinc, SunOn améliore l’efficacité globale et réduit les coûts de production à grande échelle.
Tableau résumé final
| Pas | Activité | Objectif clé |
| 1 | Évaluation et négociation des prix | Spécifications et alignement budgétaire |
| 2 | Analyse de conception (DFM & Écoulement) | Prédiction et prévention des défauts |
| 3 | Conception de moules | Séparation, barrage et optimisation du refroidissement |
| 4 | Fabrication de moules (CNC/EDM) | Précision de ±0,01 mm |
| 5 | Assemblage du moule | Outil fonctionnel |
| 6 | Essai de moisissure (T1) | Simulation de coulage |
| 7 | Accordage de moule | Supprimer les défauts, augmenter l’efficacité |
| 8 | Série de production | Régularité de la production à grande échelle |
Avec la nécessité de moulage sous pression pour les composants automobiles en aluminium légers ou les dispositifs complexes en alliage de zinc grand public, SunOn offre une ingénierie approfondie et une fabrication avancée à chaque étape.
Voulez-vous lancer un projet de moulage sous pression ? Pour une évaluation de la faisabilité du sous pression et d’autres questions, contactez SunOn pour un devis.
FAQ
Q1. Qu’est-ce que l’analyse DFM dans la conception de moules de coulage sous pression à chambre froide ?
DFM est en partie de la fabrication. DFM présente des difficultés de lancement. Le DFM affine également la conception de la pièce et du moule avant la coupe de l’acier.
Q2. Pourquoi l’analyse de l’écoulement des moules est-elle si importante dans les systèmes d’alliages d’aluminium et de zinc ?
L’analyse de l’écoulement des moules résout des problèmes tels que l’écoulement des métaux dans les cavités, l’enfermement de gaz, les arrêts à froid, les points chauds, et aide à concevoir les grilles et les canaux de refroidissement.
Q3. Quel est le meilleur acier pour la fonte sous pression à chambre froide ?
H13 est considéré pour sa résistance à la fatigue thermique. Le Steel 8407 est considéré et testé pour sa conductivité thermique et sa polissance. Le cuivre au béryllium est évalué pour ses propriétés de dissipation thermique.
Q4. Quelle est la tolérance pour la moulage sous pression à chambre froide ?
Le niveau de tolérance pour la moulage sous pression en chambre froide est ± 0,01 mm pour les noyaux et cavités de la puce via les procédés EDM et CNC.
Q5. Qu’est-ce qu’un essai de moisissure T1 ?
L’essai du moule T1 est la première tentative d’un nouveau moule sur une machine à chambre froide et produit des pièces qui subiront une évaluation dimensionnelle et visuelle.
