

Plaques de refroidissement liquide usinées CNC | Fabrication de précision chez SunOn
SunOn fabrique des plaques de refroidissement liquide usinées CNC sur mesure à partir de plans fournis par les clients et de modèles CAO 3D. Chaque projet est examiné en fonction des caractéristiques qui affectent directement l’ajustement, l’étanchéité, l’assemblage et le contact thermique, y compris les canaux de refroidissement, les faces de contact plates, les rainures d’étanchéité, les orifices filetés, les trous de montage et les relations de référence.
Notre équipe soutient la revue des dessins, le retour d’information DFM, la sélection des matériaux, l’usinage CNC, la finition de surface et la planification des inspections dimensionnelles. Les exigences en prototype, en production à faible volume et en production répétée peuvent être évaluées en fonction de la géométrie de la pièce, des tolérances, de la quantité et de l’application.
Envoyez votre dessin 2D et votre modèle CAO 3D à SunOn pour une revue de fabrication et un devis.
Plaques de refroidissement liquide usinées CNC sur mesure de SunOn
Une plaque de refroidissement liquide n’est pas simplement un composant plat en aluminium. Différentes zones de la pièce remplissent des fonctions différentes, chacune pouvant nécessiter sa propre approche d’usinage et d’inspection.
Selon la conception, SunOn peut examiner les projets de plaques de refroidissement contenant :
- Conduits de liquide de refroidissement fraisés
- Surfaces de contact thermique
- Entrées et sorties
- Rainures d’étanchéité
- Trous filetés
- Trous de montage et contre-forages
- Cadrans de dates
- Fonctionnalités multifaces
- Interfaces d’assemblage
- Exigences de traitement de surface
Notre service commence par les données de conception du client. Nous examinons le modèle 3D, le dessin technique, le matériau, la quantité, les dimensions critiques, les exigences de finition et les attentes d’inspection avant de confirmer la voie de fabrication.
Le plus large de SunOnServices d’usinage CNC de précisionPrendre en charge les composants basés sur des dessins nécessitant des dimensions contrôlées, plusieurs configurations, des finitions et des exigences d’inspection documentées.
Le soutien au projet peut inclure :
- Analyse CAO et de dessins
- Conception pour la rétroaction de fabrication
- Discussion sur les matériaux d’aluminium
- Fraisage CNC et évaluation des procédés multi-axes
- Usinage prototype et en petits lots
- Débavure et finition de surface
- Planification dimensionnelle des inspections
- Soutien à la fabrication liée à l’assemblage
- Planification du prototype à la production
Les exigences spécifiques aux tests, assemblages ou propreté pour plaques froides doivent être incluses dans la RFQ afin que leurs critères de disponibilité et d’acceptation puissent être confirmés avant la production.
Pourquoi les caractéristiques de tolérance stricte sont importantes dans une plaque de refroidissement liquide
Le dessin doit identifier quelles caractéristiques sont essentielles pour la fonction. Appliquer des tolérances inutilement serrées à l’ensemble du composant peut augmenter les coûts d’usinage et d’inspection sans améliorer les performances.
Surface de contact thermique
La face de contact thermique doit correspondre à la surface contre laquelle elle sera posée. Sa planéité, sa rugosité, sa taille et sa relation avec les éléments de montage doivent être définies sur le dessin.
La platitude locale à travers la surface de contact fonctionnelle peut être plus importante qu’une exigence générale de platitude appliquée à l’ensemble de la plaque. La séquence d’usinage, la pression du dispositif de fixation, l’état du matériau et le traitement de surface peuvent également influencer le résultat final.
La méthode d’inspection doit donc être convenue avant la production, surtout lorsque l’exigence s’applique après anodisation ou une autre finition.
Canaux de liquide de refroidissement et bords sensibles aux meules
La largeur du canal, la profondeur, le rayon de coin, l’épaisseur des parois et l’accès à l’outil influencent tous la fabricabilité. Les canaux profonds ou étroits peuvent nécessiter des outils plus petits, un temps d’usinage plus long, des configurations supplémentaires ou des modifications de conception.
Des coins internes tranchants ne peuvent normalement pas être produits avec une coupe rotative standard. Un rayon d’outil pratique doit être inclus, sauf si une autre méthode de fabrication a été confirmée.
Les meules autour des canaux peuvent gêner l’étanchéité, la propreté ou l’assemblage. Les bords des canaux et les transitions internes doivent être inclus dans le plan d’ébavurage et d’inspection plutôt que traités comme des zones cosmétiques non fonctionnelles.
Rainures d’étanchéité et faces d’étanchéité
Une rainure d’étanchéité doit être évaluée avec le joint d’étanchéité prévu, le joint torique, le couvercle, la méthode d’assemblage, le liquide de refroidissement et la pression de fonctionnement.
Les détails importants du dessin peuvent inclure :
- Largeur et profondeur de la rainure
- Rayon d’angle
- Tolérance positionnelle
- Condition de la surface
- Matériau du joint
- Géométrie des pièces d’accouplement
- Pression d’essai
- Critères d’acceptation des fuites
La précision dimensionnelle seule ne prouve pas que la plaque assemblée répondra à une exigence de fuite. Tout test de pression ou de fuite doit être défini et confirmé lors du devis.
Évents, filetés, trous et fonctionnalités de montage
Les conduits de liquide de refroidissement et les caractéristiques de montage influencent à la fois les connexions des fluides et l’assemblage final. Le dessin doit clairement définir les standards de filetage, la profondeur du trou, la position du port, la perpendiculité, les contre-alésages, les inserts et les références de référence.
Lorsque plusieurs faces sont usinées dans des configurations différentes, SunOn examine comment ces caractéristiques se rapportent entre elles et si la position demandée peut être inspectée de manière fiable.
| Caractéristique fonctionnelle | Problème de fabrication | Informations requises de l’acheteur | Vérification possible |
|---|---|---|---|
| Surface de contact thermique | Platéité, rugosité, distorsion | Zone de contact et appels de dessin | Aspect plat et inspection dimensionnelle |
| Canal de refroidissement | Largeur, profondeur, rayon, meules, accès à l’outil | Géométrie du canal et zones critiques | Inspection visuelle et dimensionnelle |
| Rainure d’étanchéité | Position, profondeur, condition de la surface | Conception du sceau et critères d’acceptation | Inspection dimensionnelle |
| Prise de liquide de refroidissement | Filetage, position, interface d’étanchéité | Norme de filetage et détails d’ajustement | Vérifications de filetage et de position |
| Trou de montage | Alignement de l’assemblage | Tolérance de trou et schéma de référence | Inspection positionnelle |
| Surface finie | Accumulation de revêtement et masquage | Exigences de dimension finale | Inspection post-finition |
Usinage CNC versus coulage pour plaques de refroidissement liquide
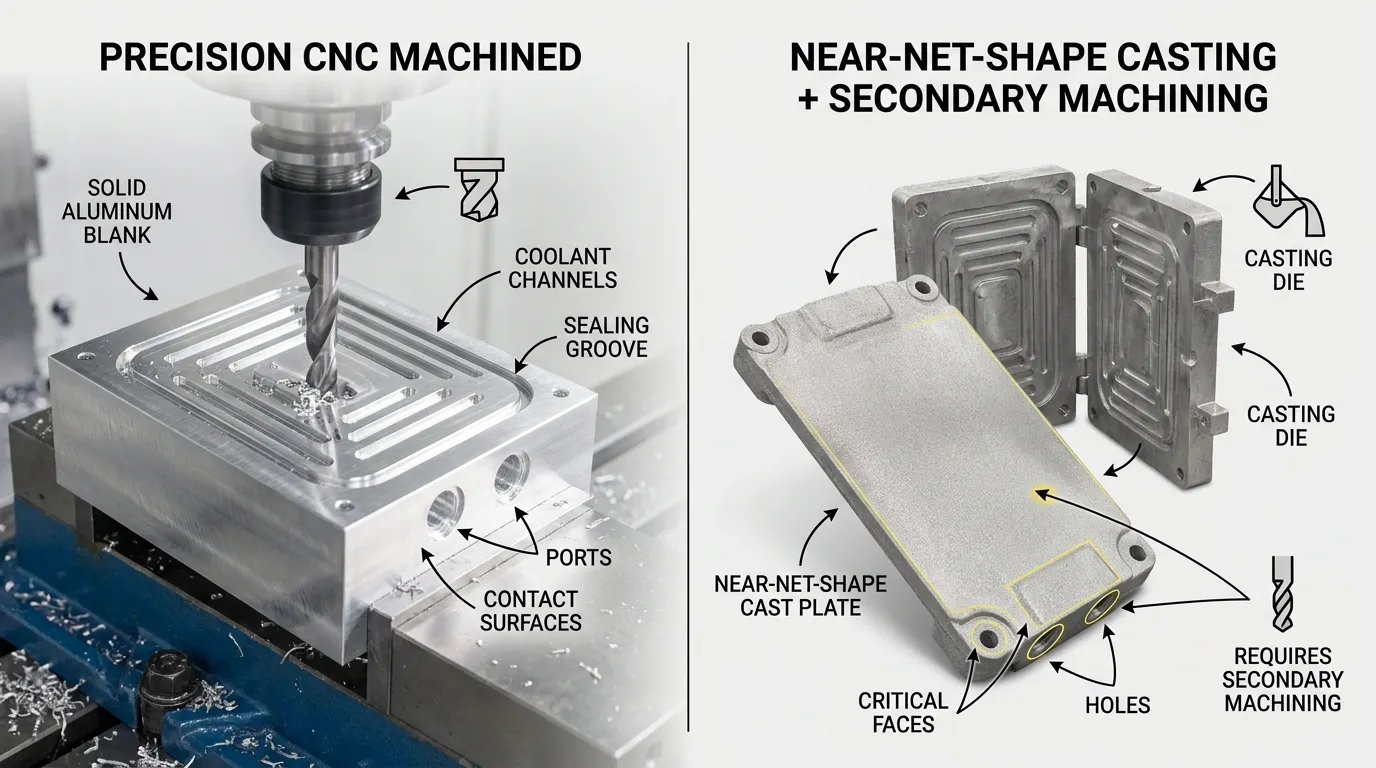
L’usinage CNC est souvent adapté lorsque la conception évolue encore, que le volume de production est limité ou que des caractéristiques critiques nécessitent un contrôle direct de l’usinage. La coulée peut devenir plus économique une fois que la conception et le volume sont stables.
| Facteur de décision | Usinage CNC | Le casting |
|---|---|---|
| Outillage initial | Pas besoin de matrice dédiée à la moule de lancer | Outils et développement de la matrice requis |
| Modifications de conception | Les dessins et programmes peuvent être révisés | Les changements d’outils peuvent ajouter du coût et du temps |
| Adéquation du prototype | Adapté aux prototypes fonctionnels | Généralement moins pratique pour la validation précoce à faible volume |
| Production de longs métrages | Les canaux, rainures, orifices et faces peuvent être usinés lorsqu’ils sont accessibles | Les surfaces critiques peuvent encore nécessiter un usinage secondaire |
| Économie des unités | Plus de temps d’usinage par composant | Peut devenir économique à un volume suffisant |
| Utilisation des matériaux | Élimination accrue des matériaux | La production en forme quasi nette peut réduire l’usinage |
| Zones sensibles à la tolérance | Contrôlé directement par usinage et inspection | La variation de la distribution doit être prise en compte |
| Phase de meilleure adéquation | Prototypes, petits volumes, projets en évolution | Conceptions stables et production à plus grande échelle |
L’usinage CNC n’est pas automatiquement meilleur pour tous les projets. Une voie de moulage peut réduire le coût unitaire en plus grande quantité, tandis que l’usinage CNC peut rester nécessaire pour les faces de contact thermique, les zones d’étanchéité, les orifices filetés ou les interfaces de montage.
SunOn examine le volume attendu, la stabilité de conception, les exigences de tolérance et les opérations secondaires avant de recommander un itinéraire. NotreServices d’usinage CNC en aluminiumFournir des informations supplémentaires sur les qualités d’aluminium, les finitions, les tolérances et les considérations de production.
Le procédé de fabrication CNC de SunOn pour les projets de plaques de refroidissement
1. Appel d’offres et examen des exigences
L’examen commence par les informations disponibles sur la conception et le projet :
- Modèle CAO 3D
- Dessin 2D annoté
- Matériau et grade
- Prototype ou quantité de production
- Dimensions critiques
- Exigences de platitude et de rugosité
- Spécifications de port et de filetage
- Finition de surface
- Exigences d’inspection
- Exigences de tests fonctionnels
- Destination et calendrier de livraison
2. DFM et revue des risques
SunOn vérifie l’accès à l’outil, la géométrie des canals, les rayons des angles, l’épaisseur des parois, la structure de référence, les caractéristiques d’étanchéité, la marge de finition et la faisabilité de l’inspection.
La revue sépare également les tolérances fonctionnelles des dimensions non critiques. Cela permet d’éviter des opérations d’usinage inutiles tout en maintenant les caractéristiques importantes sous contrôle.
3. Confirmation des matériaux et des procédés
La qualité du matériau, la séquence d’usinage, la stratégie des dispositifs, le nombre de montages, la voie de finition et le plan d’inspection sont confirmés avant la production.
L’usinage multi-axes peut être envisagé lorsque des caractéristiques apparaissent sur plusieurs faces ou lorsque la réduction des configurations pourrait améliorer le contrôle positionnel. La dernière voie dépend de la géométrie réelle.
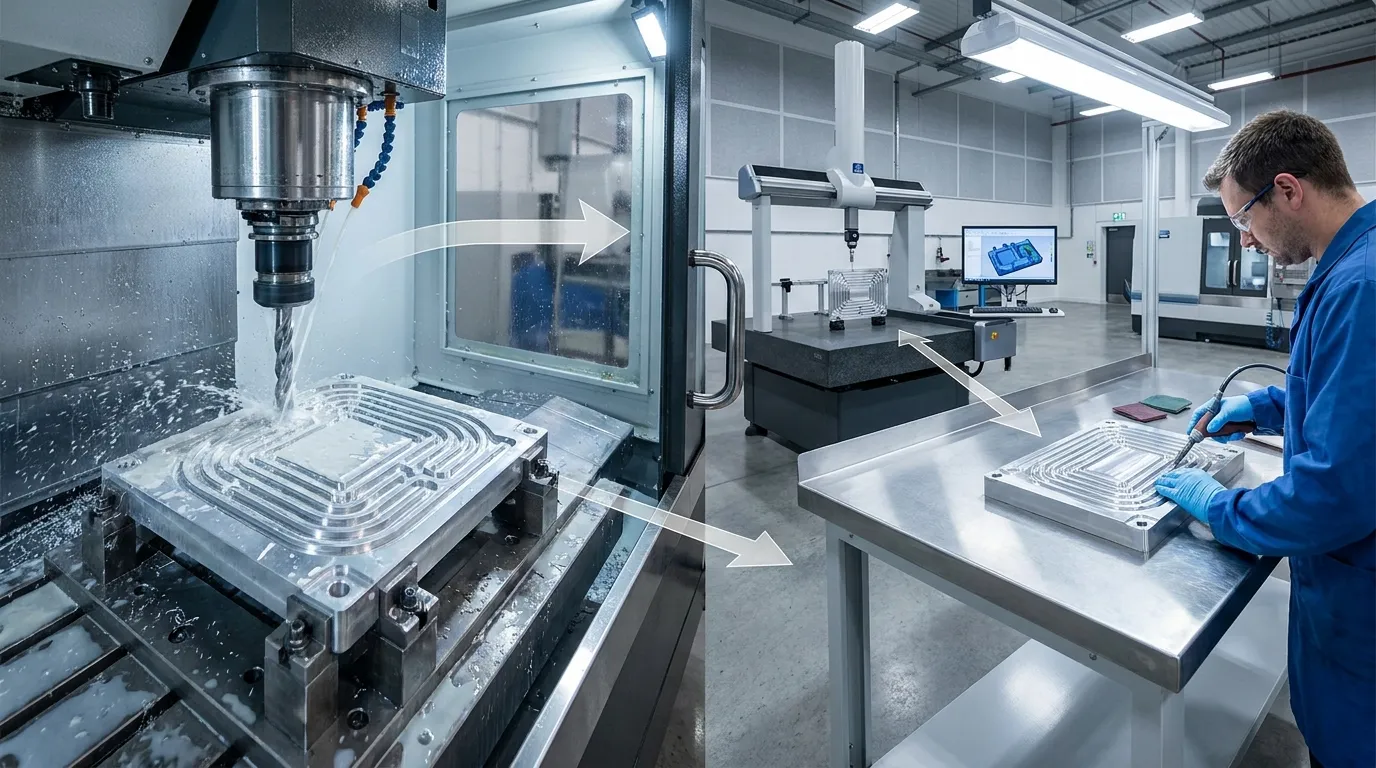
4. Programmation, installation et usinage CNC
Le modèle et le dessin approuvés sont traduits en opérations d’usinage. La planification des luminaires et des références est particulièrement importante pour les grandes surfaces planes, les parois fines, les canaux, les rainures d’étanchéité et les éléments disposés sur différentes faces.
Les dimensions critiques peuvent être vérifiées lors de l’usinage afin d’identifier des erreurs avant que les opérations ultérieures n’augmentent les coûts.
5. Débavure, nettoyage et finition de surface
Après l’usinage, les zones sensibles aux meules telles que les canaux, les faces d’étanchéité, les orifices et les trous nécessitent une attention particulière.
La finition disponible doit être confirmée pour chaque projet. Les exigences peuvent inclure une surface telle qu’usinée, le sablage de billes, l’anodisage, le revêtement, le masquage ou un autre traitement spécifié. Les dimensions qui doivent être acceptées après la finition doivent être clairement indiquées.
6. Inspection et essais définis par le projet
L’inspection peut couvrir :
- Dimensions globales
- Plateté
- Positions des trous et des ports
- Dimensions de la rainure de scellement
- Spécifications du filetage
- Condition de la surface
- GD&T défini par dessin
- Documents matériels ou d’inspection
Les tests de fuite, de pression, de débit, de propreté ou thermiques dépendent de chaque projet. La méthode requise, la condition de test et la norme d’acceptation doivent être fournies afin que SunOn puisse confirmer sa disponibilité dans le devis.
Considérations sur l’aluminium et autres matériaux
L’aluminium est couramment considéré pour les plaques de refroidissement car il combine usinabilité, faible poids et performance thermique. Cependant, la bonne qualité dépend de l’environnement de fonctionnement, du liquide de refroidissement, des exigences mécaniques, du processus de finition et de l’objectif de coût.
6061 peut convenir à de nombreux composants usinés, mais il ne doit pas être sélectionné automatiquement. L’acheteur doit fournir la note requise ou les conditions de performance que le matériau doit remplir.
Le cuivre ou d’autres matériaux ne doit être spécifié qu’après avoir confirmé la mécanique, le comportement de corrosion, la finition, l’assemblage, le poids et le coût du projet.
| Décision matérielle | L’acheteur doit préciser | Impact dans la fabrication |
|---|---|---|
| Qualité aluminium | Niveau requis ou exigence de performance | Usinabilité, résistance, résistance à la corrosion |
| Environnement de liquide de refroidissement | Liquide de refroidissement et conditions de fonctionnement | Compatibilité matériau et finition |
| Finition de surface | Tel qu’usiné, anodisé, revêtu ou autre | Apparence, protection et dimensions |
| Dimensions post-finition | Quelles exigences s’appliquent après avoir terminé | Stade de marge d’usinage et d’inspection |
| Documentation | Exigences de certificat ou de traçabilité | Planification des devis et de la qualité |
Risques DFM que SunOn devrait examiner avant l’usinage
Les risques courants dans une plaque froide usinée CNC incluent :
- Parois fines qui peuvent se déformer lors du serrage ou de l’usinage
- Grandes faces de contact avec des exigences de planéité exigeantes
- Conduits de liquide de refroidissement profonds ou étroits
- Coins internes vifs sans rayons d’outil pratiques
- Petits trous filetés trop profonds
- Fonctionnalités nécessitant trop de configurations
- Références contradictoires aux données
- Tolérances strictes appliquées aux zones non fonctionnelles
- Spécifications incomplètes des rainures d’étanchéité
- Manque d’informations sur le liquide de refroidissement ou la pression
- Dimensions affectées par l’anodisation ou le revêtement
- Différences entre le dessin 2D et le modèle 3D
- Exigences de propreté non définies
- Exigences d’inspection qui ne peuvent pas être mesurées telles qu’écrites
Identifier ces problèmes avant l’usinage est généralement plus rapide et moins coûteux que de les corriger après la production du premier échantillon.
Soutien du prototype à la production
L’usinage CNC permet aux ingénieurs d’évaluer la géométrie des gaines, les interfaces de montage, les caractéristiques d’étanchéité et l’ajustement de l’assemblage sans investir dans une matrice de moulage dédiée.
SunOn peut examiner des prototypes uniques, des échantillons d’ingénierie, des quantités pilotes, des lots à faible volume et des besoins en production répétée. Les révisions de dessin et l’approbation du premier article doivent être contrôlées avant de passer à des ordres répétés.
Pour les projets encore en développement, notreUsinage CNC personnalisé pour le prototypageLe service soutient la revue de conception, la production d’échantillons et les retours de fabrication.
Le volume futur attendu doit être communiqué lors du devis initial. Si les quantités augmentent significativement, SunOn pourra examiner si la voie actuelle de l’usinage reste pratique ou si un autre procédé de fabrication doit être évalué.
Pourquoi travailler avec SunOn pour des plaques de refroidissement usinées CNC ?
SunOn offre plus qu’un usinage autonome. Notre structure de fabrication soutient la revue des dessins, le DFM, l’usinage CNC, la finition, la planification des inspections, la discussion sur l’assemblage et une coordination plus large entre prototypes et production.
Pour les projets de plaques de refroidissement, les acheteurs doivent demander des preuves spécifiques au produit telles que :
- Photographies de pièces usinées apparentées
- Gros plans des canaux et des caractéristiques de scellement
- Exemples DFM
- Enregistrements d’inspection dimensionnelles
- Méthodes de mesure de la planéité
- Documentation matérielle
- Premiers articles
- Informations de test définies par le projet
La capacité du projet doit être jugée selon le dessin réel plutôt que par des allégations génériques de tolérance. SunOn examine chaque conception selon sa géométrie, matériau, quantité, caractéristiques critiques, exigences de finition et plan d’inspection.
Que demander pour un devis pour plaque de refroidissement liquide usinée CNC
Pour obtenir une évaluation pratique de la fabrication, fournissez :
- Modèle CAO 3D
- Dessin 2D annoté
- Matériau et grade
- Prototype ou quantité de production
- Dimensions du canal de refroidissement
- Surface de contact thermique
- Exigences de platitude et de rugosité
- Détails des rainures de scellement
- Informations sur le joint ou le joint
- Spécifications de port et de filetage
- Exigences pour les trous de montage
- Exigences de référence et GD&T
- Finition de surface
- Dimensions post-finition
- Type de liquide de refroidissement
- Pression de travail et de test
- Exigence d’acceptation de fuite
- Exigences de nettoyage
- Documentation d’inspection
- Exigences d’assemblage
- Lieu de livraison
- Calendrier cible
Des plans complets permettent à SunOn d’identifier les risques de fabrication, de séparer les caractéristiques critiques des dimensions générales et de préparer un devis plus précis.
Questions fréquemment posées
Quels fichiers sont nécessaires pour un devis de plaque de refroidissement liquide usinée CNC ?
Envoyez un modèle CAO 3D et un dessin 2D annoté. Incluez le matériau, la quantité, les dimensions critiques, la finition, les essais, l’inspection et les exigences de livraison.
SunOn peut-elle fabriquer des prototypes de plaques froides uniques ou à faible volume ?
SunOn peut examiner des projets ponctuels, prototypes, pilotes et à faible volume. La faisabilité dépend de la conception, du matériau, des tolérances, des exigences d’essai et du calendrier.
Quelle qualité d’aluminium convient à une plaque de refroidissement liquide ?
La qualité doit être choisie en fonction de la mécanique, de la résistance, de la résistance à la corrosion, de la compatibilité du liquide de refroidissement, de la finition et des exigences thermiques. Fournir la note requise ou les conditions de candidature pour examen.
Comment la planéité doit-elle être spécifiée sur le dessin ?
Identifiez la surface de contact fonctionnelle, la platitude requise, la relation de référence, la rugosité de la surface, et si l’exigence s’applique avant ou après la finition.
SunOn peut-il utiliser des canaux de refroidissement pour machines, les rainures d’étanchéité, les ports et les équipements de montage ?
Ces caractéristiques peuvent être consultées à partir du dessin du client. L’accès à l’outil, la profondeur, les rayons, l’épaisseur de la paroi, la tolérance et les exigences d’inspection déterminent le processus final.
Quand faut-il choisir l’usinage CNC plutôt que la coulée sous pression ?
L’usinage CNC convient souvent aux prototypes, à faible quantité, aux conceptions en évolution et aux interfaces sensibles à la tolérance. La fonte peut devenir plus économique une fois que la conception et le volume sont stables.
L’anodisation peut-elle affecter les dimensions critiques ?
Oui. L’accumulation de revêtement et le masquage peuvent affecter les trous, les rainures, les filetages, les zones de contact et d’autres dimensions finies. Les exigences post-finition doivent être clairement indiquées.
Quels rapports d’inspection SunOn peut-il fournir ?
Les rapports dimensionnels disponibles, les documents matériels et les enregistrements du premier article doivent être confirmés lors du devis en fonction du plan et des exigences du client.
SunOn propose-t-il des tests de fuite ou de pression ?
La disponibilité des tests doit être confirmée pour chaque projet en question. Indiquez le milieu d’essai, la pression de travail, la pression d’essai, la durée et les critères d’acceptation.
SunOn peut-il supporter une production répétée après l’approbation du prototype ?
Oui, les exigences de production répétée peuvent être examinées après l’approbation de l’échantillon. Le contrôle de révision, les normes d’inspection, la quantité, le calendrier de livraison et le volume futur doivent être convenus avant la sortie.
Envoyez à SunOn votre dessin 2D, modèle CAO 3D, qualité du matériau, quantité, tolérances critiques, exigences en canal et scellement, finition de surface, besoins en inspection, conditions d’essai et calendrier de livraison pour examen et devis DFM.
