

Dissipateurs de chaleur liquide usinés CNC | Fabrication de précision chez SunOn
SunOn fabrique des produits sur mesureDissipateurs de chaleur liquide usinés CNCdes plans clients pour prototypes, la validation de conception, la production pilote et les projets à faible volume. L’usinage CNC est un choix pratique lorsqu’un composant nécessite des caractéristiques de refroidissement précises, des surfaces de contact thermique plates, des ports personnalisés, des trous filetés ou des modifications techniques fréquentes sans investir dans les outillages de production.
Envoyez vos plans 2D, modèles 3D, matériaux requis, quantité et spécifications critiques à SunOn pour une revue DFM et un devis.
Dissipateurs thermiques liquides usinés CNC sur mesure de SunOn
SunOn produit des dissipateurs thermiques refroidis par liquide sur mesure basés sur la conception du client, plutôt que de fournir un produit standard fixe. Notre équipe d’ingénierie examine la géométrie des pièces, l’accès à l’usinage, le matériau, les tolérances, les caractéristiques de refroidissement, les exigences de surface et la quantité de production prévue avant le début de la fabrication.
Selon la conception, nous pouvons évaluer des caractéristiques telles que :
- Canaux de refroidissement et cavités usinés
- Ailettes externes ou surfaces dissipatrices de chaleur
- Zones de contact thermique plates
- Géométrie des orifices d’admission et de sortie
- Trous de montage et caractéristiques filetées
- Points d’alignement, boss et poches
- Dégagements spécifiques à l’équipement
- Dimensions externes personnalisées
- Exigences de finition de surface
- Inspection en dimensions critiques
La fabricabilité dépend de la géométrie complète. La profondeur du canal, les rayons internes des coins, l’épaisseur du mur, l’accès à l’outil et les exigences d’étanchéité doivent être examinés à partir du modèle CAO et du dessin réels.
| Exigence | Portée de fabrication SunOn |
|---|---|
| Contribution à la conception | Plans 2D clients, modèles 3D et spécifications techniques |
| Procédé primaire | Fraisage CNC, perçage, taraudage et usinage de surface de précision |
| Focus typique sur les matériaux | Aluminium, avec d’autres matériaux examinés par projet |
| Quantité | Prototypes, séries pilotes et production à moindre volume |
| Traitement de surface | Anodisage, placage, polissage, peinture ou revêtement lorsque cela est approprié |
| Inspection | Vérifications des dimensions critiques, inspection CMM et rapports disponibles |
| Personnalisation | Fabriqué selon les plans clients plutôt que les dimensions standard du stock |
Pour une vue d’ensemble plus large des types de dissipateurs thermiques et des méthodes de production, consultez notre guide deTypes de dissipateurs thermiques et méthodes de fabrication.
Quand l’usinage CNC est la bonne voie de fabrication
Validation du prototype et de l’ingénierie
L’usinage CNC permet aux ingénieurs de produire des pièces métalliques fonctionnelles avant de s’engager dans un moule ou une matrice. Le composant usiné peut être utilisé pour vérifier l’ajustement, les positions de montage, les connexions du liquide de refroidissement, les zones de contact thermique et l’intégration globale du système.
Lorsque les résultats des tests entraînent un changement de conception, le modèle CAO et le programme d’usinage peuvent généralement être mis à jour sans modifier les outillages de production coûteux.
Demande à faible volume ou incertaine
Pour les prototypes, la production pilote, les composants de remplacement ou les produits à demande annuelle incertaine, l’usinage CNC peut offrir un point de départ plus pratique que la moulée sous pression.
Il n’est pas nécessaire d’amortir un moule de production dédié sur un grand nombre de pièces. Les acheteurs peuvent commander de plus petites quantités tout en validant la demande du produit et du marché.
Des conceptions qui pourraient changer
Les produits de refroidissement subissent souvent plusieurs révisions au cours du développement. Les positions des ports, les trous de montage, la géométrie des canals, les jeux extérieurs ou les dimensions de l’interface thermique peuvent devoir être modifiés après les essais.
L’usinage CNC supporte ces révisions plus facilement qu’un procédé dépendant des outillages. Cette flexibilité réduit le risque d’investir dans un moule avant que la conception ne soit stable.
Caractéristiques personnalisées à tolérance stricte
L’usinage CNC convient aux composants nécessitant des surfaces de montage contrôlées, des positions de trous, des filetages, des éléments d’alignement, des poches et d’autres dimensions définies par le dessin.
Toutes les fonctionnalités n’ont pas besoin de la même tolérance. L’examen DFM de SunOn permet de séparer les dimensions critiques des dimensions générales, évitant ainsi les coûts d’usinage et d’inspection inutiles.
Projets ne nécessitant aucun investissement dans la moisissure
Un dissipateur thermique usiné CNC est produit directement à partir de crosse métallique. Cela supprime la phase initiale de développement du moule et rend l’usinage CNC adapté aux projets de développement, aux équipements spécialisés et aux besoins de faible volume.
La CNC ne fournit pas toujours le coût unitaire le plus bas. Son principal avantage est la flexibilité, la précision et un engagement réduit dans les outils lors des premières étapes ou des étapes incertaines d’un projet.
Usinage CNC vs. Moulage sous pression pour dissipateurs thermiques refroidis par liquide
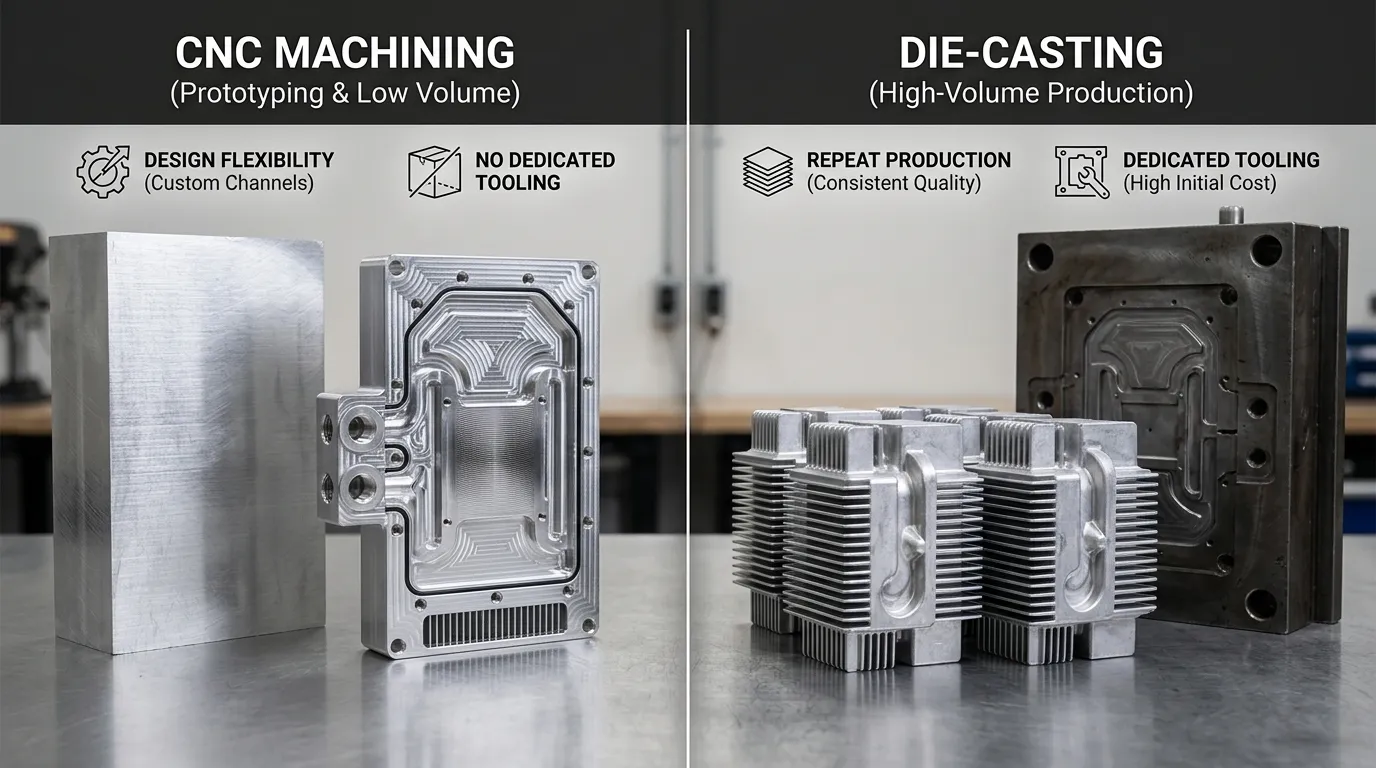
L’usinage CNC et la coulée sous pression résolvent différents problèmes de fabrication. La CNC est généralement mieux adaptée aux conceptions changeantes, aux prototypes et à des quantités plus faibles. La moulage sous pression devient plus attrayant lorsque la conception est stable et que le volume de production peut justifier l’investissement dans les outillages.
| Facteur de décision | Usinage CNC | Le casting |
|---|---|---|
| Outillages initiaux | Aucun moule de production dédié ne requis normalement | Nécessite des outillages de production |
| Modifications de conception | Relativement facile à réviser | Les modifications d’outils peuvent être coûteuses |
| Adéquation du prototype | Un bon ajustement | L’outillage complet est généralement moins pratique |
| Production à moindre volume | Généralement adapté | L’économie dépend de l’outillage et du volume des commandes |
| Économie unitaire à fort volume | Généralement moins favorables | Souvent, plus solide après amortissement de l’outillage |
| Surfaces de précision | Usiné directement | Peut nécessiter un usinage CNC secondaire |
| Géométrie complexe à répétition | Limité par l’accès à l’outil et le temps d’usinage | Adapté aux pièces reproductibles presque en forme nette |
| Phase de production | Développement, pilotes et production sélectionnée | Programmes stables, répétés à fort volume |
L’existence de SunOnFabrication de dissipateurs thermiques moulés sous pressionla page explique comment la coulée permet la production répétée et pourquoi l’usinage CNC secondaire peut encore être nécessaire pour des interfaces thermiques plates, des trous, des filetages ou d’autres caractéristiques de précision.
D’abord la CNC, la fonte sous pression ensuite
Un projet n’a pas toujours besoin d’utiliser un seul processus pendant tout son cycle de vie. Une voie de développement pratique peut inclure :
- Usinage CNC des premiers prototypes fonctionnels
- Test de l’ajustement, des connexions du liquide de refroidissement et des performances thermiques
- Révision du design en fonction des résultats des tests
- Confirmation de la demande de production attendue
- Évaluation des outillages de moulage sous pression une fois la conception stable
- Conserver l’usinage CNC pour les caractéristiques secondaires critiques
Cette approche permet à l’équipe d’ingénierie de valider le composant avant de s’engager davantage dans les outillages.
Le procédé de fabrication CNC de SunOn
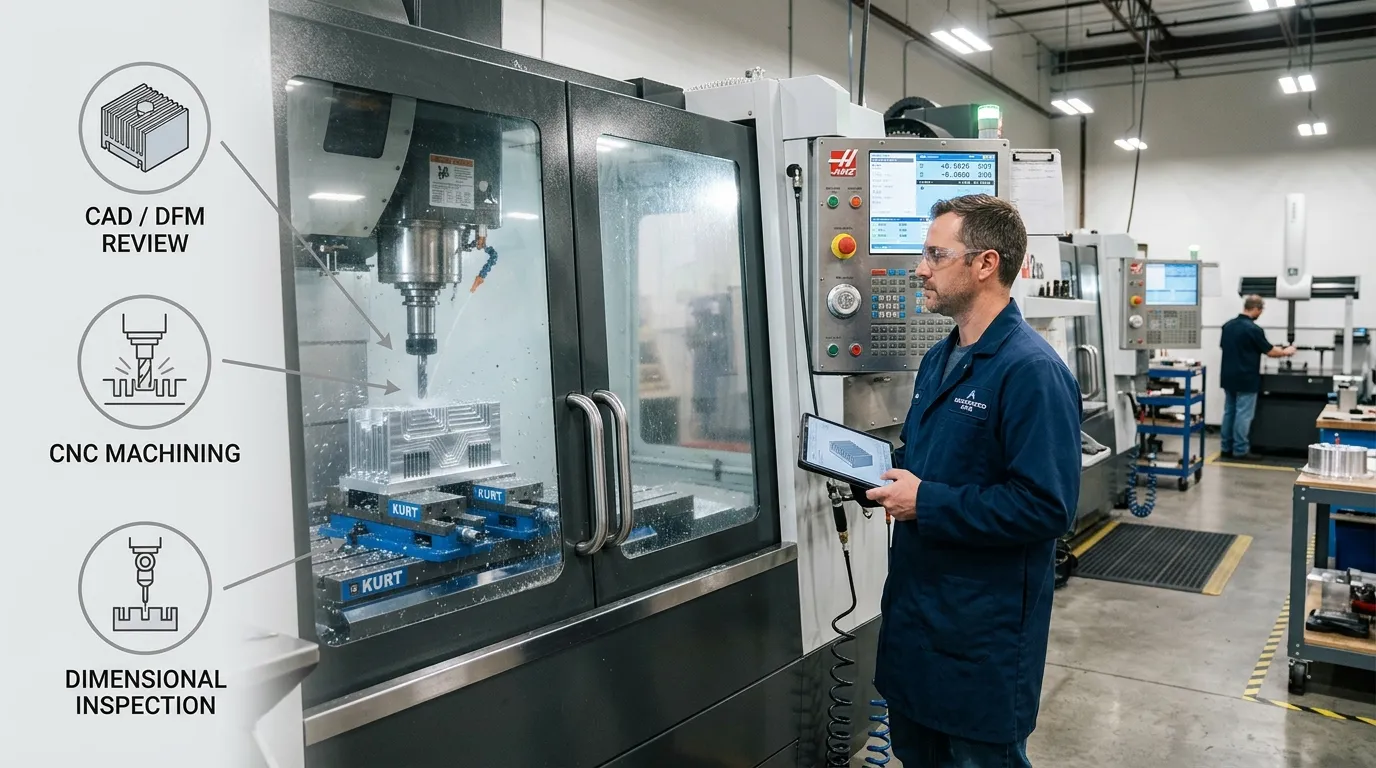
1. Dessin et examen des exigences
Le processus commence par le dessin 2D du client, le modèle CAO 3D, les besoins en matériau, la quantité et les spécifications de l’application.
SunOn passe en revue les tolérances critiques, les zones de contact thermique, la géométrie du chemin de refroidissement, les caractéristiques de montage, les ports, la finition de surface et les exigences d’inspection.
2. Examen des MFD et des coûts et risques
L’examen DFM identifie des caractéristiques pouvant influencer la difficulté de l’usinage, le coût ou la stabilité dimensionnelle. Celles-ci peuvent inclure :
- Canaux profonds ou étroits
- Petits rayons internes d’angle
- Murs fins
- Accès limité aux outils de coupe
- Orientations multiples d’usinage
- Zones difficiles de maintien de travail
- De grandes quantités de matériaux retirés
- Tolérances strictes appliquées aux caractéristiques non critiques
Lorsque cela est nécessaire, l’équipe d’ingénierie peut recommander des ajustements pratiques de la géométrie avant la production.
3. Préparation du matériel et du stock
Le matériau sélectionné est préparé selon les dimensions approuvées et le plan de production. L’aluminium est couramment considéré car il offre un équilibre utile entre usinabilité, poids, comportement de corrosion, coût et performance thermique.
D’autres documents peuvent être examinés selon le dessin, l’environnement d’exploitation et les exigences d’achat.
4. Programmation FAO et installation CNC
Le modèle CAO approuvé est converti en opérations d’usinage. Les trajectoires d’outils, outils de coupe, fixations, maintien de la pièce et séquences d’usinage sont planifiés selon la géométrie des composants.
Les pièces complexes peuvent nécessiter plusieurs configurations ou un usinage multi-axes pour atteindre les caractéristiques venant de différentes directions.
5. Fraisage, perçage, filet et revêtement de précision
Le fraisage CNC est utilisé pour créer la géométrie extérieure principale, les poches, les canaux, les cavités, les ailettes et les éléments de montage.
Les opérations de forage et de taraudage produisent des trous, des filetages et des caractéristiques liées aux ports. Un revêtement de précision peut être appliqué sur des zones à contact thermique ou d’autres interfaces identifiées comme critiques dans le dessin.
6. Débeurage, nettoyage et traitement de surface
Après l’usinage, les bords et caractéristiques accessibles sont ébavus. La pièce est nettoyée et préparée pour tout traitement de surface spécifié.
Les options de finition disponibles dépendent du matériau, de la géométrie des composants et de l’environnement de fonctionnement. L’anodisation, le placage, le polissage, la peinture ou le revêtement doivent être confirmés lors du devis.
7. Inspection et livraison dimensionnelles
Les dimensions critiques sont inspectées par rapport au dessin approuvé. Selon le projet, l’inspection peut inclure des étriers, des manomètres, des équipements CMM, des contrôles de surface et des rapports dimensionnels.
Les pièces sont ensuite emballées selon les exigences du projet et de la livraison.
Informations de conception nécessaires pour un devis précis
Une RFQ complète aide SunOn à évaluer avec précision la mécanique, le coût de production et les exigences d’inspection.
Veuillez fournir :
- Dessin de fabrication 2D
- Modèle CAO 3D
- Matériel préféré
- Quantité du prototype
- Quantité répétée ou annuelle attendue
- Dimensions globales des composants
- Géométrie du canal de refroidissement ou cavité
- Emplacement de la source de chaleur
- Exigences de surface de contact thermique
- Dimensions critiques et tolérances
- Exigences de rugosité de surface
- Configuration des entrées et sorties
- Type de liquide de refroidissement
- Conditions d’écoulement attendues
- Pression de fonctionnement
- Exigences d’étanchéité ou d’assemblage
- Finition de surface demandée
- Exigences d’inspection et de rapport
- Destination de livraison et calendrier requis
Les exigences de pression, d’étanchéité, d’assemblage, de nettoyage interne et de tests de fuite doivent être clairement précisées. Ces opérations ne sont pas automatiquement incluses dans l’usinage CNC standard et doivent être confirmées pour le projet spécifique.
Facteurs de conception qui influencent le coût et la faisabilité de l’usinage CNC
Le coût de l’usinage CNC dépend de plus que la taille totale du dissipateur thermique. Les facteurs importants incluent :
- Quantité totale de matière retirée
- Nombre de montages d’usinage
- Canaux de refroidissement profonds ou étroits
- Outils de coupe de petit diamètre
- Rayons internes d’angle serrés
- Parois fines et longues nageoires
- Fonctionnalités difficiles d’accès
- Exigences élevées de planéité ou de finition de surface
- Tolérances serrées sur toute la pièce
- Type de matériau
- Exigences complexes d’inspection
- Quantité de commande
Appliquer des tolérances strictes uniquement là où elles affectent l’assemblage, l’étanchéité, l’alignement ou le contact thermique peut réduire le temps d’usinage inutile.
L’accès aux outils est également important. Un canal ou une cavité qui semble simple dans un modèle CAO peut nécessiter un outil de coupe long, plusieurs configurations ou un changement de géométrie pour être usiné de manière fiable.
Matériaux et finition de surface
Aluminium
L’aluminium est couramment utilisé pour les composants thermiques usinés par CNC car il est relativement léger, mécanique et adapté à de nombreuses applications de transfert thermique.
La qualité exacte de l’aluminium doit être choisie en fonction des exigences d’usinage, des conditions de corrosion, de la résistance mécanique, du traitement de surface et de l’environnement de refroidissement liquide.
Autres matériaux
D’autres matériaux usinables peuvent être évalués lorsque l’application nécessite des propriétés thermiques, mécaniques, de poids ou de corrosion différentes.
La disponibilité et l’adéquation des matériaux doivent être confirmées à partir du dessin et des exigences opérationnelles. Un matériau utilisé dans un projet CNC général n’est pas automatiquement approprié à tous les systèmes de refroidissement liquide.
Finitions de surface
Les options de finition possibles peuvent inclure l’anodisation, le placage, le polissage, la peinture ou le revêtement. La sélection finale dépend du matériau, de l’apparence requise, de l’environnement de corrosion, des exigences électriques et de l’exposition au liquide de refroidissement.
Il ne faut pas supposer qu’une finition de surface améliore les performances thermiques ou la compatibilité des liquides de refroidissement sans évaluation spécifique à l’application.
Contrôle qualité pour les composants de refroidissement liquide de précision
SunOn applique une inspection pendant et après l’usinage CNC pour vérifier que le composant correspond au dessin approuvé.
Les étapes de contrôle qualité peuvent inclure :
- Vérification des matières premières lorsque nécessaire
- Contrôles dimensionnels en cours de processus
- Inspection des trous, filetages et interfaces critiques
- Mesure du CMM
- Contrôles de planéité et de position
- Inspection de surface et visuelle
- Contrôle de la révision du dessin
- Rapports de dimension finale lorsque demandé
- Emballage protecteur avant expédition
Les tolérances spécifiques au produit dépendent du matériau, de la taille, de la géométrie, de l’accès à l’outil, de la stratégie de configuration et de la méthode de mesure. La capacité exacte doit être confirmée lors de la phase DFM et de la soumission.
Applications typiques
Des dissipateurs thermiques liquides de refroidissement sur mesure usinés CNC peuvent être utilisés dans :
- Électronique de puissance
- Équipements de contrôle industriel
- Matériel de télécommunications
- Informatique et systèmes de serveurs
- Équipements automobiles et nouvelles énergies
- Équipement laser
- Ensembles électroniques à haute puissance
- Machines personnalisées
L’adéquation à l’application dépend du système thermique complet, des conditions du liquide de refroidissement, de la conception du montage et de l’environnement de fonctionnement.
Pourquoi travailler avec SunOn
SunOn soutient la fabrication sur mesure, du développement du prototype jusqu’à la production en reproduction. Les acheteurs peuvent utiliser un seul fournisseur pour l’usinage CNC tout en évaluant la production basée sur des outillages lorsque les quantités augmentent.
Nos capacités pertinentes incluent :
- Fabrication à partir de plans clients
- DFM et revue technique
- Production de prototypes et de CNC à plus faible volume
- Usinage CNC multi-axes
- Fraisage, perçage, taraudage et revêtement de précision
- Options de finition de surface
- CMM et inspection dimensionnelle
- Capacité de fabrication liée à la fonte sous pression
- Soutien aux projets OEM internationaux
- Systèmes de gestion de la qualité au niveau de l’entreprise
Le plan final de fabrication est basé sur le dessin réel plutôt que sur une promesse générale. Les caractéristiques, tolérances, finitions, exigences d’inspection et quantités de production sont examinées avant le devis.
Demandez un devis d’usinage CNC
Téléchargez votre plan 2D et votre modèle 3D et incluez les matériaux requis, la quantité, les conditions du liquide de refroidissement, les tolérances critiques, la finition de surface et les exigences d’inspection.
L’équipe d’ingénierie de SunOn examinera la conception pour en vérifier sa fabricabilité, identifiera les risques éventuels liés au coût ou à l’usinage, et préparera un devis spécifique au projet.
Questions fréquemment posées
Qu’est-ce qu’un dissipateur thermique liquide usiné CNC ?
Il s’agit d’un composant thermique sur mesure produit à partir de pellicule métallique solide utilisant un usinage CNC. La pièce peut inclure des canaux de refroidissement, des cavités, des orifices, des éléments de montage, des ailettes externes et des surfaces de contact thermique de précision.
Quand faut-il utiliser l’usinage CNC à la place du moulage sous pression ?
L’usinage CNC est généralement préféré pour les prototypes, la production pilote, les changements de conception, les quantités plus faibles et les composants nécessitant des caractéristiques spécifiques sur mesure sans moule dédié à la production.
Quels fichiers SunOn doit-il obtenir un devis ?
Fournir un modèle CAO 3D et un dessin de fabrication 2D. Le dessin doit identifier le matériau, les tolérances critiques, la finition de surface, la quantité, les conditions du liquide de refroidissement et les exigences d’inspection.
SunOn peut-il fabriquer des quantités prototypes ?
Oui. L’usinage CNC convient aux prototypes ponctuels et aux petits lotis de production car il ne nécessite généralement pas d’outillage dédié à la fonte sous pression.
Quel matériau est couramment utilisé ?
L’aluminium est couramment considéré en raison de sa mécanique, de son poids, de son coût et de ses propriétés thermiques. La bonne qualité dépend des besoins mécaniques, de corrosion, de finition et de liquide de refroidissement.
Quels facteurs influencent le coût de l’usinage CNC ?
Les facteurs majeurs incluent la taille des pièces, le retrait des matériaux, le nombre de montages, la profondeur des canals, l’épaisseur des parois, l’accès à l’outil, les rayons internes, les tolérances, la finition de surface, les exigences d’inspection et la quantité commandée.
Un design usiné CNC peut-il ensuite passer à la fonte sous pression ?
Oui, dans des projets adaptés. L’usinage CNC peut être utilisé pour valider la conception avant d’évaluer les outils de moulage sous pression pour une production stable et de plus grande intensité. Certaines caractéristiques de précision peuvent encore nécessiter un usinage secondaire.
Comment les dimensions critiques sont-elles inspectées ?
L’inspection peut inclure des étriers, des manomètres, des mesures de CMM, des inspections visuelles et des rapports dimensionnels. Le plan d’inspection exact est convenu selon le plan et les exigences de qualité.
Des traitements de surface sont-ils disponibles ?
Des traitements de surface tels que l’anodisage, le placage, le polissage, la peinture ou le revêtement peuvent être disponibles selon le matériau choisi et l’application. La finition requise doit être indiquée dans la RFQ.
SunOn propose-t-il des tests de fuite ou de pression ?
Les tests de fuite, les tests de pression, l’étanchéité, le jointage et le nettoyage interne spécialisé sont des exigences spécifiques à chaque projet. Incluez les conditions du test et les critères d’acceptation dans votre demande afin que SunOn puisse confirmer le périmètre disponible.
Envoyez dès aujourd’hui à SunOn vos plans 2D, modèles 3D, matériaux, quantité, conditions de liquide de refroidissement et spécifications critiques pour recevoir un avis DFM et un devis pour votre dissipateur thermique de refroidissement liquide usiné CNC sur mesure.
