

Sélection des matériaux de surmoulage automobile : TPE, TPU, silicone et plastiques d’ingénierie
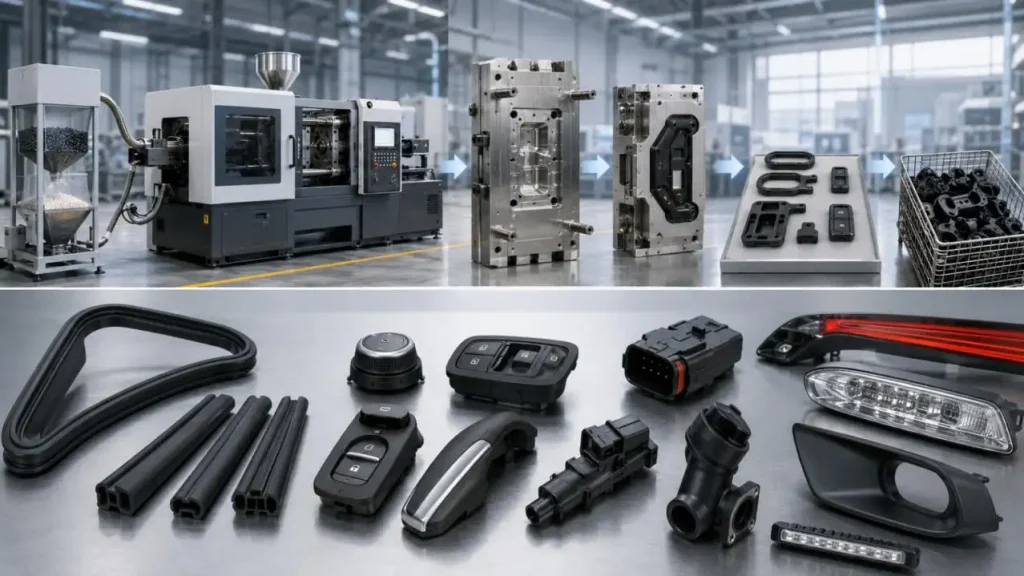
Le surmoulage automobile combine un substrat rigide avec un second matériau pour ajouter étanchéité, adhérence, amorti, isolation des vibrations, protection électrique ou une sensation de surface choisie. Les applications typiques incluent les commandes de tableau de bord, les pièces de console centrale, les composants de porte, les bouches d’aération, les boîtiers électroniques, les joints de connection, les boîtiers d’éclairage et les supports structurels.
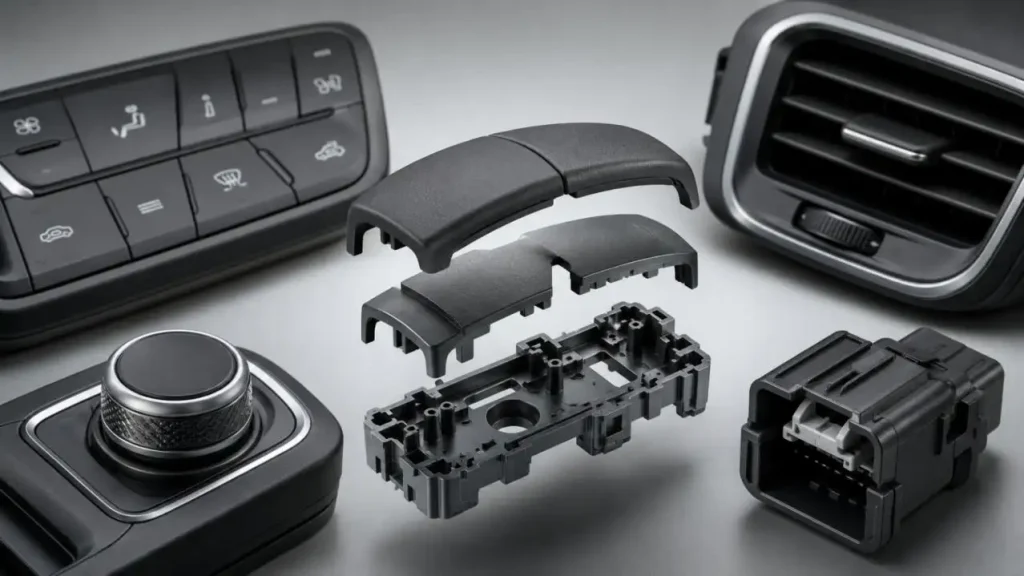
Le choix des matériaux est central dans le surmoulage automobile car les deux matériaux doivent fonctionner comme un seul composant lors du moulage, de l’assemblage et de l’utilisation du véhicule. Chez SunOn, nous évaluons la compatibilité des matériaux ainsi que la géométrie des pièces, la construction du moule, les conditions de procédé, les exigences de surface et le volume de production attendu.
Comment fonctionnent les matériaux de surmoulage automobile
Le substrat rigide offre généralement un support dimensionnellement stable. La surface fonctionnelle est ajoutée à l’aide de l’élastomère surmoulé. Le surmoulage automobile est réalisé soit par moulage par insert, soit par injection multi-shots.
Un appariement approprié doit prendre en compte plusieurs facteurs :
• Adhérence : L’élastomère doit soit se lier au substrat, soit être maintenu à l’aide d’enclos mécaniques.
• Température : Les deux matériaux doivent résister aux températures du procédé de moulage et au maximum attendu pendant le service.
• Retrait différentiel : Des distorsions telles que la déformation et le soulèvement des bords surviennent à cause du comportement différentiel lors du retrait d’une pièce.
• Résistance chimique : Les matériaux doivent résister aux solvants nettoyants, huiles, liquides de refroidissement et autres fluides pouvant être rencontrés au cours de la vie de l’automobile.
• Performance de surface : La couleur, la brillance, le grain, la sensation tactile, la résistance aux rayures et les marques de circulation visibles doivent être examinées ensemble.
Comparaison des matériaux de surmoulage automobile
| Matériel | Rôle typique | Caractéristiques utiles | Principaux contrôles techniques |
| TPE | Couche douce au toucher, joint, fonction anti-cliquette | Large plage de dureté et traitement thermoplastique | Adhérence du substrat, ensemble de compression et retrait |
| TPU | Couche protectrice, soulagement de la prise ou de la tension | Résistance à l’abrasion, résistance à la déchirure et ténacité | Humidité, résistance à l’hydrolyse et température de traitement |
| Silicone ou LSR | Joint, joint ou protection électronique | Capacité de haute capacité thermique et isolation électrique | Conditions de durciment, contrôle de flash et compatibilité du substrat |
| PP | Substrat rigide léger | Faible densité et résistance chimique | Rigidité, énergie de surface et compatibilité TPE |
| PA | Substrat structurel | Résistance, résistance à l’usure et performance thermique | Absorption de l’humidité, séchage et changement dimensionnel |
| ABS ou PC/ABS | Substrat intérieur visible | Apparence, performance d’impact et moldabilité | Exposition à la chaleur, contraintes résiduelles et contact chimique |
Ces descriptions sont générales. La formulation, le renforcement, les additifs, la dureté et la qualité du fournisseur peuvent modifier significativement les performances.
TPE pour le surmoulage automobile
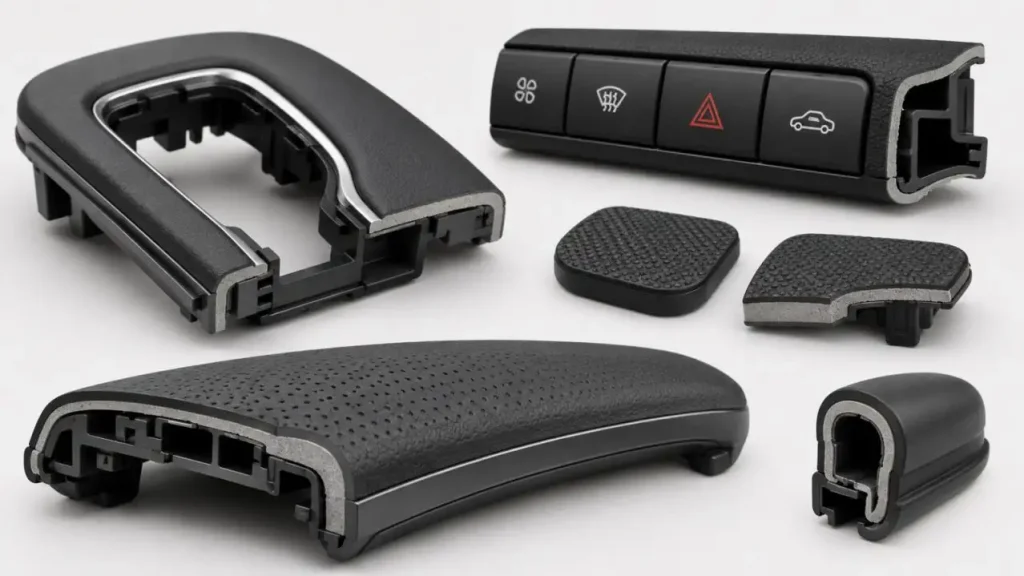
Le TPE est largement utilisé dans le surmoulage automobile pour les poignées, les commandes intérieures, les joints, les pièces de console, les dispositifs anti-cliquetis et les surfaces douces au toucher. Cependant, l’adhésion dépend de chaque grade. Un TPE développé pour le polypropylène peut ne pas se lier adéquatement à PC, ABS, PA ou PC/ABS sans formulation compatible ou rétention mécanique.
Parmi les considérations utiles pour la conception du TPE, on trouve :
• Épaisseur de surmoulage : Avient identifie environ 1,5 à 3,0 mm comme une plage d’épaisseur de paroi utile pour de nombreuses applications de surmoulage en TPE, bien que la valeur finale doive être validée pour le matériau et la géométrie sélectionnés.
• Rayon de coin : Les transitions nettes sont sujettes à des concentrations de contraintes. Pour atténuer cela, utilisez un rayon minimum de 0,5 mm.
• Angle de tirage : Pour faciliter la libération des pièces, un tirage de 3 à 5 degrés peut être nécessaire sur les surfaces de tirage longue.
• Contrôle de la déformation : Pour les pièces longues et fines, minimisez la déformation en veillant à ce que la couche la plus épaisse soit le substrat rigide.
TPU pour l’usure et la protection contre les impacts
Dans le cas du surmoulage automobile, il est possible de prendre en compte le TPU en raison de ses meilleures performances contre l’abrasion et la déchirure, ainsi que de ses meilleures performances à long terme face à la manipulation et au déplacement répétés des câbles. En général, le TPU est considéré pour fournir un soulagement de la tension aux connecteurs, aux revêtements protecteurs, aux interfaces de câbles, aux poignées et autres surfaces fonctionnelles exposées.
En tant que thermoplastique d’ingénierie, le TPU possède la caractéristique d’hygroscopie, la capacité d’absorber l’humidité en suspension dans l’air. Pour contrôler des problèmes tels que la mousse et les défauts de surface, Covestro recommande un niveau maximal de 0,05 % d’humidité résiduelle pour leur TPU, et l’élimination de l’humidité est recommandée à une température de 80 à 110 °C pendant 1 à 3 heures selon la tendresse et la dureté. L’humidité réservée aura un impact négatif sur les surfaces et entraînera des défauts.
Chimie des matériaux : Le choix du grade entraînera une variation de la résistance chimique, de la résistance à l’abrasion et de la flexibilité à basse température. Ces résultats sont réalisés dans les TPU à base de polyester et de polyéther.
Silicone et LSR pour l’étanchéité
Pour les applications en surmoulage automobile, l’utilisation de silicone et de LSR (caoutchouc liquide de silicone) peut être envisagée lorsque les exigences concernent un joint d’étanchéité efficace sur une large plage de températures et lorsque les exigences concernent la flexibilité et l’isolation électrique.
Wacker estime que la plupart de leurs variantes en caoutchouc siliconique fonctionnent dans la plage de −50°C et 250°C, tandis que les grades spécialisées peuvent fonctionner dans la plage de −110°C et 300°C. Ces estimations ne sont pas considérées comme des limites universelles de conception.
• Compatibilité de durcissement : Les substrats rigides doivent résister à la température et au temps nécessaires pour le durcissement du silicone.
• Méthode d’adhésion : Certaines combinaisons utilisent des silicones auto-collants. D’autres combinaisons utilisent des traitements de surface, des apprêts et/ou un verrouillage mécanique.
• Contrôle du flash : Le LSR (caoutchouc silicone liquide) à faible viscosité nécessite des coupures très précises, un excellent alignement et une ventilation contrôlée du moule.
Défis techniques clés dans le surmoulage automobile
| Défi | Effet possible | Réponse technique |
| Matériaux incompatibles | Délamination ou faible résistance au pelage | Vérifiez les pentes exactes et incluez des verrous lorsque cela est approprié |
| Retrait inégal | Gondissement, levage de la lame ou mauvais ajustement | Équilibrer l’épaisseur de la paroi et valider par échantillonnage |
| Air piégé | Brûlures, coups courts ou faible liaison | Ventilez aux extrémités du flux et évitez les poches aveugles profondes |
| Déplacement du substrat | Erreur de flash ou dimensionnelle | Soutenir et localiser les inserts en toute sécurité |
| Longueur d’écoulement excessive | Remplissage incomplet ou cohérence de liaison plus faible | Repositionner les portes ou utiliser plusieurs chemins d’écoulement |
| Contamination par l’humidité | Évasement, bulles ou surfaces instables | Sécher et manipuler correctement les matériaux hygroscopiques |
Pour les outillages en TPE, Avient indique des profondeurs d’évent d’environ 0,013 à 0,025 mm comme plage de référence. Il rapporte également des temps de refroidissement typiques d’environ 15 à 40 secondes par 2,5 mm d’épaisseur de surmoule pour ses matériaux, car le substrat rigide isole un côté de la couche de TPE. Ces valeurs doivent être considérées comme des points de départ plutôt que comme des réglages de production fixes.
SunOn's Approche de surmoulage automobile
Supports SunOnSurmoulage automobile issu de la conception de moules et du moulage par injection par un traitement et un assemblage secondaires.
• Revue des matériaux : Nous comparons les données sur les substrats et élastomères avec les exigences de température, chimiques, tactiles et structurelles de la pièce.
• Nous concevons des portails, des évents, des coupures d’arrêt, des canaux de refroidissement, des textures et des inserts en fonction du système de matériaux sélectionné.
• Nous prélevons des échantillons d’essai pour vérifier l’attachement, la taille, l’apparence, l’étanchéité et l’ajustement avant l’approbation de la production.
• Nous planifions la sélection de l’acier moulé, la disposition des cavités, la maintenance et le contrôle des procédés en fonction du volume de production anticipé.
Services secondaires : Nous proposons la peinture, l’impression, la finition et l’assemblage pour répondre aux exigences de chaque projet.
Pour conclure
Choisir les bons matériaux pour le surmoulage automobile implique d’équilibrer l’adhérence, la résistance à l’humidité, le retrait et l’exposition thermique ou chimique, ainsi que les contraintes géométriques des pièces et outillages. TPE, TPU, silicone, PP, PA, ABS et PC/ABS apportent chacun des caractéristiques de performance distinctes adaptées à des applications spécifiques.
Intégrant la connexion des matériaux, l’ingénierie des moules, l’échantillonnage, le moulage par injection et le traitement secondaire, de la sélection des matériaux et l’ingénierie des moules à l’échantillonnage, au moulage par injection et au traitement secondaire, SunOn offre une capacité de surmoulage de bout en bout pour les intérieurs automobiles modernes, les systèmes électroniques, l’éclairage et les assemblages intégrés.
FAQ
Q1. À quoi se referme le surmoulage automobile ?
Le surmoulage automobile décrit le processus consistant à combiner un substrat rigide avec un second matériau pour assurer l’étanchéité, Prise, amorti ou protection.
Q2. Quels sont les matériaux utilisés pour le surmoulage automobile ?
Les matériaux utilisés sont principalement : TPE, TPU, silicone, PP, PA, ABS et PC/ABS.
Q3. Le TPE peut-il être utilisé pour les pièces intérieures automobiles ?
Oui. Le TPE est largement utilisé pour les surfaces douces au toucher, les joints, les poignées et les éléments anti-cliquetis.
Q4. Quand le TPU est-il utilisé pour le surmoulage automobile ?
Le TPU est utilisé lorsque les pièces nécessitent une résistance à l’abrasion, une ténacité et un soulagement de la contrainte flexible.
Q5. Quels sont les avantages d’utiliser le silicone pour le surmoulage automobile ?
Le silicone peut offrir une étanchéité et une isolation avec un haut degré de flexibilité sur une large plage de températures.
