

Usinage CNC automobile pour composants de VE : défis et solutions
L’usinage CNC automobile pour composants de véhicules électriques dépasse largement l’usinage conventionnel avec des tolérances plus strictes. Les boîtiers de moteurs EV, les boîtiers d’inverseur, les plaques de refroidissement, les structures de batteries et les barres omnibus doivent répondre aux exigences interconnectées d’alignement, d’étanchéité, de transfert de chaleur, de propreté et de sécurité électrique.
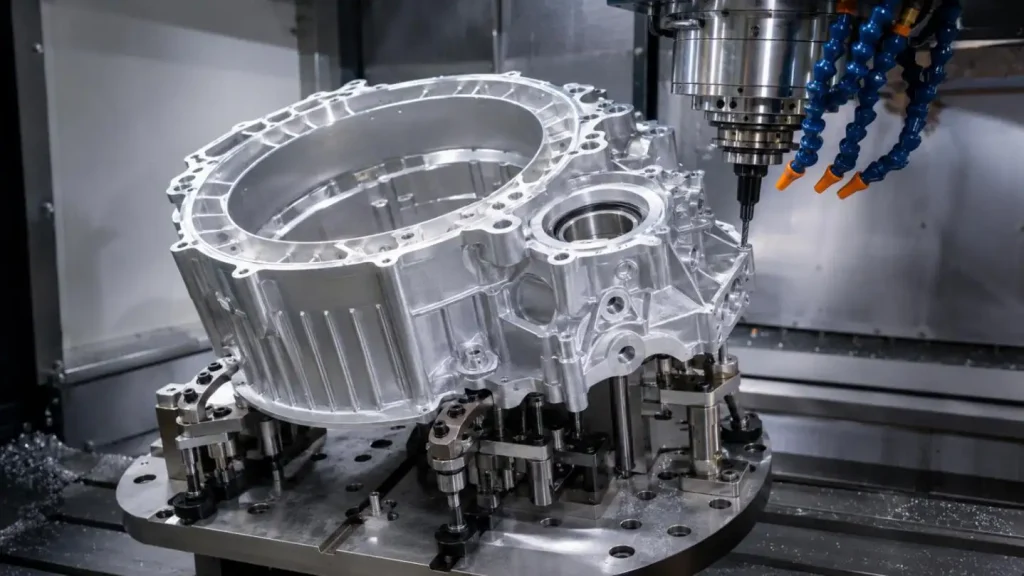
Une pièce peut passer l’inspection dimensionnelle et tout de même échouer après revêtement, nettoyage ou assemblage. Le succès de l’usinage CNC automobile commence donc par la fonction du composant — et non par une tolérance générale appliquée à chaque caractéristique.
Pourquoi les composants de VE tombent en panne après l’usinage
Plusieurs modes de défaillance sont particulièrement courants dans les projets de fabrication de composants électriques :
• Carters moteur et d’essieu E : Les alésages des roulements peuvent se déplacer après déserrage, augmentant le runout, la charge des roulements et la NVH
• Boîtiers d’onduleur : Les opérations d’usinage peuvent révéler la porosité des parois moulées sous pression ou produire des surfaces d’étanchéité inadéquates.
• Plaques de refroidissement de la batterie : Les meules et les découpes métalliques résiduelles peuvent obstruer des canaux étroits de liquide de refroidissement.
• Barres omnibus en cuivre : Les matériaux ductiles forment des meules de bordure qui peuvent endommager l’isolation ou réduire la garde électrique sécurisée.
• Grandes structures de batteries : Les surfaces d’étanchéité longues se déforment après retrait du matériau, traitement thermique ou serrage inégal des boulons.
Ces exemples démontrent que l’usinage CNC automobile ne peut pas être contrôlé uniquement par des dimensions linéaires. La planéité, la position, la coaxialité, la texture de surface, la propreté des particules et les exigences d’essai de fuite sont souvent plus critiques que les dimensions nominales.
Comment la chaleur, les datums et la force de serrage influencent la précision
L’aluminium se dilate d’environ 23 μm par mètre pour chaque augmentation de température de 1°C, selon l’alliage. Un boîtier de 500 mm mesuré à une différence de température de 5°C peut varier d’environ 0,058 mm. La température d’inspection et le temps de stabilisation sont donc importants pour les grandes pièces de VE.
Les parois fines posent un autre problème. Une pression excessive sur les luminaires peut temporairement aplatir un boîtier lors de l’usinage. Une fois libérée, la pièce reprend son bon. Un plan d’usinage CNC automobile plus fiable peut utiliser :
• Détachement symétrique des matériaux
• Soutien multipoint à faible force
• Opérations séparées de grossesse et de finition
• Une période de stabilisation entre les opérations
• Datums fonctionnels partagés par l’usinage, l’inspection et l’assemblage
Réduire les configurations limite également l’erreur de transfert de référence, mais une machine à 5 axes n’est pas automatiquement plus précise. La conception des dispositifs, le contrôle thermique, l’état de l’outil et l’incertitude de mesure déterminent toujours le résultat.
Comparez les parcours de procédé avant de sélectionner le CNC
| Décision | Options | Meilleur déclencheur décisionnel |
| Matériel de départ | Billette vs. coulée, extrusion ou forge | Vitesse du prototype, volume annuel, porosité et besoins en équivalence production-production |
| Machine à tracés | Système multi-axes 3 axes vs. usinage 5 axes | Orientation des caractéristiques et risque de transfert de données |
| Travail | Luminaire rigide et rigide vs. luminaire supporté à faible force | Épaisseur du mur, taille des ouvertures et géométrie à état libre |
| Séquence d’usinage | Usinage en un seul passage vs. finition rugueuse pour stabiliser | Contraintes résiduelles et exigences de planéité |
| Tests de fuite | Désintégration de pression/débit vs. gaz traceur d’hélium | Débit de fuite spécifié, volume d’essai, moyen et temps de cycle spécifiés |
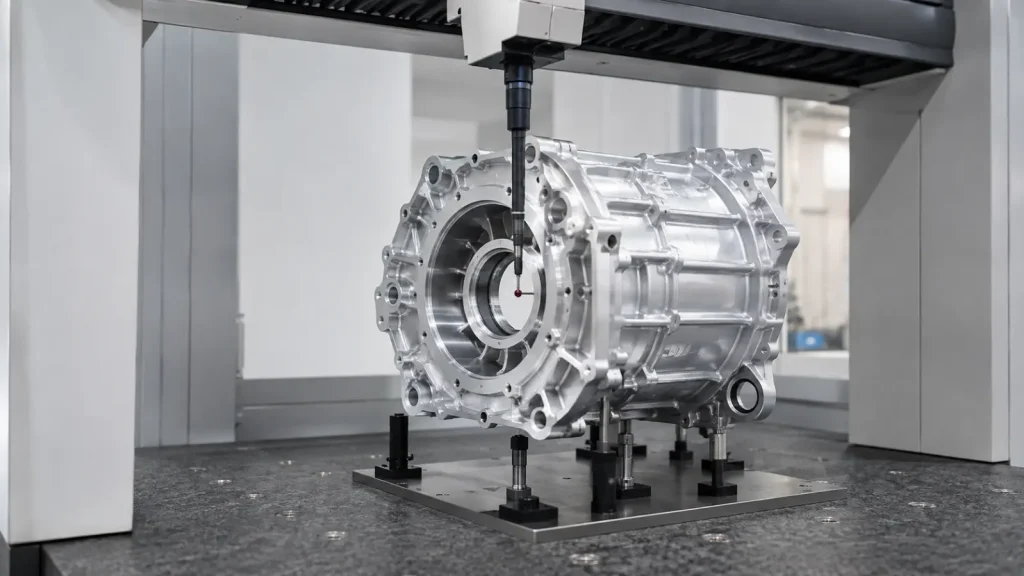
| Inspection | CMM seulement vs. sondage en cours plus CMM | Volume de production, détection de dérive et traçabilité |
Pour le développement précoce des véhicules électriques, l’usinage en billette offre une itération de conception rapide, mais ne reproduit pas la porosité ni la contrainte résiduelle d’une fonte sous pression de production. SunOn prend en compte l’usinage CNC sur 5 axes, les métaux tels que l’aluminium, l’acier inoxydable, le titane et le laiton, ainsi que les plastiques techniques tels que le PEEK et le nylon. Sa gamme de service couvreprécision dimensionnelle de ±0,1 mm jusqu’à ±0,02 mm, selon le projet, avec des finitions usinées jusqu’à Ra 0,8 μm. L’entreprise propose également un prototypage rapide de 72 heures et des commandes à faible volume de 1 à 100 pièces, rendant ces capacités pertinentes pour la vérification de conception avant l’outillage de production.
Associer l’usinage CNC automobile au système EV
Différents composants nécessitent des priorités de contrôle différentes :
| Composant EV | CTQ principaux | Principal risque de fabrication |
| Carter moteur | Diamètre du canon, coaxialité, runout, position de référence | Distorsion et désalignement des roulements |
| Boîtier onduleur | Flatté du joint, position du connecteur, taux de fuite | Porosité de moulage exposée |
| Plaque de refroidissement | Géométrie du canal, propreté, surface d’étanchéité | Meules, copeaux et fuites locales |
| Batterie d’interface | Plateté à grand profil et position du trou | Déplacement thermique et déformation des dispositifs |
| Barre omnibus en cuivre | Condition du bord, position du trou, surface de contact | Étalage, meules et interférences de revêtement |
La combinaison de l’usinage CNC, du support de la fonte sous pression en aluminium par SunOn, du moulage plastique, du post-traitement et de l’assemblage est utile lorsqu’un projet de VE inclut à la fois des structures métalliques usinées et des boîtiers moulés pour automobiles. Son champ de production automobile comprend des supports structurels, des boîtiers électroniques et des boîtiers d’éclairage, ainsi que le traitement secondaire et l’assemblage. Capacités automobiles de SunOn
Protéger les CTQ lors de la finition et de l’assemblage
L’usinage CNC automobile ne s’arrête pas lorsque la pièce quitte la machine. Les conduits de refroidissement doivent être ébavus, rincés, séchés et protégés contre la contamination secondaire. Les médias abrasifs ne doivent pas être utilisés là où ils peuvent rester piégés dans des canaux internes.
L’anodizage, la peinture ou le placage peuvent affecter la taille du trou, les zones de mise à la terre et les limites de scellement. SunOn propose ces options de finition, mais les dessins doivent identifier les datums masqués, filetages, zones de scellement et surfaces de contact électrique. Les caractéristiques critiques doivent être réexaminées après la finition.
Lors de l’assemblage, la séquence des boulons, le couple et la compression du joint doivent être contrôlés. La maintenance de production doit également couvrir le remplacement de la coupe, l’usure du dispositif de positionnement, la calibration de la sonde, la concentration de liquide de refroidissement et l’état du filtre de la lave-lave.
Construire une RFQ autour du risque fonctionnel
Une RFQ utile pour l’usinage CNC automobile devrait inclure :
• Modèle 3D et dessin 2D contrôlé
• Voie de qualité matériale, de revenu et de matériel de départ
• Datums fonctionnels et caractéristiques CTQ
• Quantités prototypes et productions annuelles
• Exigences de traitement de surface et de masquage
• Milieu de fuite, pression, temps de stabilisation et limite d’acceptation
• Spécification de propreté et méthode d’emballage
• Documents d’inspection, de capacité et PPAP requis
SunOn peut examiner ces entrées via son flux de travail DFM, de sélection des matériaux, de programmation, d’usinage, de finition et d’inspection. Pour un composant EV en développement, partager les exigences fonctionnelles — pas seulement le fichier CAO — permet aux ingénieurs de SunOn de recommander une voie plus réaliste pour l’usinage CNC automobile et d’identifier les risques de production avant le devis.
FAQ
Q1. Quels éléments EV SunOn propose-t-il avec l’usinage CNC automobile ?
SunOn évalue les carters moteur, les boîtiers d’onduleurs, les supports structurels, les composants de refroidissement, les logements de connecteurs et d’autres composants personnalisés pour les véhicules électriques. L’évaluation finale dépendra de la taille des pièces, de la géométrie et des tolérances fonctionnelles ou des matériaux.
Q2. Quels matériaux SunOn fabrique-t-il pour les composants automobiles ?
SunOn travaille avec de l’aluminium, de l’acier inoxydable, du titane, du laiton et des plastiques d’ingénierie PEEK et nylon. Pour une application donnée, le choix du matériau doit prendre en compte l’équilibre de résistance, l’exposition au liquide de refroidissement, la conductivité thermique et électrique, ainsi que le traitement de surface requis.
Q3. Quelles tolérances d’usinage sont proposées ?
SunOn a publié une gamme de dimensions allant de ±0,1 mm à ±0,02 mm. La tolérance réalisable dépendra en fin de compte du matériau, de la géométrie et des caractéristiques, de la configuration de la machine et de la technique de mesure. Cela doit être défini lors du DFM. Vérifiez les capacités CNC de SunOn
Q4. Quel niveau de finition de surface est proposé pour les composants usinés de VE ?
SunOn a indiqué une finition de surface usinée de Ra 0,8 μm. Pour les surfaces d’étanchéité, la platitude, l’ondulation et la direction des marques de l’outil doivent être contrôlées dans la même mesure, voire plus, qu’une valeur de rugosité de surface de Ra.
Q5. SunOn propose-t-il un usinage CNC automobile 5 axes ?
Oui. L’usinage CNC SunOn s’applique à des structures et caractéristiques complexes qui doivent être retirées sur plusieurs axes. Il peut éliminer de nombreux montages et erreurs de transfert de référence sur des boîtiers avec des alésages, trous, ouvertures et faces usinés sur plusieurs côtés.
