

Quelles tolérances sont requises dans l’usinage CNC de précision aérospatiale ?
Les pièces aérospatiales sont souvent décrites comme « de haute précision », mais il n’existe pas de tolérance unique pour chaque support, boîtier, arbre, connecteur ou composant d’essai en vol. Dans l’usinage CNC de précision aérospatiale, la précision dépend de la fonction, du matériau, de la taille, des conditions d’assemblage, de la température de fonctionnement et de la méthode d’inspection.
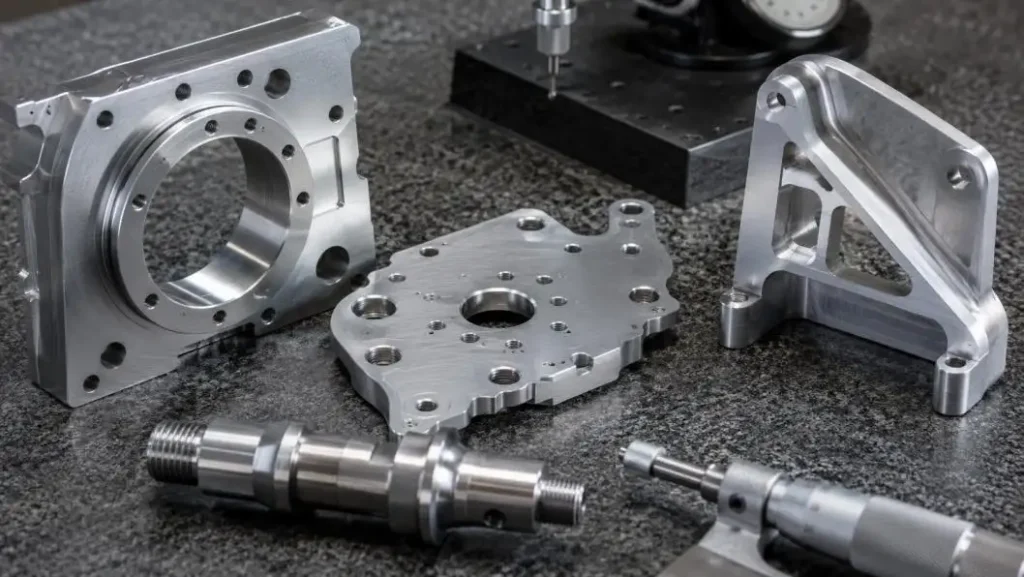
Un couvercle non critique peut accepter des limites larges, tandis qu’un siège de roulement, une surface d’étanchéité, une interface de capteur ou un motif de trous aligné peuvent nécessiter un contrôle à quelques micromètres près. L’objectif n’est pas de spécifier la tolérance la plus stricte partout. Il s’agit de contrôler les caractéristiques qui influencent l’ajustement, l’étanchéité, le mouvement, le transfert de charge, la gestion thermique et la fiabilité.
Qu’est-ce que la tolérance d’usinage CNC ?
La tolérance désigne les limites maximales et minimales des déviations de mesure acceptables. Par exemple, si un diamètre spécifié doit être de 20 000 mm, et que l’on suppose une tolérance d’usinage de ±0,010 mm, le diamètre pourrait être de 19,990 mm au minimum et de 20,010 mm au maximum.
La précision en génie aérospatial inclut également une considération géométrique.
• Tolérance de forme : variation des formes de droiture, de platitude, de circularité et de cylindricité.
• Tolérance d’orientation : Relations entre les caractéristiques dans les tolérances de parallélisme, de perpendiculité et d’angularité.
• Tolérance de localisation : Contrôle de position et de profil des trous et des surfaces.
• Structure de référence : La relation d’assemblage prévue en fabrication et inspection est définie par les datums fonctionnels.
ASME Y14.5 est la norme principale pour le détachage et la tolérance géométriques (GD&T), qui constitue le cadre le plus accepté pour communiquer les tolérances aux concepteurs, programmeurs CNC (contrôle numérique informatique), machinistes et inspecteurs.
Quel niveau de précision est requis pour les pièces aérospatiales ?
Les tolérances générales CNC (contrôle numérique informatique) se situent souvent dans la plage de ±0,10 à ±0,05 mm. Cependant, les caractéristiques en génie aérospatial peuvent nécessiter des tolérances allant jusqu’à ±0,01 mm, ±0,005 mm ou plus. Ce sont des plages d’exposition plutôt que des règles aérospatiales universelles.
| Type de caractéristique | Tolérance illustrative | Objectif fonctionnel |
| Couvertures et gardes | ±0,10 à ±0,05 mm | Ajustement général |
| Supports structurels | ±0,05 à ±0,02 mm | Alignement et transfert de charge |
| Motifs de trous | ±0,02 à ±0,01 mm | Assemblage répétable |
| Sièges et alésages de roulement | ±0,01 à ±0,005 mm | Ajustement et mouvement contrôlés |
| Interfaces de capteurs | Caractéristiques spécifiques | Positionnement stable |
La même tolérance numérique peut présenter des défis de fabrication différents. Maintenir ±0,005 mm sur un alésage en acier court n’est pas équivalent à le maintenir sur un grand boîtier en aluminium à paroi fine.
La taille des caractéristiques, la rigidité, le matériau, l’épaisseur du revêtement, le choix des références et l’incertitude des mesures doivent donc être examinés ensemble.
Pourquoi les tolérances aérospatiales sont-elles dépendantes des fonctions ?
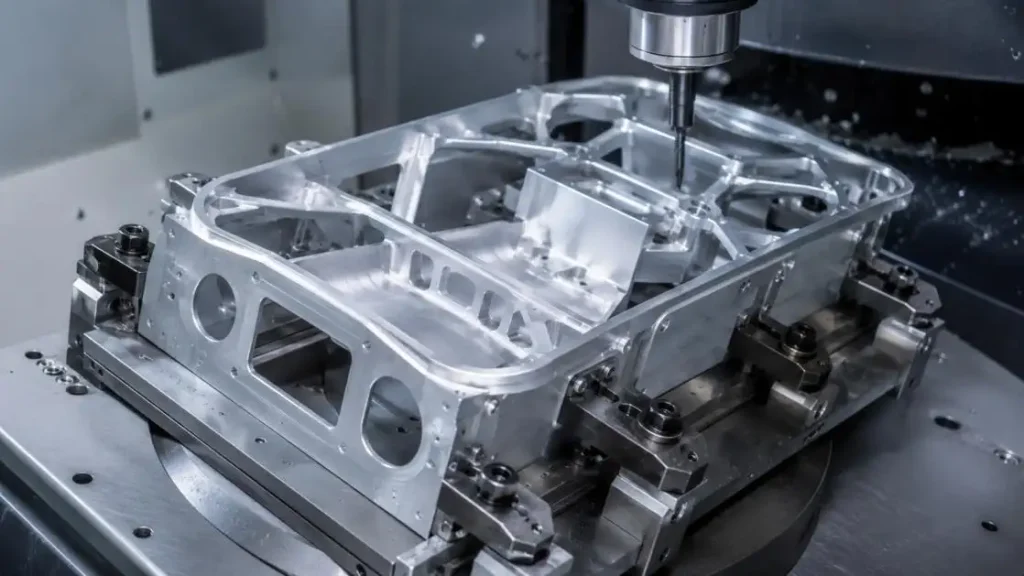
Aerospace Precision CNC Machining répond aux besoins d’usinage de l’avionique, des véhicules aériens sans pilote, des satellites, des modules de batterie, de l’électronique de cabine, des systèmes thermiques et des équipements d’essai en vol.
Chacune des applications ci-dessus a des exigences uniques en matière de précision dimensionnelle.
• Boîtiers avioniques : Une précision dans le placement des connecteurs, l’épaisseur des parois et les rainures d’étanchéité est nécessaire pour un remplissage optimal de l’avionique et assurer la protection de l’environnement.
• Structures de UAV : La distorsion de l’usinage est un problème lors de l’utilisation de poches légères et de motifs muraux fins.
• Composants satellites : Pour l’assemblage, le positionnement et l’alignement des systèmes satellites, des interfaces avec un haut degré de contrôle sont nécessaires.
• Modules de puissance : Les performances de fixation, d’isolation électrique et de conduction thermique sont améliorées grâce à un haut degré de platitude de la surface de montage.
• Boîtiers de capteurs : La position d’un capteur par rapport à une surface est cruciale pour déterminer la répétabilité de mesure du capteur, nécessitant ainsi une surface stable.
Les tolérances aérospatiales doivent donc être liées à une exigence fonctionnelle. Un contrôle serré peut être nécessaire pour une surface de montage, tandis qu’une surface non contact à proximité peut utiliser une tolérance plus large.
Qu’est-ce qui rend les tolérances serrées difficiles ?
La précision finale d’un produit est déterminée par l’ensemble du système de production, et non par les affirmations de précision des machines CNC.
• Dilatation thermique : Les variations de la température ambiante des machines, outillages, composants et même des dispositifs de mesure entraîneront une dilatation ou une contraction.
• Comportement du matériau : Chacun des matériaux listés – aluminium, titane, acier inoxydable, PEEK et nylon – réagit différemment lorsqu’il est soumis aux conditions d’usinage.
• Distorsion à paroi fine : Les structures à faible densité peuvent soit se plier, soit se détendre après avoir été retirées du dispositif (post-usinage).
• Déviation de l’outil : Les charges de coupe peuvent modifier la forme finale si l’outil est trop long ou a un diamètre trop petit.
• Stratégie de fixation : Un mauvais choix de datums ou un serrage excessif peuvent entraîner les mêmes erreurs de déformation et un manque de répétibilité.
• Empilement de tolérance : Même si les composants individuels d’un ensemble respectent les spécifications requises, l’ensemble peut tout de même ne pas fonctionner.
Les mesures dimensionnelles sont couramment référencées à 20°C car les variations de température peuvent affecter à la fois la pièce et le résultat de la mesure.
Pour cette raison, les composants aérospatiaux de précision peuvent nécessiter un temps de stabilisation suffisant avant la mesure finale.
Comment les pièces CNC aérospatiales sont-elles inspectées ?
La planification des inspections, en particulier pour les dessins impliquant des GD&T complexes, doit toujours précéder l’usinage.
• Inspection CMM : Une machine de mesure de coordonnées mesure et évalue la taille, la position, le profil, la platitude et l’alignement avec les caractéristiques de référence.
• Micromètres et jauges d’alésage : Ces instruments mesurent à la fois les diamètres externes et les longueurs atteignables. Mesurez également les diamètres internes exacts des petits forages.
• Essai de surface : Mesurer la rugosité moyenne pour évaluer la conformité des caractéristiques usinées au Ra requis à l’aide d’un instrument de mesure de rugosité ou d’un profilomètre.
• Inspection du premier article : Il s’agit de la revue formelle de la première partie produite afin de s’assurer que la méthode de fabrication proposée et la méthode d’inspection respectent les exigences du dessin.
• Contrôles en cours : Les outils de mesure utilisés pour vérifier les dimensions des caractéristiques entre les opérations identifieront les dérives thermiques et les variations de montage, ainsi que les changements de dimensions, avant d’achever les opérations finales d’usinage.
Les équipements d’inspection doivent être sélectionnés en fonction de la caractéristique mesurée. Un étrier standard peut convenir à une dimension extérieure générale mais ne pas fournir une résolution suffisante pour un siège de roulement de précision ou une position de trou strictement contrôlée.
La norme de gestion de la qualité aérospatiale 9100 s’appuie sur l’ISO 9001 et ajoute des exigences en matière d’aviation, d’espace et de défense concernant le risque, la documentation, la configuration, la traçabilité et le contrôle de la chaîne d’approvisionnement.
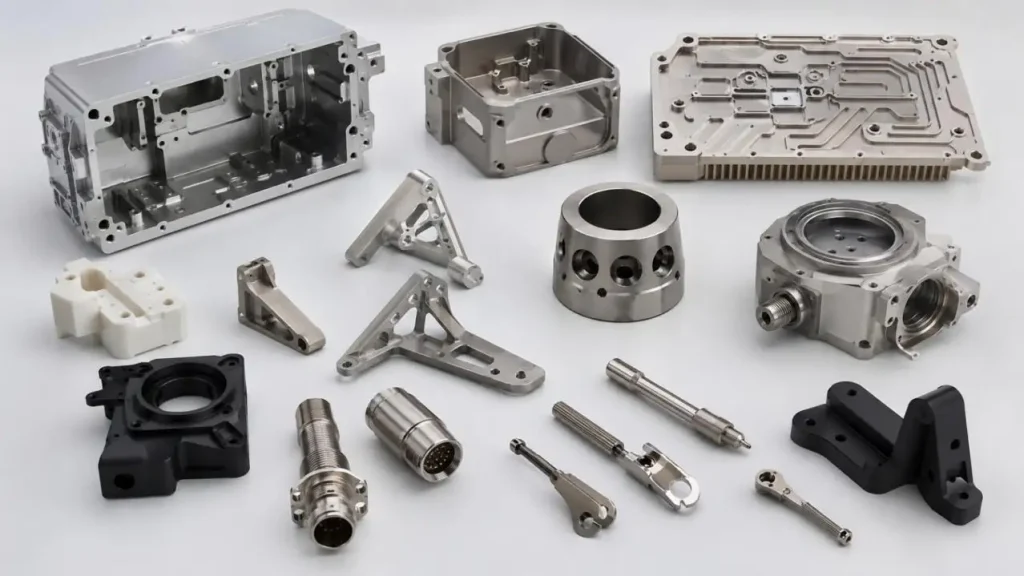
SunOn's Conception et approche technique
SunOn fournit l’usinage CNC de précision aérospatiale pour des composants métalliques légers et fiables ainsi que des composants en plastique d’ingénierie utilisés dans les UAV, l’avionique, les satellites, les systèmes thermiques et les équipements d’essais en vol.
| Capacité technique | SunOn’s Données |
| Tolérance dimensionnelle | ±0,10 mm à ±0,002 mm |
| Finition de surface | Jusqu’à Ra 0,8 μm |
| Technologie de l’usinage | CNC 3 axes, 4 et 5 axes |
| Délai d’exécution du prototype | Aussi rapide que 72 heures |
| Production Volume | De 1 à 100 pièces pour des projets à faible volume |
| Matériaux | Aluminium, titane, acier inoxydable, PEEK, nylon et laiton |
| Inspection | CMM, micromètres, étriers et jauges d’alésage |
La capacité de ±0,002 mm de SunOn ne s’applique qu’à certaines caractéristiques critiques sélectionnées et dans des conditions contrôlées lors de l’usinage et de l’inspection. Cela ne signifie pas que la précision à ce niveau est atteignable pour toutes les caractéristiques d’une pièce donnée.
• Revue DFM : Les ingénieurs examinent les déformations, les tolérances, l’épaisseur des parois et la sélection des datums.
• Usinage à cinq axes : L’usinage de géométries et d’angles complexes peut se faire en quelques configurations.
• Contrôle des procédés : Des méthodes de mesure et de contingence pour l’usure des outils, les forces d’usinage et les effets de différentes séquences d’opérations et températures variables peuvent être appliquées.
• Inspection qualité : La mesure et la vérification du GD&T ainsi que la finition de surface requise sont effectuées et certifiées avant l’expédition des pièces.
L’expertise de SunOn liée à la conception et à la fabrication de moules pour l’industrie aérospatiale comprend :
• Emballage léger : Des moules peuvent être fabriqués pour créer des boîtiers légers avec une épaisseur de paroi contrôlée.
• Capteurs : Des moules peuvent être fabriqués pour permettre le positionnement des composants internes avec des cavités et des caractéristiques précises.
• Structures : Les moules peuvent être conçus pour diverses caractéristiques et géométries permettant d’accommoder l’espacement et le positionnement des éléments.
• Blindages : Les moules peuvent être conçus pour faciliter la production de composants avec des matériaux fluides et changeants.
• Boîtiers : Les moules peuvent être conçus pour faciliter la production de composants très espacés et de petites caractéristiques.
SunOn peut concevoir des moules permettant l’intégration des matériaux d’écoulement et des fonctions de refroidissement pour faciliter le contrôle de la précision dimensionnelle.
SunOn propose des services de prototypage, d’usinage de précision, de fabrication de moules et de matrices, ainsi que des services d’assemblage pour les industries aérospatiale et automobile. SunOn est certifié ISO 9001, ISO 14001 et IATF 16949.
Conclusion à retenir
La bonne tolérance aérospatiale protège la fonction, la fiabilité et l’assemblage tout en restant pratique à fabriquer et à vérifier.
L’usinage CNC de précision aérospatiale peut obtenir un contrôle dimensionnel strict, mais les résultats réussis dépendent de décisions coordonnées impliquant GD&T, comportement des matériaux, effets thermiques, fixation, séquence d’usinage, finition de surface et inspection.
Envoyez-nous vos plans 2D ou modèles 3D pour recevoir une revue DFM, une recommandation de fabrication et un devis de projet.
FAQ
Q1 : Comment se fait-on l’inspection des pièces CNC aérospatiales ?
L’inspection se fait assez facilement grâce à l’utilisation de CMM, micromètres, jauges d’alésage et testeurs de surface.
Q2 : Quelle est la meilleure tolérance possible pour les pièces CNC aérospatiales ?
L’usinage CNC aérospatial peut atteindre des tolérances de ±0,002 mm en caractéristiques.
Q3 : Quels matériaux usinez-vous généralement ?
Les matériaux usinables incluent l’aluminium, le titane, l’acier inoxydable, le PEEK, le nylon et d’autres matériaux d’ingénierie disponibles.
Q4 : Pourquoi la CNC 5 axes est-elle utilisée pour les pièces aérospatiales ?
Réduire les erreurs et réduire les réglages sont nécessaires pour l’usinage CNC 5 axes, car cela permet une grande précision pour des conceptions complexes de pièces.
Q5 : Qu’est-ce qui affecte la précision de la conception des pièces dans l’usinage CNC ?
Plusieurs éléments influencent la précision, tels que le matériau usiné, la géométrie de conception, la température et la qualité des outils, des dispositifs et des méthodes d’inspection.
